









Mecanizado de superaleaciones
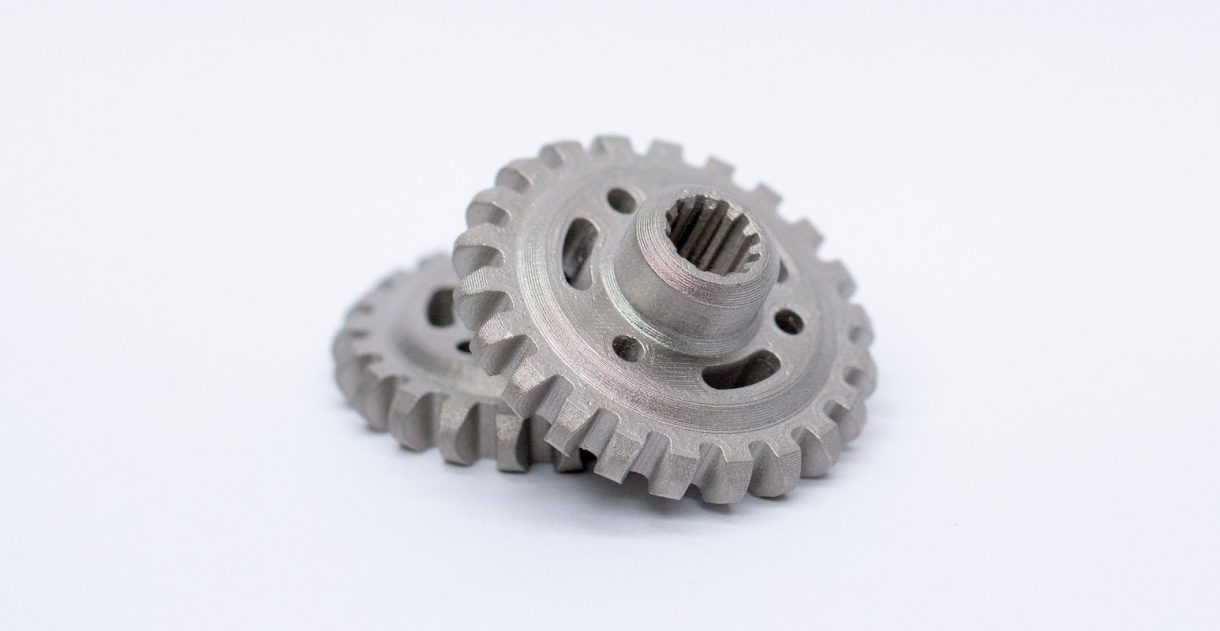
También conocidas como aleaciones de níquel · aleaciones resistentes al calorEl mecanizado de superaleaciones en DEK abarca Inconel 600, 625 y 718, A286, Nitronic 60, Kovar e Invar para componentes de turbinas, escapes, fondo de pozo y equipos de vacío. Los montajes rígidos, el carburo recubierto y las herramientas cerámicas, junto con la electroerosión por hilo, mantienen ±0.005 mm, sin pedido mínimo.
-
±0.005 mmTolerancia general
-
650–1,000 °CTemperatura de diseño
-
11 W/m·KConductividad del 718
-
2–3 vecesFuerzas frente al 304
Capacidades y tolerancias del mecanizado de superaleaciones
Tolerancias, acabados, tamaño de pieza y plazos de entrega que DEK garantiza en piezas de Inconel, A286, Nitronic 60, Kovar e Invar.
-

Tolerancia general
±0.005 mmfresado y torneado
-

Elementos rectificados
±0.002 mmejes, caras de sellado
-

Perfiles por electroerosión por hilo
±0.003 mmranuras, esquinas vivas
-

Acabado tal como se mecaniza
Ra 0.8–1.6 µmestándar
-

Rectificado o pulido
Ra 0.2–0.4 µmcaras de sellado, ajustes
-

Tamaño de pieza
~1,000 mmmicropiezas de menos de 10 mm
-

Prototipos
3–5 díasla mayoría de geometrías
-

Lotes pequeños
4–7 díassin pedido mínimo
Aleaciones que mecanizamos
Familia, motivo de la especificación y notas de mecanizado de cada superaleación y aleación de expansión controlada que mecaniza DEK.

- Inconel 600 Ni-Cr, hasta 1,100 °C
- Inconel 625 Ni-Cr-Mo
- Inconel 718 Ni-Cr, PH, hasta 700 °C
- Dureza del 718 envejecido 40–44 HRC
- Conductividad del 718 11 W/m·K

- A286 Fe-Ni-Cr, PH
- Servicio del A286 Resistencia hasta 700 °C
- Nitronic 60 Fe-Cr-Mn-Ni austenítico
- Uso del Nitronic 60 Resistencia al gripado

- Kovar Fe-Ni-Co
- Uso del Kovar Sellos de vidrio y cerámica
- Invar 36 Fe-Ni
- Expansión del Invar 36 Casi nula
Por qué es difícil mecanizar las superaleaciones
El endurecimiento por deformación, el calor atrapado y la resistencia en caliente ralentizan el mecanizado de aleaciones de alta temperatura; así gestiona DEK cada uno de estos factores.
Las aleaciones de níquel se endurecen bajo la herramienta, por lo que cada pasada arranca viruta real. Inconel 718 conduce el calor a unos 11 W/m·K, una cuarta parte que el acero al carbono, por lo que el calor se concentra en el filo.
Las fuerzas de corte son 2–3 veces las del acero inoxidable 304 y las tasas de arranque acaban en el 10–20% de las del aluminio. El mecanizado de aleaciones de níquel en DEK sigue prácticas fijas, no un programa de inoxidable adaptado.
- Montajes rígidos: voladizos cortos, utillajes robustos y apoyo total en piezas torneadas.
- Plaquitas cerámicas para desbaste de 718 y 625; carburo recubierto para acabado, fresado en concordancia.
- Plaquitas sustituidas según un recuento fijo; refrigerante a alta presión en el filo.
- Ranuras finas y 718 envejecido cortados mediante electroerosión por hilo, sin fuerza de corte.
-
Velocidad con carburo
20–40 m/minInconel, carburo recubierto
-
Velocidad con cerámica
150–250 m/minSolo desbaste
-
Tasa de arranque
10–20%De las tasas del aluminio
-
Fuerzas de corte
2–3xFrente al inoxidable 304
-
Vida de la herramienta
MinutosCambio programado
Piezas típicas de superaleaciones
Piezas de sección caliente, fondo de pozo, criogénicas y herméticas mecanizadas en Inconel, A286, Nitronic 60, Kovar e Invar.
-
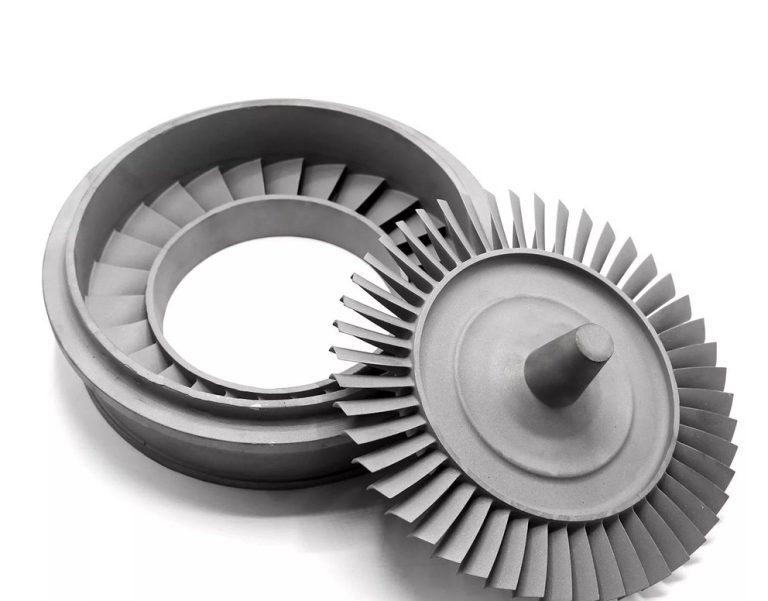
 Componentes de turbinaÁlabes, anillos de sellado, cubiertas y piezas en bruto de fijaciones en Inconel 718 y A286 para aeroespacial y energía, fabricados bajo AS9100D.
-
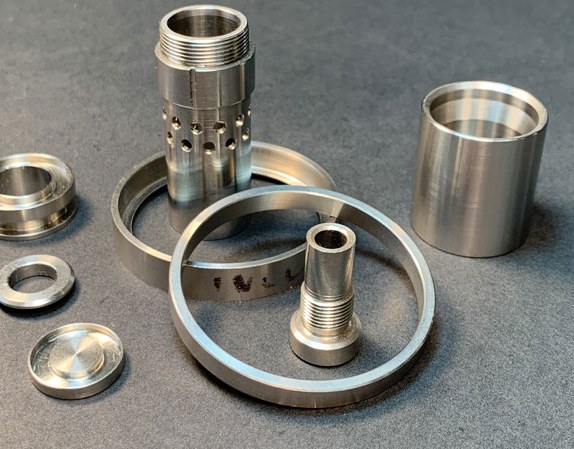
 Componentes de escapeBridas, racores de colector y bases de sensores en Inconel 625 y 600 para automoción, competición y quemadores industriales.
-
 Fondo de pozo y subseaCarcasas, mandriles y conectores en Inconel 625 y 718 para servicio de petróleo y gas en entornos ácidos.
-
 Vacío y hermeticidadCuerpos de pasamuros, tapas y cabezales de Kovar para electrónica; soportes y barras de referencia de Invar para óptica y metrología.
Inconel 718 frente a A286, Nitronic 60 y Kovar
Elija 718 para la máxima resistencia hasta 700 °C; A286 o Nitronic 60 cuestan menos tanto en compra como en mecanizado. Consulte Mecanizado de Inconel.
| Criterio | Esta aleaciónInconel 718 | A286 | Nitronic 60 | Kovar |
|---|---|---|---|---|
| Familia | Ni-Cr, PH | Fe-Ni-Cr, PH | Fe-Cr-Mn-Ni | Fe-Ni-Co |
| Resistencia hasta | 700 °C | 700 °C | – | – |
| Propiedad clave | Máxima resistencia | Menor coste | Antigripaje | Sellado con vidrio |
| Mecanizado | Fijación rígida | Acero inoxidable duro | Avances elevados | Pegajoso, rebabas |
Mecanizado CNC + acabado para superaleaciones
Acabados aplicados a las piezas de superaleación que mecaniza DEK; el anodizado no se aplica a las aleaciones de níquel.
-
Pasivado DisponibleTratamiento estándar para Inconel, A286 y Nitronic 60, que elimina el hierro libre y los residuos de mecanizado sin alterar las dimensiones.
-
Electropulido DisponibleDisponible en piezas de superaleación mecanizadas tras el mecanizado CNC, junto con el pasivado para las calidades de tipo inoxidable.
-
Granallado DisponibleDisponible en piezas de superaleación mecanizadas como opción de mecanizado CNC + acabado para obtener una superficie uniforme.
-
Marcado láser DisponibleDisponible para la identificación de piezas en componentes mecanizados de Inconel, A286, Nitronic 60, Kovar e Invar.
-
Recubrimientos PVD o DLC Bajo pedidoCuando se requiere un recubrimiento duro en una pieza de aleación de níquel, los recubrimientos PVD o DLC pueden tratarse al solicitar el presupuesto.
-
Niquelado Bajo pedidoLas piezas de Kovar destinadas al sellado con vidrio se suministran limpias y, bajo pedido, niqueladas tras el mecanizado.
Solicitar presupuesto de mecanizado de superaleaciones
Envíe la aleación, el estado, las tolerancias y la cantidad. Un ingeniero confirma la ruta, la secuencia de tratamiento térmico y la electroerosión, y presupuesta en un plazo de 6 horas para la mayoría de las piezas.
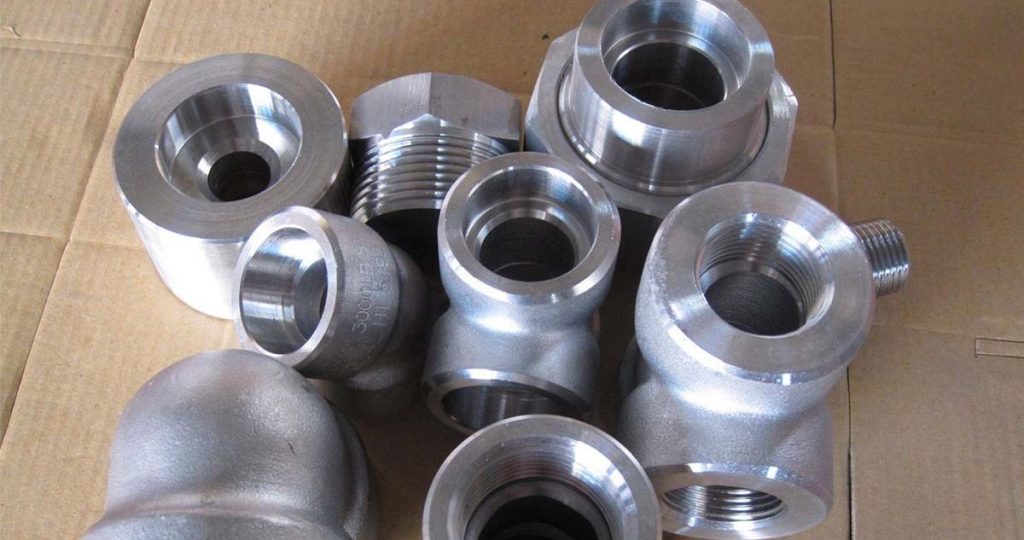
Por qué elegir DEK para el mecanizado de superaleaciones
El mecanizado de aleaciones resistentes al calor en DEK integra fresado, torneado, torneado tipo suizo, electroerosión y rectificado en nuestras instalaciones, con trazabilidad certificada y presupuestos revisados por ingenieros.
DEK cuenta con las certificaciones AS9100D, ISO 13485 e ISO 9001:2015 otorgadas por TÜV, con FAI y trazabilidad de materiales que exigen los compradores de los sectores aeroespacial y energético. Cada lote entrante se verifica con espectrómetro; la inspección CMM se realiza en una sala con temperatura controlada.
- Sin pedido mínimo, prototipos en 3–5 días y lotes pequeños en 4–7 días.
- Entrega en todo el mundo en 3–7 días.
- Los presupuestos revisados por ingenieros valoran correctamente el tratamiento térmico, la electroerosión y el utillaje.
Evite paredes de menos de 1,5 mm y esquinas internas vivas. Indique si el 718 o el A286 se entrega con recocido de disolución o envejecido. Aplique ±0,005 mm solo en caras de sellado y ajustes; utilice ISO 2768-m en el resto.
- Diseñe las ranuras estrechas y las estrías para electroerosión por hilo.
- Prefiera roscas laminadas o fresadas frente al roscado por macho en Inconel.
- Considere A286 o Nitronic 60 cuando no se necesite toda la resistencia del 718.
-
 Material en bruto
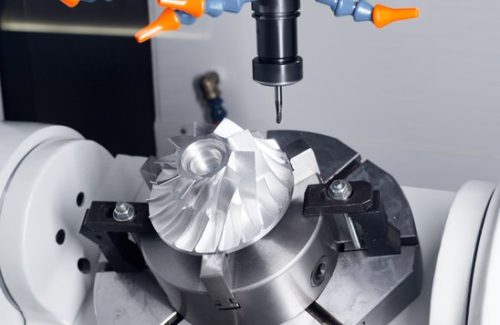 Mecanizado por CNC
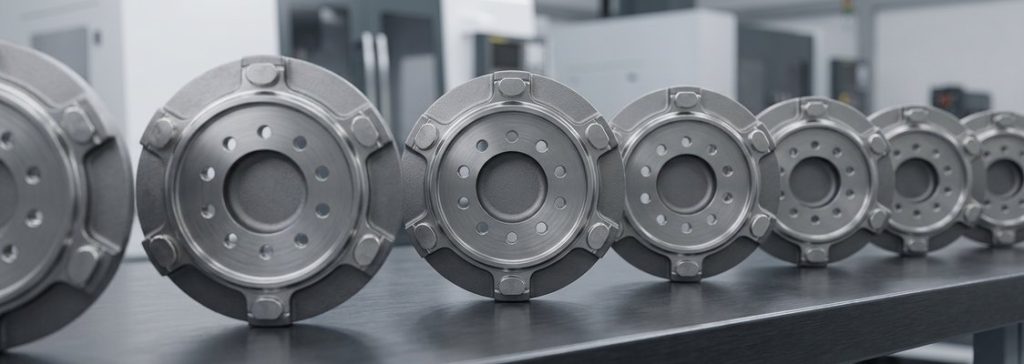 Piezas acabadas
-
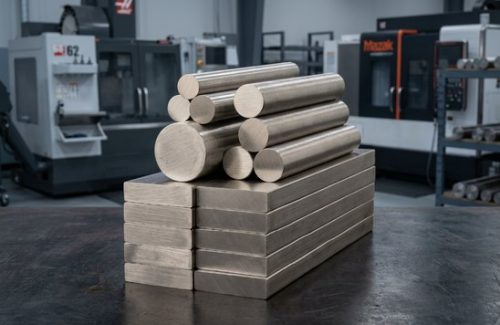 Material en bruto
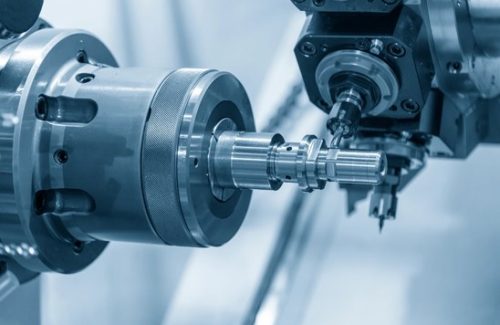 Mecanizado por CNC
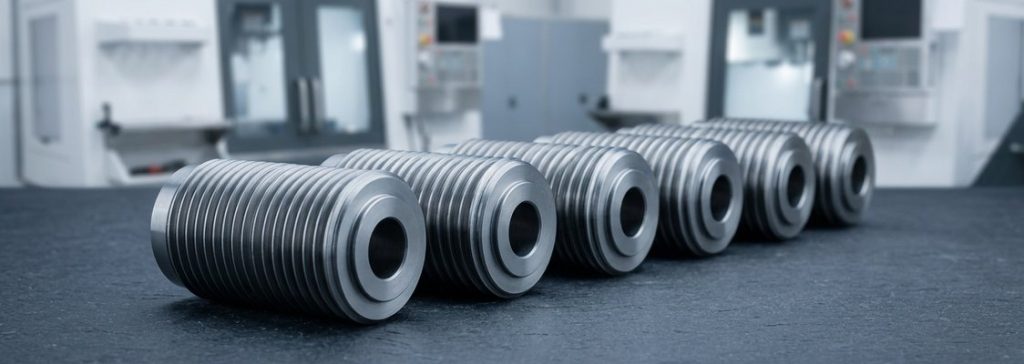 Piezas acabadas
Preguntas frecuentes sobre el mecanizado de superaleaciones
Preguntas habituales sobre aleaciones, coste, tolerancias e Inconel 718 endurecido.
Otros materiales
-
 Serie W-CuLas aleaciones de tungsteno-cobre (W-Cu) ofrecen un equilibrio entre alta conductividad térmica, resistencia al desgaste y conductividad eléctrica.Más información
-
 UHMW-PEEl polietileno de ultra alto peso molecular (UHMW-PE) es un tipo de polietileno con un peso molecular muy elevadoMás información
-
 Acero de tungsteno YL10.2El carburo de tungsteno se fabrica mediante pulvimetalurgia, utilizando WC (carburo de tungsteno) y Co (cobalto). Este material presenta una excelente resistencia al impacto y a la flexión.Más información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








