









Услуги обработки Kovar
Услуги DEK по обработке Kovar — это фрезерованные и точеные детали из Kovar: от единичного прототипа до серии, без минимальной партии. Уплотнительные поверхности доводятся под спаи со стеклом и керамикой и контролируются на CMM.
-
±0.003mm
Штифты менее 10 мм
-
3 дня
Самый быстрый прототип
-
1000 мм
Длина прутка Kovar A
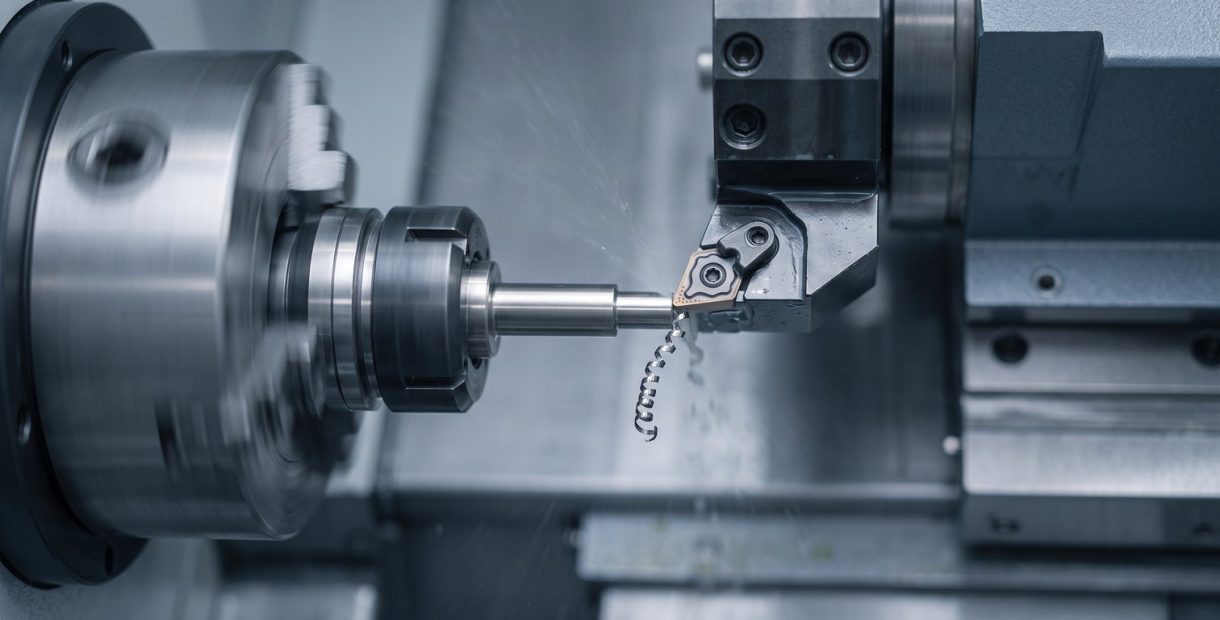

Почему обработка Kovar требует специализированного процесса
Kovar выбирают потому, что его коэффициент теплового расширения согласуется с боросиликатным стеклом и некоторыми керамиками. Поэтому при обработке Kovar необходимо выдерживать размеры настолько точно, чтобы последующее уплотнение не трескалось при термоциклировании — именно поэтому DEK выполняет её как прецизионную обработку .
Сплав быстро наклёпывается при стандартных режимах резания стали, поэтому программы корректируются для защиты инструмента и качества поверхности. Каждый заказ проходит документированную последовательность — от входного контроля материала до утверждения первой детали и выходного контроля — в рамках нашей сертифицированной системы качества.
-

Без минимальной партии, единый процесс от прототипа до серии
-

Прототипы деталей из Kovar — от 3 дней
-

Собственная CMM с полной прослеживаемостью партии
-

Сертификация ISO 9001, ISO 13485 и AS9100D
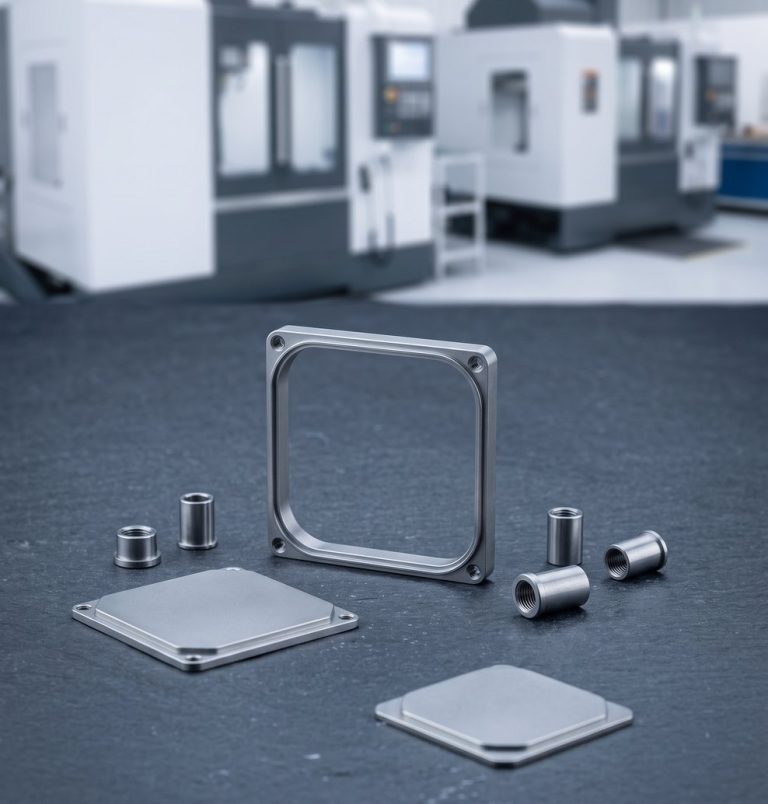
Марки Kovar и складские заготовки, которые мы обрабатываем
DEK держит на складе Kovar A — стандартную марку для спаев со стеклом — в виде прутка и плиты, поэтому большинство заказов стартует без ожидания сырья.
-

Kovar A
ASTM F15, UNS K94610Стандартная марка для спаев со стеклом, выбираемая, когда деталь должна согласовываться с боросиликатным стеклом или керамикой при многократных перепадах температуры.
-

Круглый пруток Kovar A
Длиной до 1000 ммТочение микро штифтов, штырьковых выводов и валов гермовводов менее 10 мм, а также корпусов и оболочек разъёмов.
-

Плита
Стандартные толщины прокатаПлита Kovar A фрезеруется в крышки корпусов ИС, сенсорные и корпуса габаритом примерно до 1000 мм.
-
±0.003 mm
Точеные элементы менее 10 мм
-
±0.005 mm
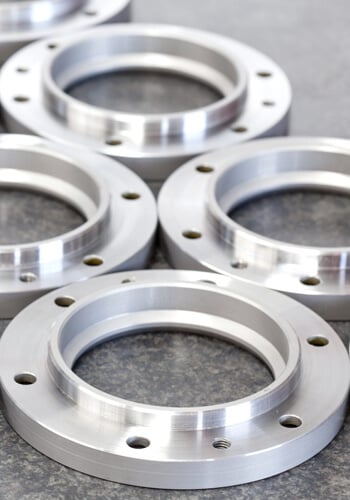
Уплотнительные фланцы и ответные отверстия
-
±0.01 mm
5-осевые профильные корпуса
-
Ra 0.4–0.8
µm на уплотнительных поверхностях
Наши возможности обработки Kovar
Жёсткое закрепление, консервативные нагрузки на режущую кромку и активный контроль износа инструмента не дают наклёпу Kovar ухудшать качество поверхности в процессе серии.
-
1
Фрезерование с ЧПУ
Фрезерование с ЧПУ на 3-, 4- и 5-осевых станках; профильные крышки и корпуса с 5-осевым управлением профилем выдерживаются в пределах ±0.01 mm.
-
2
Токарная обработка с ЧПУ и швейцарского типа
Токарная обработка с ЧПУ, включая токарную обработку швейцарского типа для мелких высокоточных штырьковых выводов и валов гермовводов с допуском ±0.003 mm.
-
3
Электроэрозия (проволочная и прошивная)
Проволочная и прошивная электроэрозия для элементов Kovar, которые лучше вырезать без давления инструмента на наклёпывающемся сплаве.
-
4
Прецизионное шлифование
Прецизионное шлифование доводит уплотнительные поверхности на фланцах, кромках крышек и ответных отверстиях до Ra 0.4–0.8 µm (16–32 µin).
Чем отличается обработка Kovar
Ключевые факторы, которые наши инженеры оценивают до того, как деталь из Kovar попадёт на спай со стеклом или керамикой.
-
1
Быстрый наклёп
Kovar наклёпывается быстрее большинства марок нержавеющей стали, поэтому стандартные режимы резания стали быстро изнашивают инструмент. В программах используются консервативные нагрузки на режущую кромку и острая оснастка.
-
2
Согласование теплового расширения
Его расширение согласуется с боросиликатным стеклом и некоторыми керамиками. Размерный контроль должен быть настолько точным, чтобы последующее уплотнение не трескалось при термоциклировании.
-
3
Контроль оксидов перед спаиванием
Детали под спай обычно требуют водородного отжига и вакуумного отжига. DEK организует это через аттестованные печи партнёров и заранее доводит шлифованные и покрытые геометрии до спецификации.
-
4
Стабильная наладка от прототипа до серии
Жёсткое закрепление и активный контроль износа инструмента позволяют вести заказ от первого прототипа до повторяющейся серии без повторной квалификации процесса при изменении объёма.
Когда выбирать Kovar вместо Invar или нержавеющей стали
Kovar подходит для спаев со стеклом и керамикой; перед утверждением спецификации проверьте альтернативы. Смотреть все сплавы с контролируемым расширением которые мы обрабатываем.
| Критерий | Этот материалKovar | Invar | Нержавеющая сталь |
|---|---|---|---|
| Выбирают для | Спаи со стеклом/керамикой | Оснастка, приборы | Негерметичные детали |
| Тепловое расширение | Согласован с боросиликатным стеклом | Близко к нулю | – |
| Наклёп | Быстрее | – | Медленнее, чем Kovar |
| Герметичный спай | Да | – | Не требуется |
| Стоимость | Выше, чем у стали | Может стоить меньше | Может стоить меньше |
Отрасли, где применяют обработанные на станках детали из Kovar
Везде, где соединение металл–стекло или металл–керамика должно выдерживать повторяющиеся перепады температуры без растрескивания.
-
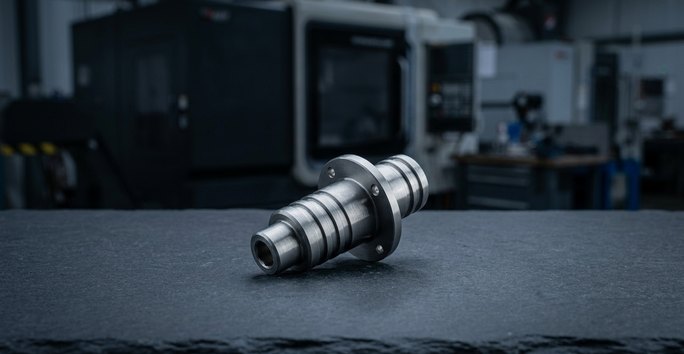 Герметичная электроникаГерметичные электронные корпуса на основе спаев стекло–металл: от выводов-переходников до крышек корпусов ИС и корпусов разъёмов.
-
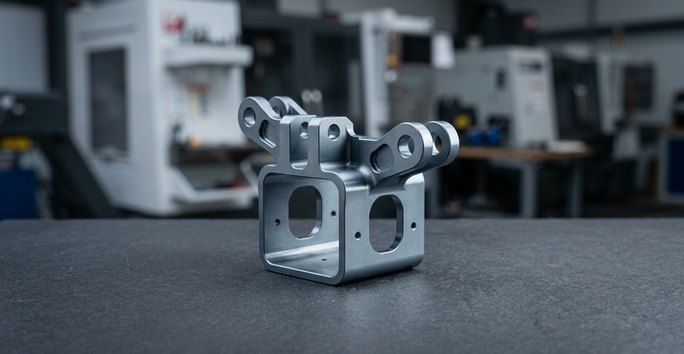 Полупроводниковое оборудованиеОснастка для полупроводникового оборудования и корпуса датчиков, где согласованное с керамикой расширение сохраняет целостность соединений при термоциклировании.
-
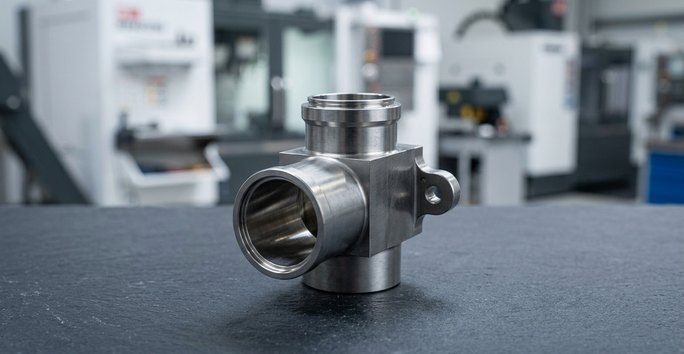 Медицинские изделияКорпуса медицинских изделий со спаями металл–стекло или металл–керамика, обработанные по ISO 13485 с полной прослеживаемостью партии.
Детали из Kovar, обработанные на станках с ЧПУ, с финишной обработкой
Детали из Kovar обрабатываются и отделываются в рамках одного заказа, а покрываемые поверхности подготавливаются к последующим операциям герметизации.
Нужно другое покрытие или операция обжига? Спросите наших инженеров
-
 Гальваническое покрытиеСамые популярныеГальваническое никелевое и золотое покрытие деталей из Kovar, обработанных на станках с ЧПУ, с доведением геометрии поверхности до спецификации перед герметизацией.Запросить расчёт
-
 Химическое никелированиеСамые популярныеХимическое никелирование обработанных деталей из Kovar, рассчитывается вместе с механообработкой, без минимальной партии.Запросить расчёт
-
 ПассивацияСамые популярныеПассивация после обработки деталей из Kovar на станках с ЧПУ, с контролем перед отгрузкой и прослеживаемостью партии.Запросить расчёт
Вопросы и ответы по обработке Kovar
Частые вопросы о стоимости, допусках и сроках изготовления обработанных деталей из Kovar.
Другие материалы
-
 Легированная стальМарки легированной стали 4140, 4340, 8620, 4130 и A514 для валов, шестерён и конструкционных деталей, которым нужна большая усталостная прочность, чем у обычной углеродистой стали.Подробнее
-
 ЛатуньЛегкообрабатываемая латунь C260, C360 и Cz121 для фитингов, деталей клапанов, шестерён и разъёмов — от одного прототипа до серийных объёмов.Подробнее
-
 БронзаФосфористая бронза C544, спечённая C841, подшипниковая бронза 932 и алюминиевая бронза 954 для втулок, подшипников скольжения, шестерён, соединителей и судовой арматуры.Подробнее
-
 МедьМедь 101 и 110 в наличии для волноводов, шин, соединителей и радиаторов; бериллиевая и теллуровая медь обрабатываются по запросу.Подробнее
-
 InconelНикелевые суперсплавы Inconel 600, 625 и 718, обрабатываемые для аэрокосмических, энергетических, медицинских и промышленных деталей, подверженных воздействию высоких температур и агрессивных химических сред.Подробнее
-
 InvarInvar 36 и низкорасширяющиеся сплавы семейства Invar с КТР около 1,2 ppm/°C, обрабатываемые для оправ оптики, оснастки для полупроводников и измерительного инструмента.Подробнее
-
 МагнийСамый лёгкий конструкционный металл в производственном применении. AZ31B, AZ61B и AZ91D обрабатываются с пожаробезопасным контролем стружки и СОЖ для деталей с критическим весом.Подробнее
-
 Малоуглеродистая стальНизкоуглеродистые 1018, среднеуглеродистая 1045 и легкообрабатываемые 1215 и 12L14: экономичная сталь для валов, кронштейнов, штифтов, втулок и шестерён.Подробнее
-
 ТитанТитан Grade 1, Grade 2 и Grade 5 (Ti-6Al-4V), фрезеруемый, точимый и вырезаемый электроэрозией для аэрокосмических, медицинских, робототехнических и полупроводниковых деталей. Без минимальной партии.Подробнее
-
 Инструментальная стальA2, D2, H13, O1, S7 и A3, обрабатываемые в пуансоны, матрицы, вставки пресс-форм и износостойкие детали, отожжённые или закалённые до 60+ HRC.Подробнее
-
 Вольфрамовая стальВольфрам и марки карбида вольфрама (YG6, YG8, YG10X, YG15, YL10.2) для износостойких деталей, матриц, пуансонов и экранирования, фрезеруемые, точимые, обрабатываемые электроэрозией и шлифуемые.Подробнее
-
 Алюминий6061, 6063, 5083 и 5052 в наличии для кронштейнов, корпусов, судовых деталей и деталей для работы с жидкостями, с допуском ±0.005 mm на критичных для посадки элементах, без минимальной партии.Подробнее
-
 Нержавеющая сталь303, 304, 316L, 17-4PH и дуплекс 2205, обрабатываемые для медицинских, робототехнических, полупроводниковых и аэрокосмических деталей, от одного прототипа до серии, ±0.005 mm.Подробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








