









Обработка суперсплавов
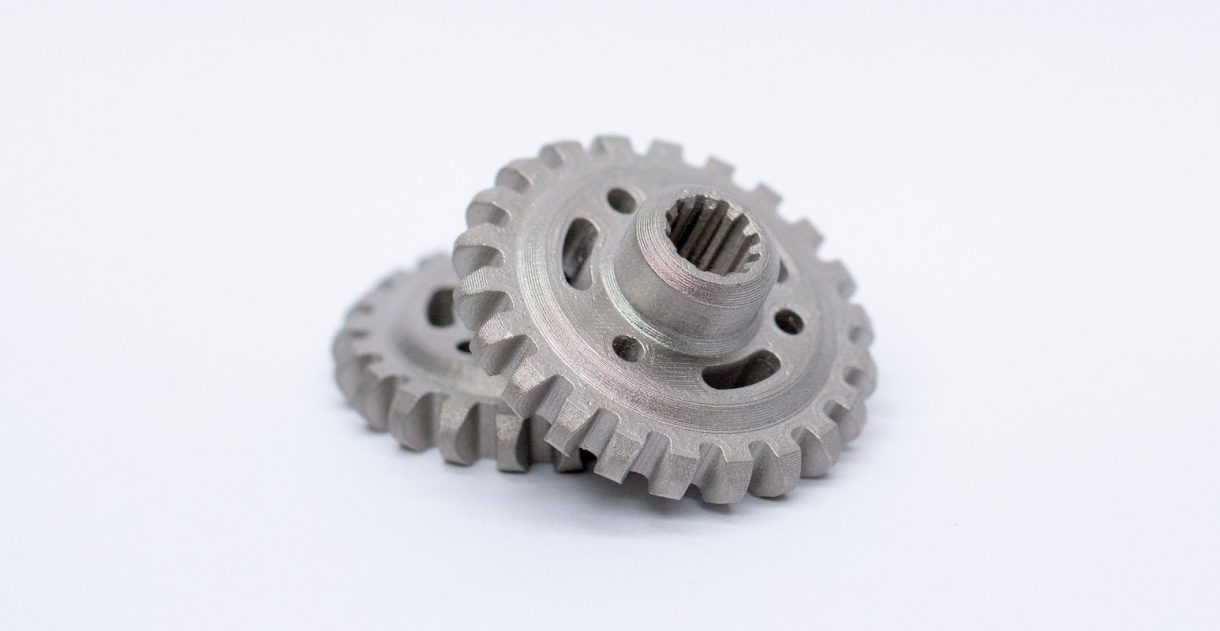
Также известны как никелевые сплавы · жаропрочные сплавыОбработка суперсплавов в DEK охватывает Inconel 600, 625 и 718, A286, Nitronic 60, Kovar и Invar для турбинных, выхлопных, скважинных и вакуумных деталей. Жёсткие схемы установки, твердосплавный и керамический инструмент с покрытием и проволочная электроэрозия обеспечивают ±0.005 mm, без минимальной партии.
-
±0.005 mmОбщий допуск
-
650–1 000 °CРасчётная температура
-
11 W/m·KТеплопроводность 718
-
2–3 разаУсилия против 304
Возможности и допуски обработки суперсплавов
Допуски, финишная обработка поверхности, размеры деталей и сроки изготовления, которые DEK обеспечивает для деталей из Inconel, A286, Nitronic 60, Kovar и Invar.
-

Общий допуск
±0.005 mmфрезерование и точение
-

Шлифованные элементы
±0.002 mmвалы, уплотнительные поверхности
-

Контуры проволочной электроэрозии
±0.003 mmпазы, острые углы
-

Финишная обработка поверхности после механообработки
Ra 0.8–1.6 µmстандарт
-

Шлифование или полирование
Ra 0.2–0.4 µmуплотнительные поверхности, посадки
-

Размер детали
~1 000 mmмикро, менее 10 mm
-

Прототипы
3–5 днейбольшинство геометрий
-

Малые партии
4–7 днейбез минимальной партии
Сплавы, которые мы обрабатываем
Семейство, причина выбора и примечания по обработке для каждого суперсплава и сплава с контролируемым расширением, который обрабатывает DEK.

- Inconel 600 Ni-Cr, до 1 100 °C
- Inconel 625 Ni-Cr-Mo
- Inconel 718 Ni-Cr, PH, до 700 °C
- Твёрдость состаренного 718 40–44 HRC
- Теплопроводность 718 11 W/m·K

- A286 Fe-Ni-Cr, PH
- Рабочая температура A286 Прочность до 700 °C
- Nitronic 60 Аустенитный Fe-Cr-Mn-Ni
- Применение Nitronic 60 Стойкость к схватыванию

- Kovar Fe-Ni-Co
- Применение Kovar Стеклянные, керамические спаи
- Invar 36 Fe-Ni
- Расширение Invar 36 Практически нулевое
Почему суперсплавы трудно обрабатывать
Наклёп, задержка тепла и жаропрочность замедляют обработку жаропрочных сплавов; вот как DEK справляется с каждым фактором.
Никелевые сплавы упрочняются под резцом, поэтому каждый проход снимает реальную стружку. Inconel 718 проводит тепло на уровне около 11 W/m·K, четверть от углеродистой стали, поэтому тепло концентрируется на кромке.
Силы резания в 2–3 раза выше, чем у нержавеющей стали 304, а скорость съёма материала составляет 10–20% от алюминия. Обработка никелевых сплавов в DEK следует фиксированным методикам, а не адаптированной программе для нержавеющей стали.
- Жёсткие схемы установки: короткие вылеты, массивные приспособления, полная поддержка точеных деталей.
- Керамические пластины для черновой обработки 718 и 625; твердосплавный инструмент с покрытием для чистовой обработки, попутное фрезерование.
- Замена пластин по фиксированному счётчику; охлаждающая жидкость высокого давления на кромке.
- Тонкие пазы и состаренный 718 обрабатываются методом проволочной электроэрозии, без силы резания.
-
Скорость твердосплавного инструмента
20–40 m/minInconel, твердосплавный с покрытием
-
Скорость керамического инструмента
150–250 m/minТолько черновая обработка
-
Скорость съёма материала
10–20%От показателей алюминия
-
Силы резания
2–3xПо сравнению с нержавеющей сталью 304
-
Стойкость инструмента
МинутыЗамена по регламенту
Типичные детали из суперсплавов
Детали горячего тракта, скважинные, криогенные и герметичные детали, обработанные из Inconel, A286, Nitronic 60, Kovar и Invar.
-
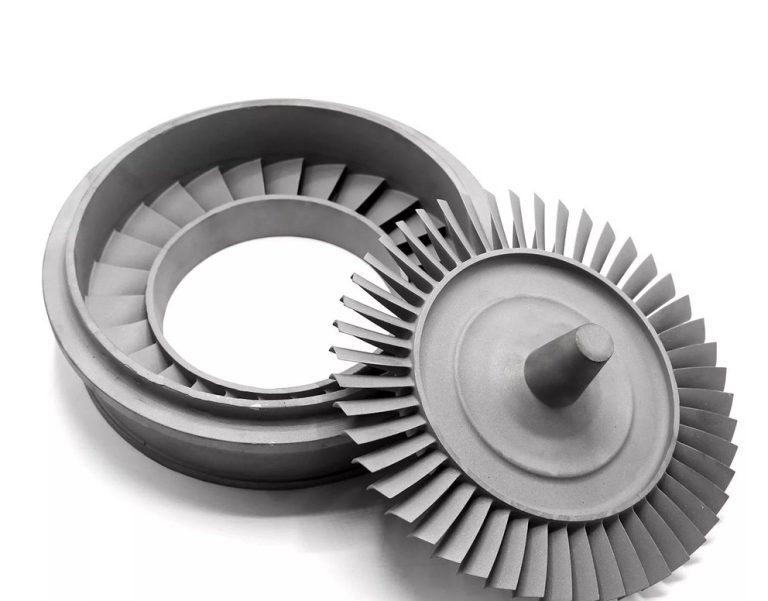
 Турбинные деталиЛопатки, уплотнительные кольца, бандажи и заготовки крепежа из Inconel 718 и A286 для аэрокосмической и энергетической отраслей, изготовленные по AS9100D.
-
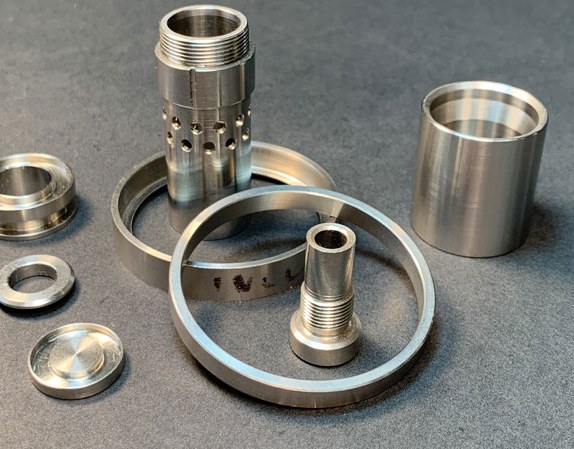
 Выхлопные компонентыФланцы, фитинги коллекторов и бобышки датчиков из Inconel 625 и 600 для автомобильной, гоночной и промышленной горелочной отраслей.
-
 Скважинные и подводные деталиКорпуса, оправки и соединители из Inconel 625 и 718 для нефтегазовой эксплуатации в кислых средах.
-
 Вакуумные и герметичные деталиКорпуса, крышки и гермовводы из ковара для электроники; крепления и базовые бруски из инвара для оптики и метрологии.
Inconel 718 против A286, Nitronic 60 и ковара
Выбирайте 718 для максимальной прочности до 700 °C; A286 или Nitronic 60 дешевле в закупке и обработке. См. Обработка Inconel.
| Критерий | Данная маркаInconel 718 | A286 | Nitronic 60 | Kovar |
|---|---|---|---|---|
| Семейство | Ni-Cr, PH | Fe-Ni-Cr, PH | Fe-Cr-Mn-Ni | Fe-Ni-Co |
| Прочность до | 700 °C | 700 °C | – | – |
| Ключевое свойство | Максимальная прочность | Ниже стоимость | Стойкость к задирам | Спай с стеклом |
| Механообработка | Жёсткая оснастка | Твёрдая нержавеющая сталь | Высокие подачи | Вязкий, заусенцы |
Обработка на станках с ЧПУ + финишная обработка поверхности для суперсплавов
Финишная обработка поверхности, применяемая к деталям из суперсплавов, которые обрабатывает DEK; анодирование к никелевым сплавам не применяется.
-
Пассивация ДоступноСтандартная обработка для Inconel, A286 и Nitronic 60, удаляющая свободное железо и следы механообработки без изменения размеров.
-
Электрополировка ДоступноДоступно для обработанных на станках с ЧПУ деталей из суперсплавов, наряду с пассивацией для марок нержавеющего типа.
-
Дробеструйная обработка ДоступноДоступно для обработанных на станках с ЧПУ деталей из суперсплавов как опция обработки на станках с ЧПУ + финишной обработки поверхности для однородной поверхности.
-
Лазерная маркировка ДоступноДоступно для идентификации деталей на обработанных компонентах из Inconel, A286, Nitronic 60, ковара и инвара.
-
Покрытия PVD или DLC По запросуЕсли для детали из никелевого сплава требуется твёрдое покрытие, покрытия PVD или DLC можно обсудить при расчёте.
-
Никелирование По запросуДетали из ковара, предназначенные для спая со стеклом, поставляются чистыми и, по запросу, никелируются после механообработки.
Запросить расчёт обработки суперсплавов
Отправьте сплав, состояние, допуски и количество. Инженер подтвердит маршрут, последовательность термообработки и электроэрозию, а расчёт по большинству деталей предоставит в течение 6 часов.
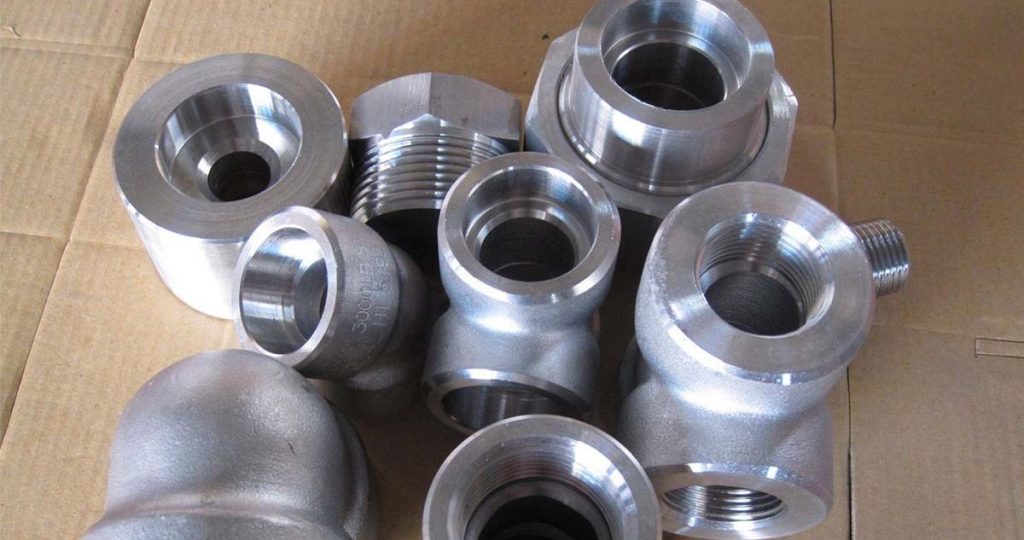
Почему DEK для обработки суперсплавов
Обработка жаропрочных сплавов в DEK включает фрезерование, токарную обработку, токарную обработку швейцарского типа, электроэрозию и шлифование на собственном производстве, с сертифицированной прослеживаемостью и расчётами, проверенными инженером.
DEK сертифицирован по AS9100D, ISO 13485 и ISO 9001:2015 компанией TÜV, с FAI и прослеживаемостью материалов, которые требуют покупатели в аэрокосмической и энергетической отраслях. Каждая входящая партия проверяется на спектрометре; контроль на CMM проводится в помещении с контролируемой температурой.
- Без минимальной партии, прототипы за 3–5 дней, малые партии за 4–7 дней.
- Доставка по всему миру за 3–7 дней.
- Расчёты, проверенные инженером, корректно учитывают термообработку, электроэрозию и оснастку.
Избегайте стенок тоньше 1,5 мм и острых внутренних углов. Укажите, поставляется ли 718 или A286 в состоянии после гомогенизационного отжига или после старения. Указывайте ±0.005 mm только на уплотнительных поверхностях и посадках; в остальных местах используйте ISO 2768-m.
- Проектируйте узкие пазы и шлицы под проволочной электроэрозии.
- В Inconel предпочитайте накатанную или фрезерованную резьбу вместо нарезания метчиком.
- Рассмотрите A286 или Nitronic 60 там, где полная прочность 718 не требуется.
-
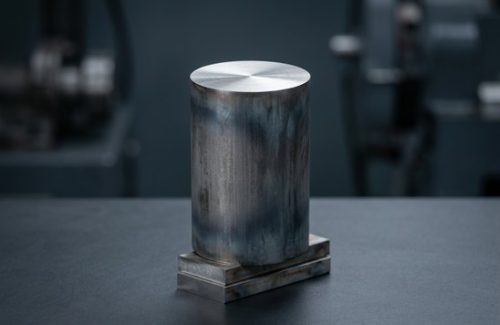 Исходная заготовка
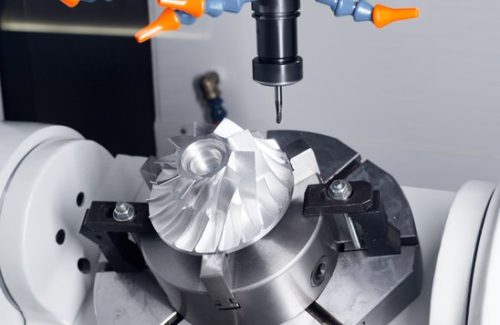 Обработано на станках с ЧПУ
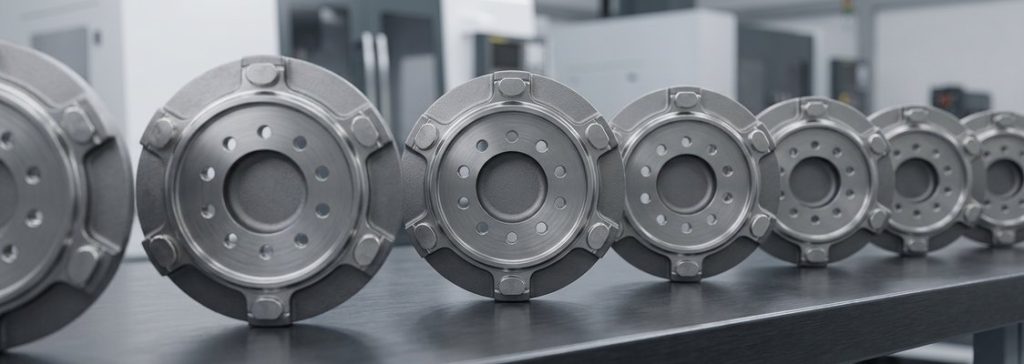 Готовые детали
-
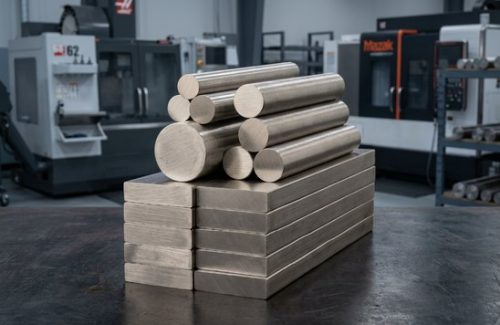 Исходная заготовка
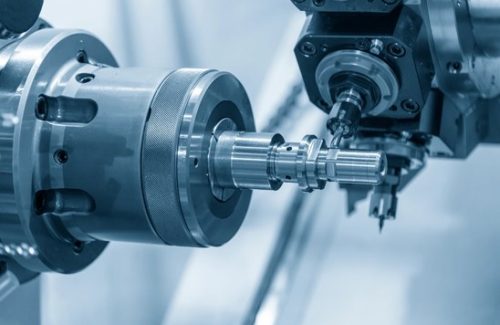 Обработано на станках с ЧПУ
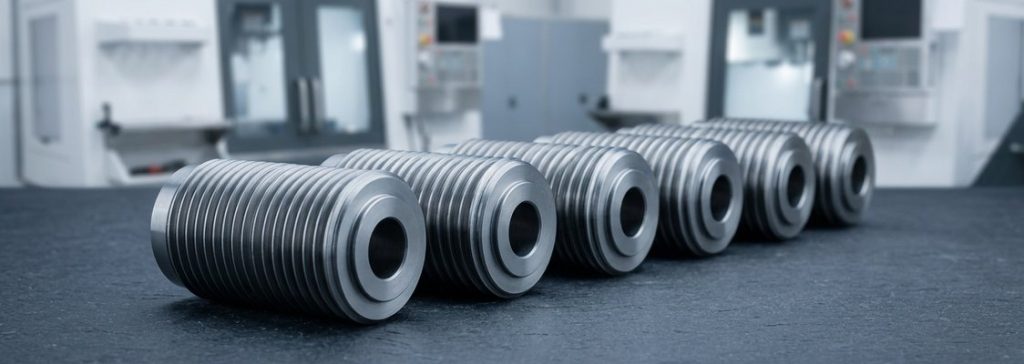 Готовые детали
Вопросы и ответы по обработке суперсплавов
Частые вопросы о сплавах, стоимости, допусках и упрочнённом Inconel 718.
Другие материалы
-
 Серия W-CuВольфрам-медные (W-Cu) сплавы сочетают высокую теплопроводность, износостойкость и электропроводность.Подробнее
-
 UHMW-PEСверхвысокомолекулярный полиэтилен (UHMW-PE) — это полиэтилен с очень высокой молекулярной массой.Подробнее
-
 Вольфрамовая сталь YL10.22 Твёрдый сплав вольфрама создаётся методом порошковой металлургии из WC (карбид вольфрама) и Co (кобальт). Этот материал обладает превосходной ударной и изгибной прочностью.Подробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








