









Serviços de usinagem de PTFE
A usinagem de PTFE da DEK garante ±0.005 mm em peças gerais e ±0.003 mm em microcomponentes com menos de 10 mm, sem pedido mínimo e com protótipos em apenas 3 dias. Cada lote de peças personalizadas em Teflon é expedido sob os sistemas de qualidade ISO 9001, AS9100D e ISO 13485.
-
±0.005mm
Tolerância geral
-
3 dias
Prazo de protótipo
-
260°C
Temperatura máxima de serviço
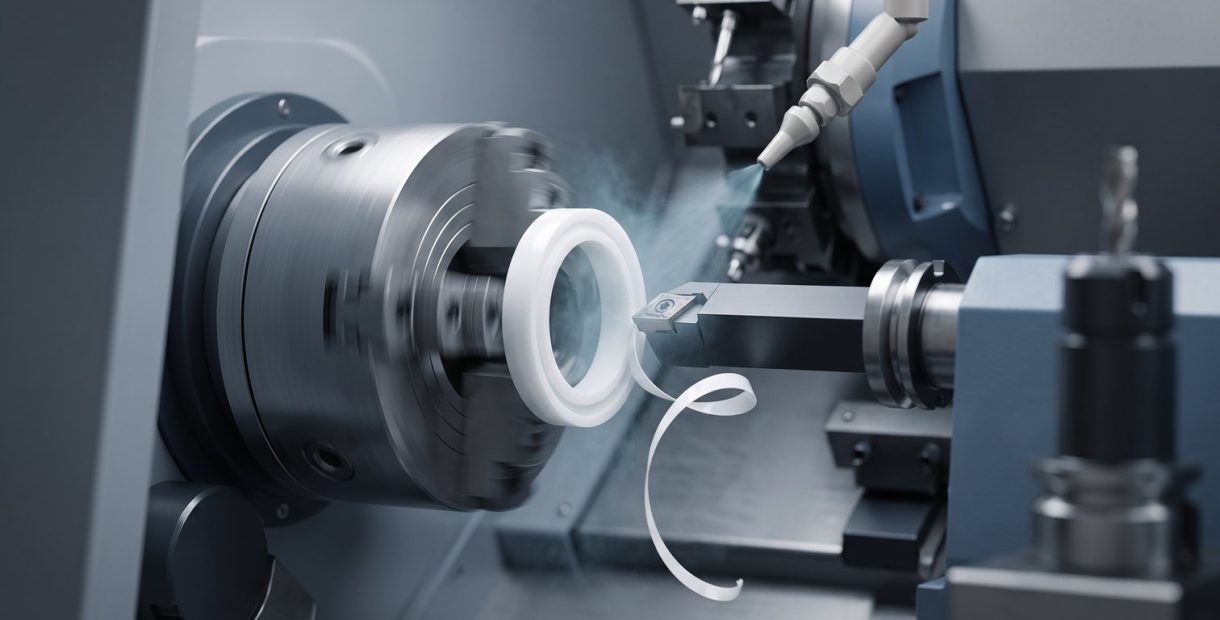

Por que os engenheiros especificam a usinagem de PTFE
O PTFE (politetrafluoroetileno), comercializado como Teflon, é especificado pelo baixo coeficiente de atrito, resistência a quase todos os produtos químicos industriais, desempenho estável numa ampla faixa de temperaturas e elevada rigidez dielétrica. O escoamento a frio torna o seu fornecimento mais difícil do que o da maioria dos plásticos de engenharia.
Sob carga sustentada, o PTFE deforma-se lentamente, pelo que um serviço de usinagem de PTFE que ignore este facto entrega peças que saem da tolerância depois de saírem da oficina. Quando a moldabilidade também é relevante, compare com Delrin AF (com 13% de PTFE).
-

±0.005 mm geral, ±0.003 mm micropeças
-

Sem pedido mínimo, protótipos em apenas 3 dias
-

Sistemas ISO 9001, AS9100D e ISO 13485
-

Inspeção CMM interna em cada peça
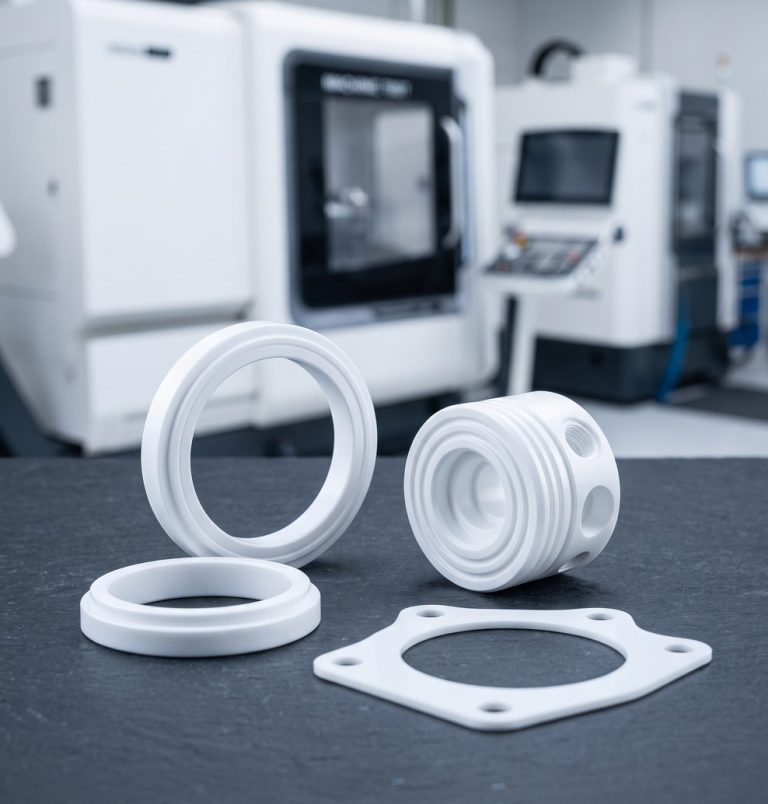
Propriedades do material Teflon em resumo
Propriedades típicas do PTFE para stock não carregado (virgem); as classes com cargas trocam parte do desempenho de atrito e químico por estabilidade ou vida útil ao desgaste.
-

Resistência à tração
3.000–5.000 psiMedida segundo ASTM D638. Adequada para vedantes e isoladores, mas as peças de PTFE sujeitas a carga precisam de margem de projeto para o escoamento a frio.
-

Módulo de flexão
72.000 psiMedido segundo ASTM D790 em PTFE virgem. As cargas de fibra de vidro aumentam o módulo de flexão para faces de vedação sujeitas a ciclos repetidos.
-

Alongamento à tração
300–500%Medido segundo ASTM D638. O material não corta de forma limpa, pelo que a DEK o maquina com ferramentas afiadas e recentemente retificadas para limitar as rebarbas.
-

Coeficiente de atrito
0,05–0,10Medido segundo ASTM D1894. É a principal razão pela qual o PTFE é escolhido para rolamentos e casquilhos que funcionam a seco ou com lubrificação mínima.
-

Ponto de fusão
621°F (327°C)Medido segundo ASTM D3418. O aquecimento durante o desbaste continua a ser relevante bem abaixo deste ponto, pois pode deformar as peças fora da circularidade.
-

Faixa de temperatura
500°F (260°C)Temperatura máxima de serviço contínuo segundo UL746B. Cobre juntas e vedantes em linhas de processo corrosivas ou de alta temperatura.
-
±0.005mm
Tolerância geral do PTFE
-
±0.003mm
Micropeças com menos de 10 mm
-
1,6–3,2μm
Ra conforme maquinado
-
1000 mm
Envelope máximo da peça (aprox.)
Como a DEK realiza a usinagem CNC de PTFE
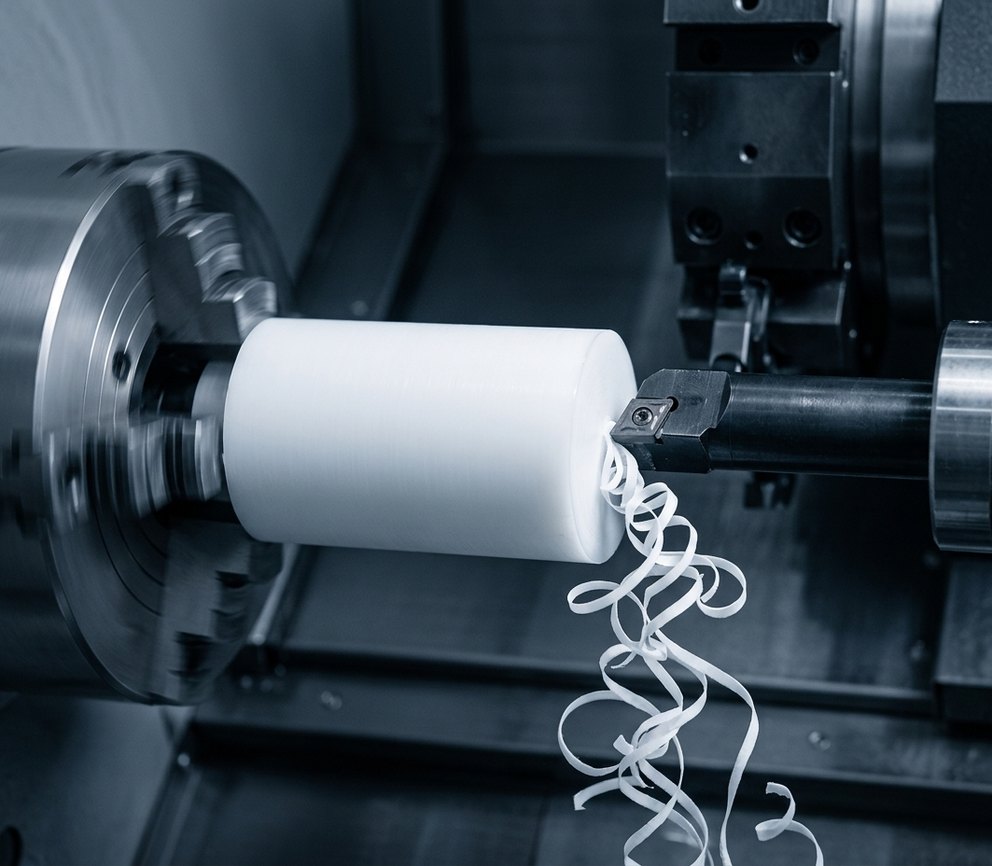
A maciez e o escoamento a frio do PTFE tornam a fixação tão importante como o corte, pelo que as dimensões são verificadas em várias fases, e não apenas na inspeção final.
-
1
Fresamento multieixos
Peças de Teflon de precisão, como carcaças, isoladores e componentes de distribuição, são cortadas em centros de fresamentode 3, 4 e 5 eixos, sem apertar excessivamente o material macio.
-
2
Torneamento tipo suíço
Casquilhos de pequeno diâmetro e componentes de vedação são produzidos em centros de torneamento tipo suíço , onde a concentricidade é mais importante do que a taxa de remoção de material.
-
3
Verificações em processo
O aperto excessivo ou o calor do desbaste podem deformar o PTFE fora da circularidade após a libertação, pelo que as dimensões são verificadas em várias fases com equipamento CMM.
-
4
interno.
Libertação documentada Sistemas ISO 9001, AS9100D e ISO 13485 sistema de qualidade rastreiam cada lote até ao relatório CMM final.
Considerações sobre a usinagem de PTFE
O que os nossos engenheiros planeiam antes de cortar PTFE, para que as peças se mantenham dentro da tolerância depois de saírem da oficina.
-
1
Escoamento a frio sob carga sustentada
O PTFE continua a deformar-se ligeiramente sob carga sustentada após a usinagem, pelo que tolerâncias mais apertadas do que ±0.003 mm em microcomponentes são difíceis de garantir a longo prazo.
-
2
Escolher PTFE virgem ou com cargas
Se a falha for desgaste sob carga, opte por graus com carga de vidro ou bronze; para exposição química ou isolamento elétrico, mantenha o PTFE virgem, uma vez que as cargas reduzem essas propriedades.
-
3
Controlo de rebarbas num material macio
O PTFE não corta de forma limpa. Ferramentas afiadas e recentemente retificadas minimizam as rebarbas, mas a formação de rebarbas e o escoamento a frio continuam a aumentar a mão de obra e o custo do acabamento.
-
4
Formas de stock e dimensão da peça
As peças são maquinadas a partir de barras e chapas, e não moldadas ou extrudidas para a forma final, até cerca de 1000 mm para componentes estruturais de grandes dimensões.
Quando escolher PTFE em vez de PEEK, Delrin ou UHMW-PE
O PTFE costuma ser o ponto de partida quando se fala de resistência química; mas quando entram em jogo o custo, a tolerância ou a carga, estes plásticos de engenharia podem ser a melhor escolha.
| Critério | Este materialPTFE | PEEK | Delrin | UHMW-PE |
|---|---|---|---|---|
| Melhor para | Produtos químicos | Carga elevada | Tolerância | Abrasão |
| Estabilidade | Escoamento a frio | Estável | Sem escoamento a frio | – |
| Produtos químicos | Quase todos | – | Mais fraca | Mais fraca |
| Temperatura | 260°C | Alta temperatura | Mais fraca | Mais estreita |
| Custo | – | Muito mais elevado | – | Mais baixo |
Onde são utilizados os componentes de PTFE maquinado
Desde rolamentos de funcionamento a seco a peças de processo para semicondutores, o PTFE maquinado resolve problemas de atrito, químicos e de isolamento elétrico.
-
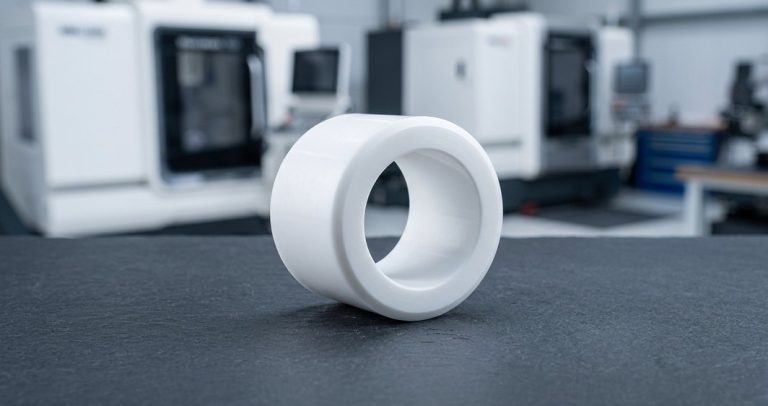
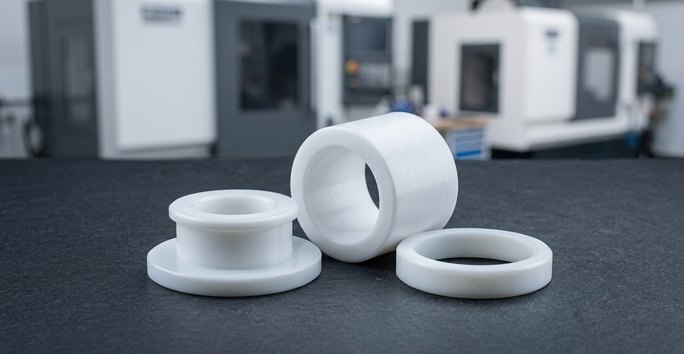 Casquilhos e rolamentos em TeflonRolamentos e casquilhos que funcionam a seco ou com lubrificação mínima, onde o coeficiente de atrito de 0,05–0,10 do PTFE é mais importante.
-
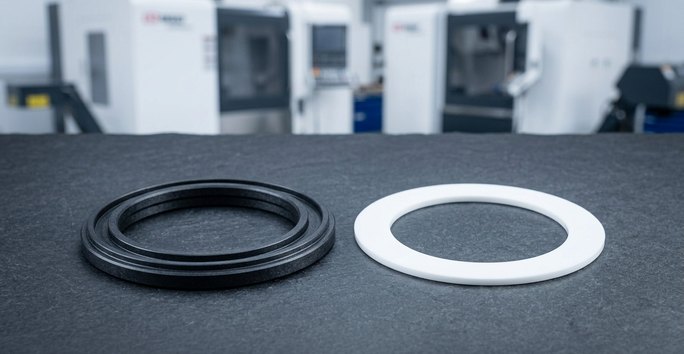 Vedações e juntas em PTFEVedações e juntas para linhas de processo corrosivas ou de alta temperatura; os graus com carga de carbono são adequados para sedes de válvulas e vedações rotativas.
-
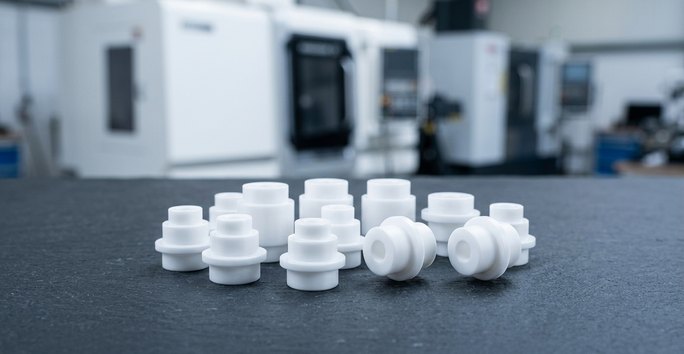 Isoladores em PTFEIsoladores elétricos e espaçadores que dependem da elevada rigidez dielétrica do PTFE; o PTFE virgem mantém o melhor desempenho elétrico.
-
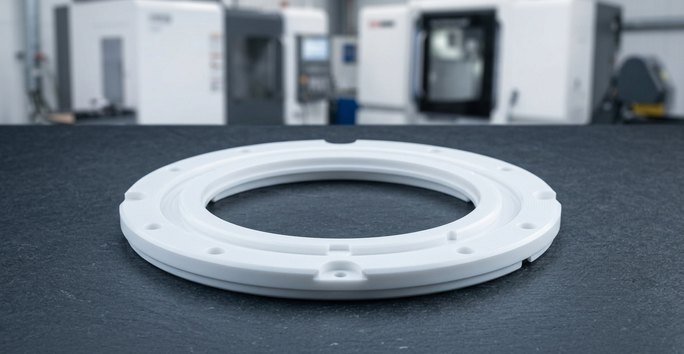 Componentes para semicondutoresComponentes de processo para semicondutores expostos a químicos agressivos, maquinados em PTFE pela sua resistência a quase todos os produtos químicos.
-
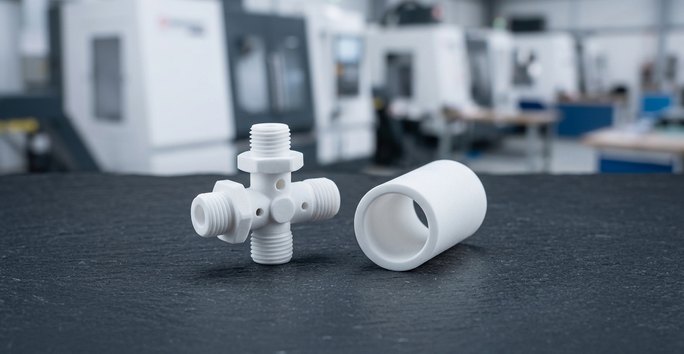 Instrumentos médicos e de laboratórioPeças para instrumentação médica e de laboratório que exigem biocompatibilidade e estabilidade química, produzidas segundo a ISO 13485.
-
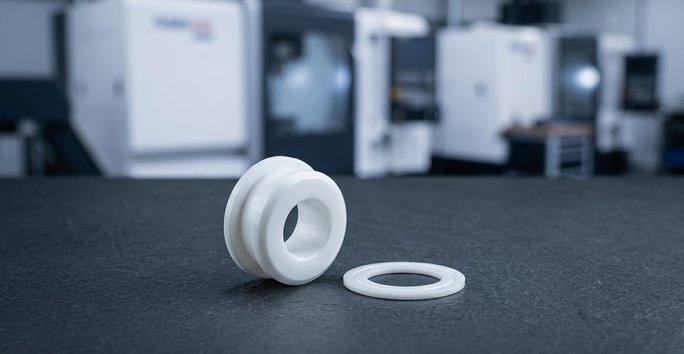 Conjuntos aeroespaciaisRolamentos, isoladores e vedações em PTFE para conjuntos aeroespaciais seguem o mesmo rasto documental AS9100D de uma peça metálica.
Opções de graus de PTFE para peças maquinadas
Escolha o grau de PTFE em função do que falha primeiro: atrito, químicos, carga ou desgaste. Todos os graus são maquinados por CNC a partir de barras e chapas.
Não sabe qual grau de PTFE é o mais adequado? Peça aos nossos engenheiros para avaliar
-
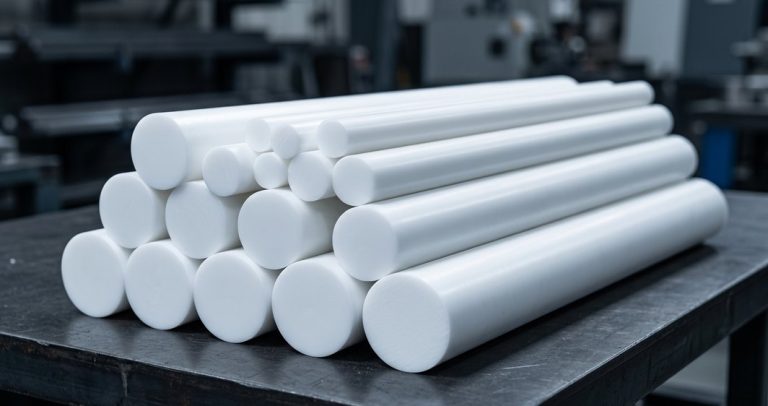 PTFE virgemMais popularMenor atrito e melhor desempenho químico e elétrico, mas o grau mais macio e o mais suscetível ao escoamento a frio sob carga.Solicitar orçamento
-
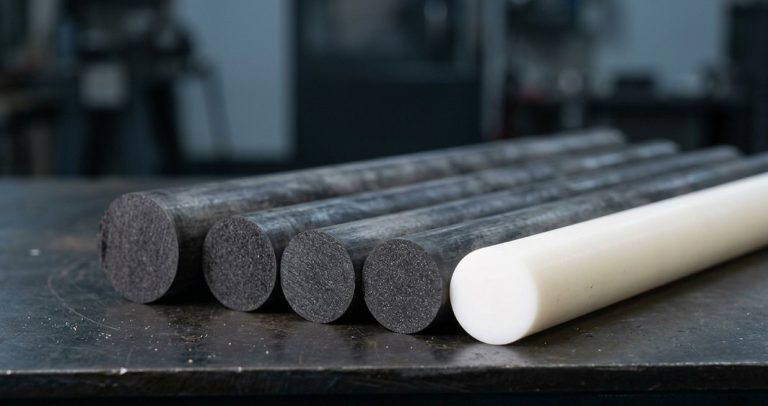 PTFE com carga de vidroMais popularA fibra de vidro aumenta o módulo de flexão e a resistência ao desgaste para rolamentos e faces de vedação sujeitos a ciclos repetidos.Solicitar orçamento
-
 PTFE com carga de carbonoMais popularAdiciona resistência à compressão e condutividade térmica, útil em sedes de válvulas e vedações rotativas.Solicitar orçamento
-
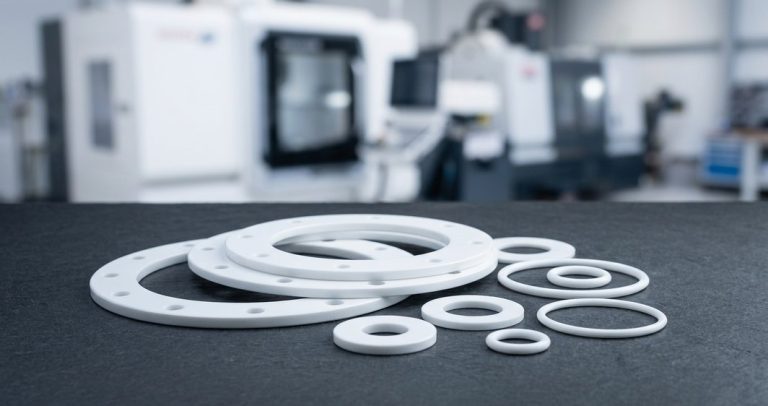 PTFE com carga de bronzeMais popularMaior capacidade de carga e resistência ao desgaste entre os graus comuns, à custa do isolamento elétrico e da resistência química.Solicitar orçamento
Perguntas frequentes sobre maquinagem de PTFE
Perguntas que engenheiros e compradores fazem antes de encomendar peças de PTFE maquinado.
Outros materiais
-
 DelrinHomopolímero de acetal (Delrin 150) e copolímero para engrenagens, casquilhos, corpos de válvulas e peças em contacto com alimentos: cavacos limpos, baixa humidade, ±0.01 mm típico.Saber mais
-
 NylonPA6, PA66, nylon com 30% de fibra de vidro e nylon com MoS2, resistentes, silenciosos e autolubrificantes, para engrenagens, casquilhos, calços de desgaste, rolos e isoladores.Saber mais
-
 PEIPEI Ultem 1000 sem carga e Ultem 2300 com 30% de fibra de vidro para bases de teste, tabuleiros de esterilização e suportes aeronáuticos: 170 °C contínuos, UL 94 V-0.Saber mais
-
 PolietilenoUHMW-PE e HDPE: o plástico de uso corrente com menor atrito e maior resistência à abrasão, em conformidade com a FDA nos graus naturais, para tiras de desgaste e guias de corrente.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








