









¿Qué es el mecanizado CNC de 5 ejes? Definición, ejes y beneficios explicados

ESCRITO POR
Bing
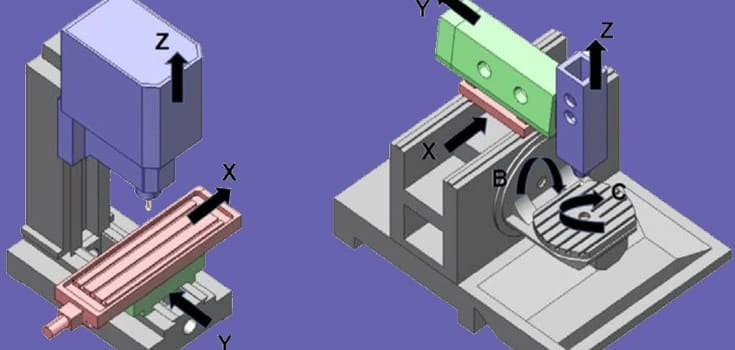
El mecanizado CNC de 5 ejes es un proceso de corte de metal que desplaza una herramienta de corte (o la pieza de trabajo) a lo largo de cinco ejes coordinados (tres lineales (X, Y, Z) y dos rotativos (normalmente A y B, o B y C)), de modo que una pieza puede mecanizarse desde casi cualquier ángulo sin necesidad de desmontarla y volver a fijarla. Para un comprador que decide si una pieza lo necesita, la cuestión práctica no es el número de ejes en sí, sino si su geometría, la pila de tolerancias o el número de montajes lo justifican. DEK realiza producción de 5 ejes junto con equipos de 3 y 4 ejes, por lo que la comparación siguiente se basa en lo que realmente cambia en el taller, no en el material comercial de los fabricantes de máquinas.
¿Qué es el mecanizado CNC de 5 ejes?
El mecanizado CNC de 5 ejes es un proceso de fabricación sustractiva en el que la herramienta de corte y/o la mesa porta piezas pueden girar sobre dos ejes rotativos adicionales además del recorrido lineal estándar X, Y, Z. Esa libertad del quinto eje permite que la herramienta se aproxime a la pieza desde ángulos compuestos: los laterales, los socavados y las caras contorneadas a los que una máquina de 3 ejes solo puede llegar girando y volviendo a fijar la pieza.
Para un comprador de fabricación subcontratada, lo importante no es la mecánica de la máquina, sino la consecuencia en el flujo de trabajo: una pieza que necesitaría dos, tres o más montajes distintos en una máquina de 3 ejes a menudo puede terminarse en un solo montaje en una máquina de 5 ejes. Menos montajes significan menos oportunidades de introducir errores de alineación, y por eso el mecanizado de 5 ejes es la opción predeterminada para piezas con tolerancias de posición estrictas entre características situadas en caras distintas.
¿Cuáles son los 5 ejes de una máquina CNC?
Los cinco ejes se dividen en dos grupos:
| Eje | Tipo | Movimiento |
|---|---|---|
| X | Lineal | Horizontal, de lado a lado |
| Y | Lineal | Horizontal, de delante hacia atrás |
| Z | Lineal | Vertical, de arriba abajo (profundidad de la herramienta) |
| A | Rotativo | Rotación alrededor del eje X |
| B (o C) | Rotativo | Rotación alrededor del eje Y o Z |
El par rotativo concreto depende de la configuración de la máquina: algunas inclinan el cabezal del husillo, otras inclinan o giran la mesa, y algunas hacen ambas cosas. Lo que importa para su pieza es el resultado: la herramienta puede presentarse a la pieza en prácticamente cualquier ángulo compuesto, en movimiento continuo, sin que una persona reposicione la pieza.
Cómo funciona el mecanizado de 5 ejes: posicionamiento 3+2 frente a movimiento simultáneo
No todo el trabajo "de 5 ejes" se realiza de la misma manera, y esta distinción importa cuando se evalúa un presupuesto o un plan de mecanizado:
Posicionamiento 3+2 (de 5 caras): Los dos ejes rotativos colocan la pieza en un ángulo fijo, se bloquean en su posición y, a continuación, la máquina corta mediante el movimiento estándar de 3 ejes. Es el modo más habitual para piezas prismáticas (soportes, carcasas, colectores) en las que hay que mecanizar varias caras pero los cortes en sí son rectos o de contornos sencillos. Es más sencillo de programar y mecánicamente menos exigente para la máquina.
Movimiento simultáneo de 5 ejes: Los cinco ejes se mueven a la vez, de forma continua, mientras la herramienta corta. Esto es lo que se requiere para superficies de verdadera curva compuesta (álabes de impulsores, componentes de turbinas, moldes esculpidos), donde la propia trayectoria de la herramienta sigue una trayectoria curva e inclinada en lugar de saltar entre posiciones fijas. Exige una programación CAM más sofisticada y una mayor rigidez de la máquina, pero es la única forma de producir determinadas superficies orgánicas o aerodinámicas con un perfil constante.
La mayoría de los trabajos de producción reales combinan ambos modos dentro del mismo montaje: 3+2 para las caras planas y taladradas, y movimiento simultáneo para las contorneadas.
Beneficios del mecanizado CNC de 5 ejes
- Precisión en un solo montaje. Mecanizar varias caras sin desmontar la pieza elimina el error de posición de un utillaje a otro que se acumula a lo largo de montajes repetidos; DEK mantiene un control de perfil de ±0.01 mm en geometrías complejas de 5 ejes.
- Capacidad para geometrías complejas. Los ángulos compuestos, las cavidades profundas y los socavados que en una máquina de 3 ejes requerirían utillajes a medida o una segunda operación son accesibles directamente.
- Menor tiempo de ciclo en piezas complejas. Menos montajes significa menos tiempo no productivo dedicado a indexar, alinear y volver a poner a cero la pieza entre operaciones.
- Mejor consistencia superficial en el acabado. Las piezas con contornos de transición continua se mecanizan de forma más uniforme, lo que resulta importante cuando la pieza va destinada a un proceso de acabado como el galvanizado o el metalizado al vacío; un acabado uniforme del sustrato reduce los defectos visibles tras el recubrimiento.
- Sin concesiones en la geometría de paredes. Las piezas estructurales de pared delgada o con nervaduras que dependen de la rigidez de la sección se pueden mecanizar sin la tensión repetida de sujeción que conlleva riesgo de distorsión, algo relevante si la rigidez torsional es un requisito de diseño de la pieza.
No obstante, el compromiso es real: el tiempo de máquina de 5 ejes y la programación son más caros que en 3 ejes, por lo que no es la opción adecuada para un soporte sencillo que solo necesita taladros en dos caras.
Mecanizado de 5 ejes frente a 3 ejes y 4 ejes
| Criterio | 3 ejes | 4 ejes | 5 ejes |
|---|---|---|---|
| Ejes | X, Y, Z | X, Y, Z + 1 rotativo | X, Y, Z + 2 rotativos |
| Montajes para piezas de varias caras | Múltiples (resujeción manual) | Menos que en 3 ejes | A menudo solo uno |
| Ideal para | Caras planas/prismáticas, cavidades, taladros sencillos | Piezas cilíndricas, elementos radiales, caras indexadas | Ángulos compuestos, superficies de contorno, tolerancias ajustadas entre elementos |
| Complejidad de programación | La más baja | Moderada | La más alta |
| Factor de coste habitual | Menor tiempo de máquina | Moderada | Mayor tiempo de máquina, compensado por menos montajes |
Si su pieza es esencialmente plana con elementos en una o dos caras paralelas, el mecanizado de 3 ejes hace el trabajo por menos. Si es una pieza con simetría de revolución con taladros radiales o caras planas, el mecanizado de 4 ejes suele ser el punto óptimo. El mecanizado de 5 ejes justifica su sobrecoste cuando los elementos abarcan varias caras con ángulos compuestos y la tolerancia de posición entre ellos debe mantenerse sin un paso de resujeción.
Aplicaciones y sectores habituales
El mecanizado de 5 ejes aparece allí donde la geometría es compleja y el error de posición entre montajes no es tolerable:
- Aeroespacial: piezas de soporte estructural y componentes de interior de cabina con bordes de contorno y elementos de montaje en ángulos compuestos.
- Dispositivos médicos: implantes y componentes de instrumentos en los que la tolerancia entre elementos a través de varias caras debe mantenerse en un único montaje.
- Energía: cilindros, varillas y otros componentes de precisión con especificaciones exactas en varias caras.
- Robótica y equipos industriales: carcasas y soportes estructurales con caras de montaje en ángulos no ortogonales.
- Agricultura: los componentes estructurales y de transmisión se benefician de la misma precisión de montaje único empleada en el mecanizado CNC en agricultura, donde las piezas suelen combinar especificaciones de materiales robustos con tolerancias de acoplamiento ajustadas.
Algunas piezas de 5 ejes también necesitan superficies cementadas tras el mecanizado (superficies de desgaste en engranajes o pasadores, por ejemplo), lo que constituye un paso de tratamiento térmico posterior al mecanizado, no algo que realice el propio proceso de 5 ejes.
¿Es el mecanizado de 5 ejes adecuado para su pieza?
Elija 5 ejes cuando su pieza tenga elementos en varias caras no paralelas, una tolerancia de posición ajustada entre esos elementos, o una superficie de contorno o ángulos compuestos que no pueda producirse con pasadas rectilíneas de 3 ejes. Elija 3 o 4 ejes cuando la geometría sea más sencilla; pagar tiempo de máquina de 5 ejes en una pieza que no lo necesita solo añade coste.
Si su plano incluye ángulos compuestos, socavados o requisitos de tolerancia entre caras, nuestros servicios de mecanizado CNC de 5 ejes abarcan materiales desde aluminio y acero inoxidable hasta titanio e Inconel, sin pedido mínimo. Envíe su archivo CAD a través de la página de contacto de DEK para revisar qué configuración de ejes se ajusta realmente a la pieza antes de comprometer costes de utillaje o sujeción.
Preguntas frecuentes
¿Cuáles son los 5 ejes de una máquina CNC?
Tres ejes lineales (X, Y y Z) controlan el movimiento de la herramienta de lado a lado, de delante hacia atrás y de arriba abajo. Dos ejes rotativos, normalmente designados A y B (o B y C según la máquina), inclinan el cabezal del husillo y/o la mesa para que la herramienta pueda alcanzar ángulos compuestos sin reposicionar la pieza.
¿Cuánto cuesta un CNC de 5 ejes?
La inversión en máquinas de 5 ejes y el tiempo de programación son mayores que en 3 ejes, pero el coste de producción por pieza depende enteramente de su geometría, material, tolerancia y volumen; no existe una cifra fija que se aplique a todas las piezas. Solicite presupuesto a través de los servicios de mecanizado de 5 ejes de DEK para obtener precios según su plano específico.
¿Es más rápido el mecanizado CNC de 5 ejes?
Para piezas complejas con características en varias caras, sí: una sola configuración de 5 ejes sustituye a varias configuraciones de 3 ejes, eliminando por completo del proceso el tiempo de re-sujeción y re-alineación. Para geometrías simples de una sola cara, el mecanizado de 3 ejes suele ser más rápido y económico porque evita la programación innecesaria de ejes rotativos.
¿Existe una máquina CNC de 6 ejes?
Sí. Una configuración de 6 ejes añade un eje rotativo o lineal más a los cinco estándar, y a menudo se utiliza con brazos robóticos o máquinas de torneado-fresado especializadas para una orientación de herramienta aún más compleja o continua. Es un salto de capacidad relevante principalmente para piezas altamente especializadas, no un requisito típico para la mayoría de los trabajos CNC.

ESCRITO POR
Bing gestiona la producción diaria, abarcando la planificación, la coordinación del flujo de trabajo y el control del taller. Tiene una sólida experiencia en procesos de mecanizado, utillaje y resolución práctica de problemas. En su tiempo libre, le gustan la exploración al aire libre y los viajes de aventura.
Artículos relacionados
-
 De qué color es el titanio: todo lo que necesita saber
-
 Qué es el biselado: tipos de bisel y aplicaciones
-
 Punto de fusión de la plata: todo lo que necesita saber
-
 Qué es el rectificado sin centros: guía completa
-
 ¿Es magnética la hematita? Lo que necesita saber
-
 Qué es la fibra de vidrio: guía definitiva
-
 Punto de fusión del hierro: guía informativa
-
 Densidad del oro: una guía detallada
-
 Qué es el recubrimiento de teflón: ventajas y desventajas

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








