









Qué es el rectificado sin centros: guía completa

ESCRITO POR
Bing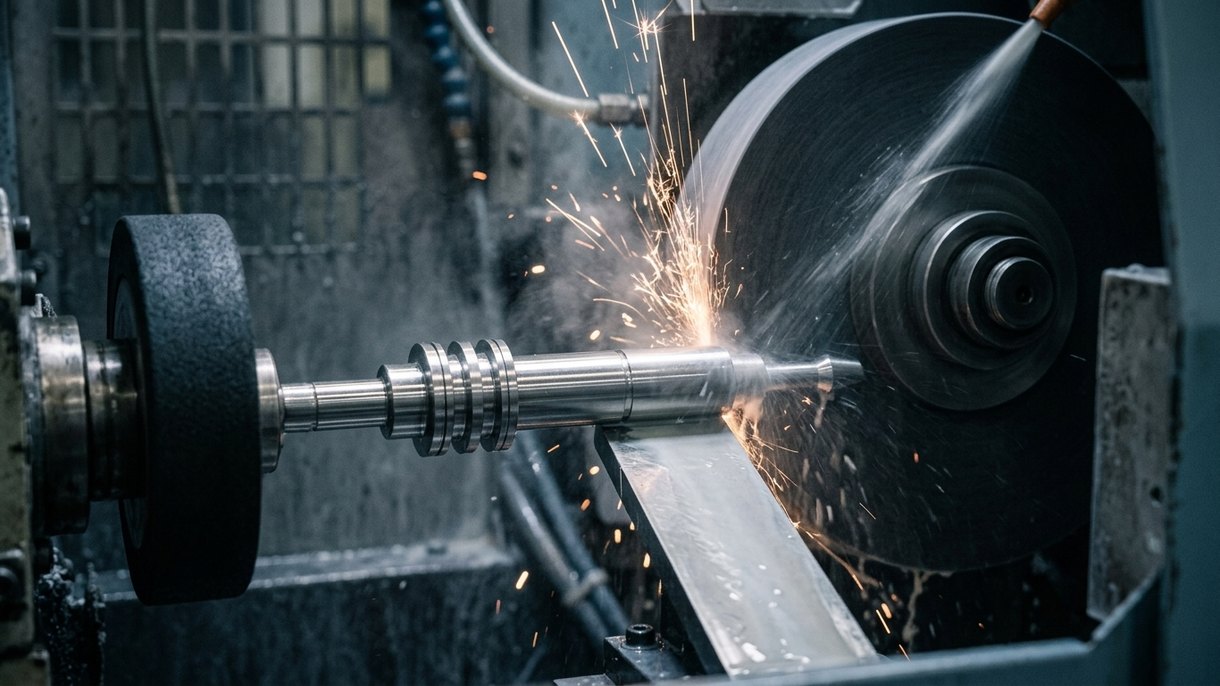
El rectificado sin centros es una tecnología que ayuda a mecanizar componentes cilíndricos para diferentes aplicaciones.
El proceso de rectificado sin centros tiene un uso versátil y, si desea aprender qué es el rectificado sin centros, puede consultar esta guía a continuación. En ella se describen el proceso, las aplicaciones y las formas del rectificado sin centros.
¿Qué es el rectificado sin centros?
El rectificado sin centros es el proceso de rectificado sin sujeción. La pieza de trabajo se coloca entre dos muelas: la muela de rectificado y la muela reguladora. La muela de rectificado elimina el material y la muela reguladora se encarga de la dirección y la velocidad de la pieza de trabajo.
¿Cómo funciona el rectificado sin centros?
El proceso de rectificado sin centros es complejo, pero ofrece alta precisión. Consta de varios pasos y comienza con la carga de la pieza de trabajo en la cuchilla de apoyo. La cuchilla de apoyo mantiene la pieza de trabajo en su posición para que pueda girar libremente.
La muela de rectificado gira a muy alta velocidad y sigue eliminando material a medida que gira sobre la pieza de trabajo. La función de la muela reguladora es garantizar que la máquina trabaje a un ritmo adecuado.
Las dos muelas son muy importantes para el proceso global, y la posición y el tamaño de la muela reguladora son ajustables para poder lograr un acabado uniforme.
Formas del rectificado sin centros
Existen tres formas diferentes de rectificado sin centros, que se indican a continuación:
Rectificado pasante
El rectificado pasante es adecuado para fabricar componentes que requieren tolerancias estrictas y formas complejas. El rectificado pasante es adecuado cuando las aplicaciones deben mantener la calidad superficial y el diámetro de la pieza de trabajo bajo un control preciso.
La pieza de trabajo se coloca axialmente en la muela de rectificado, que sigue cortando el material lentamente hasta alcanzar las dimensiones y el tamaño requeridos.
La muela reguladora realiza la rotación de la pieza de trabajo a la velocidad dada y sigue empujándola cerca de la muela de rectificado, que tiene una alta velocidad de rotación.
Rectificado de paso continuo
El rectificado de paso continuo es muy adecuado para mecanizar componentes cilíndricos que requieren un diámetro exterior uniforme.
El rectificado sin centros de paso continuo requiere que la alimentación se realice de forma constante con las muelas de rectificado para alcanzar las dimensiones y la superficie acabada requeridas. La pieza de trabajo se introduce por un extremo de la muela de rectificado y sale por el otro extremo.
Rectificado de extremo
El rectificado de extremo es un proceso en el que la pieza de trabajo se introduce por un lado de la rectificadora. Después, en cuanto se realiza la operación, la muela se detiene y la pieza de trabajo sale por el otro lado. Es adecuado para piezas de trabajo cónicas.
En qué se diferencia el rectificado sin centros del rectificado tradicional
Existen diversas formas en las que el rectificado sin centros se diferencia del rectificado tradicional, y los dos aspectos más importantes son los siguientes:
- El rectificado sin centros no tiene centros ni platos de sujeción, que se utilizan para sujetar la pieza de trabajo como en el rectificado tradicional. La cuchilla de apoyo y la muela reguladora controlan y soportan la pieza de trabajo. Por lo tanto, se elimina la necesidad de tener orificios en el centro o cualquier tipo de sujeción. No se necesitan dispositivos de fijación y la pieza de trabajo se rectifica sin ningún soporte.
- El rectificado sin centros también utiliza una muela reguladora seguida de una cuchilla de apoyo, que controla y soporta la pieza de trabajo. La cuchilla de apoyo mantiene la pieza de trabajo en su sitio y la muela reguladora añade presión para ayudar a lograr el rectificado del componente. El rectificado tradicional ajusta las posiciones de la pieza de trabajo para poder lograr un control axial.
¿Qué importancia tiene la muela de rectificado?
Las muelas de rectificado sin centros son las herramientas principales que ayudan a cortar la pieza de trabajo. Están fabricadas de óxido de aluminio, carburo de silicio o diamante policristalino. La muela de rectificado se utiliza para eliminar material de la pieza de trabajo.
La muela de rectificado se mueve a alta velocidad. Existen diferentes tamaños de muelas de rectificado y, según los requisitos de la aplicación, se pueden ajustar. Estas muelas realizan la tarea de soportar la pieza de trabajo y garantizan que, junto con la rotación de la muela, la pieza de trabajo también gire.
Aplicaciones del rectificado sin centros
Las aplicaciones del rectificado sin centros son las siguientes:
Tubos
El proceso de rectificado sin centros se utiliza para la fabricación de tubos, incluidos tubos médicos y agujas hipodérmicas. Es un proceso asequible y ofrece una superficie muy lisa junto con un diámetro preciso.
Rodamientos
El rectificado sin centros también se utiliza para fabricar distintos tipos de rodamientos, como rodamientos de rodillos cónicos y rodamientos de rodillos cilíndricos. Es una opción muy habitual para fabricar estos rodamientos con una superficie lisa y una tolerancia ajustada.
Casquillos
Los casquillos se fabrican mediante rectificado sin centros y se utilizan ampliamente en aplicaciones como automoción y aeroespacial. Ayuda a fabricar estos casquillos de forma rápida y con alta precisión.
Bolas de bolos
Las rectificadoras sin centros son adecuadas para fabricar formas esféricas y, por tanto, se pueden fabricar bolas de bolos. El proceso de rectificado garantiza que estas bolas sean lisas y precisas a la hora de rodar.
Descubriendo el concepto “mágico” del rectificado sin centros
Muchas personas consideran el rectificado sin centros como algo mágico, pero en realidad funciona según principios científicos. La muela abrasiva es abrasiva y actúa como papel de lija para alisar la superficie de los componentes. El funcionamiento de estas muelas es muy preciso y controlado.
La muela de arrastre también se encarga de fijar la velocidad de avance y la rotación regulando el ángulo de inclinación y la velocidad. La muela de arrastre proporciona la fuerza y el par necesarios. La cuchilla, por su parte, mantiene la pieza de trabajo estable durante todo el proceso.
Además, la ausencia de utillajes también elimina el centrado de la pieza. El proceso de rectificado depende de la simetría rotacional para garantizar la concentricidad. El operario debe aplicar su experiencia para obtener los resultados requeridos y lograr la precisión dimensional y la tolerancia correctas.
El proceso ofrece un excelente acabado superficial, y sectores como el automovilístico, el aeroespacial y el médico, que dependen de este proceso, pueden obtener componentes que cumplen requisitos estrictos.
Conclusión
El proceso de rectificado sin centros debe haberle quedado claro, y si necesita que el proceso se lleve a cabo con precisión, puede ponerse en contacto con nosotros.
Los servicios de rectificado sin centros requieren experiencia, y si necesita componentes adecuados, puede obtener servicios de rectificado sin centros en DEK.

ESCRITO POR
Bing gestiona la producción diaria, abarcando la programación, la coordinación del flujo de trabajo y el control del taller. Tiene una sólida experiencia en procesos de mecanizado, utillajes y resolución práctica de problemas. En su tiempo libre, le gustan la exploración al aire libre y los viajes de aventura.
Artículos relacionados
-
 Punto de fusión del PVC: todo lo que necesita saber
-
 Pasivación del acero inoxidable: todo lo que debe saber
-
 Propiedades de los metaloides: guía informativa
-
 Densidad del plomo: lo que necesita saber
-
 3 tipos de herramientas de ranurado: una guía útil
-
 Punto de fusión del latón: todo lo que necesita saber
-
 Densidad del zinc: todo lo que necesita saber
-
 Densidad del cobre: todo lo que necesita saber
-
 Qué es una brida: finalidad, características, tipos y usos

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








