









Tudo o que precisa de saber sobre fresamento CNC

ESCRITO POR
Bing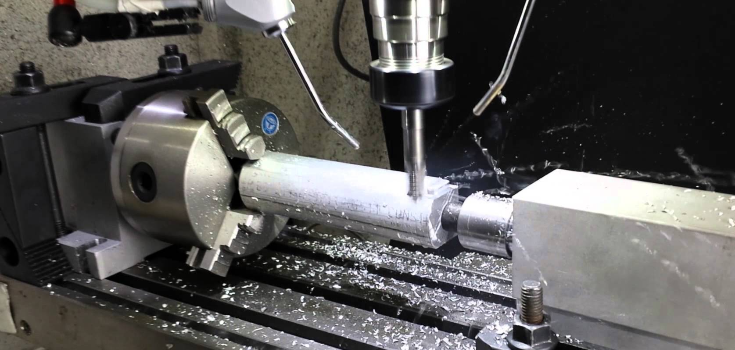
O fresamento CNC é um processo de fabrico subtrativo no qual uma ferramenta de corte rotativa, controlada por computador, remove material de um bloco sólido (designado por peça ou esboço) para produzir uma peça com dimensões precisas e geometria complexa. É o processo de usinagem mais utilizado para transformar projetos digitais em peças funcionais de metal e plástico, desde simples suportes até carcaças aeroespaciais multieixo. Optar por este processo em vez do torneamento, da fundição ou da impressão 3D depende da geometria, da tolerância e do volume; as secções seguintes abordam o funcionamento do processo, as máquinas e operações em que se baseia, os materiais que corta bem e onde estão os seus verdadeiros limites.
O que é o fresamento CNC?
O fresamento CNC é um processo de usinagem em que uma ferramenta de corte em rotação, montada num fuso motorizado, se desloca sobre ou para dentro de uma peça fixa (ou de movimento lento) para cortar material e revelar a forma final. "CNC" significa Computer Numerical Control (Controlo Numérico por Computador): um programa informático comanda cada movimento da ferramenta e da mesa de trabalho, o que distingue o fresamento moderno das fresadoras operadas manualmente e lhe confere repetibilidade em grandes séries de produção. Uma configuração devidamente programada e equipada consegue manter tolerâncias posicionais e dimensionais apertadas peça após peça, sendo esta a principal razão pela qual é especificado para tudo o que tenha de encaixar ou vedar de forma fiável contra um componente conjugado.
É fácil confundir fresamento com torneamento, uma vez que ambos se enquadram na usinagem CNC como termo genérico. A distinção é simples: no fresamento, a ferramenta de corte roda e a peça é normalmente mantida fixa ou deslocada lentamente sob ela; no torneamento, é a própria peça que gira num torno enquanto uma ferramenta estacionária a corta. Esta diferença de cinemática é a razão pela qual o fresamento se destaca em faces planas, cavidades, ranhuras e contornos 3D irregulares, enquanto o torneamento é a escolha natural para peças redondas e simétricas, como veios e casquilhos. Se a geometria da sua peça se situa algures entre os dois, o artigo Fresamento CNC vs. Torneamento CNC explica como decidir com base nas suas características específicas.
Como funciona o fresamento CNC? O processo de fresamento CNC
Todos os trabalhos de fresamento (independentemente do tamanho da máquina ou da complexidade da peça) seguem a mesma sequência, desde o projeto digital até à peça acabada.
- Modelação CAD. A peça começa como um modelo 3D criado em software CAD, com dimensões, tolerâncias e material indicados no desenho ou nas anotações do modelo.
- Programação CAM. O software CAM converte o modelo 3D em código G: um conjunto de instruções numéricas que indicam à máquina exatamente para onde o fuso e a mesa de trabalho se devem deslocar, a que velocidade e a que profundidade. É nesta etapa que a geometria no ecrã é traduzida numa trajetória de ferramenta legível pela máquina, incluindo passagens de desbaste, passagens de acabamento e sequências de troca de ferramenta.
- Preparação da máquina e fixação da peça. Um operador monta a ferramenta de corte correta no fuso, fixa a peça com segurança à mesa de trabalho (utilizando um torno de bancada, uma placa de fixação, garras macias ou um mandril de vácuo, consoante a forma da peça) e define a origem das coordenadas de trabalho para que a máquina saiba exatamente onde a peça se encontra no espaço.
- Execução do corte. A máquina executa o programa, deslocando o fuso e a mesa ao longo dos eixos programados enquanto a ferramenta rotativa remove material numa série de passagens. Os cortes de desbaste removem a maior parte do material rapidamente, em detrimento do acabamento superficial; as passagens de acabamento são mais lentas e superficiais para atingir a dimensão final e a textura superficial indicadas no desenho.
- Pós-processamento. As peças são rebarbadas, inspecionadas em conformidade com o desenho (frequentemente numa máquina de medição por coordenadas (CMM) para dimensões críticas) e enviadas para qualquer acabamento secundário, como anodização, galvanoplastia ou revestimento por pó, antes do envio.
A velocidade de avanço, a velocidade do fuso e a profundidade de corte são ajustadas ao longo do programa em função do material a cortar e da ferramenta utilizada; materiais mais duros e ferramentas de maior diâmetro funcionam geralmente mais devagar para evitar desgaste excessivo da ferramenta ou vibração. Definir mal estes parâmetros é uma das causas mais comuns de peças rejeitadas, razão pela qual a programação CAM e a seleção de ferramentas são tratadas como etapas de engenharia e não apenas como introdução de dados.
Tipos de máquinas de fresamento CNC
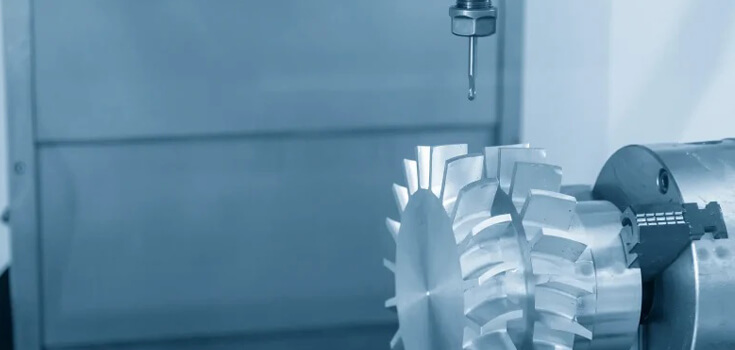
Uma fresadora CNC (também designada por centro de maquinagem) fixa a ferramenta de corte num fuso acima ou ao lado de uma mesa de trabalho que suporta a peça. As máquinas dividem-se, de forma geral, em centros de maquinagem verticais, em que o eixo do fuso é vertical e a ferramenta penetra na peça de cima para baixo (a configuração mais comum para trabalhos de uso geral), e centros de maquinagem horizontais, em que o eixo do fuso é horizontal, o que tende a adequar-se melhor a peças mais pesadas e à maquinagem de várias faces sem reposicionamento entre operações.
Em qualquer das configurações, o número de eixos que a máquina consegue mover determina a geometria que é possível alcançar numa única fixação:
- usinagem de 3 eixos desloca a ferramenta ao longo de X, Y e Z: simples, económica e adequada a geometrias planas e escalonadas.
- usinagem de 4 eixos acrescenta um eixo rotativo, permitindo que a peça (ou a ferramenta) rode durante o corte e alcance elementos em várias faces sem nova fixação.
- usinagem de 5 eixos acrescenta um segundo eixo rotativo, permitindo o movimento simultâneo da ferramenta e da peça em cinco eixos.
Os eixos adicionais compensam quando uma peça tem elementos em várias faces ou superfícies curvas que uma configuração de 3 eixos exigiria várias mudanças de fixação para alcançar; cada nova fixação acrescenta tempo de manuseamento e reintroduz o risco de erro de alinhamento, pelo que consolidar essas operações numa única fixação de 4 ou 5 eixos costuma custar menos no total, mesmo com um tempo de máquina superior. Para a mecânica dos ângulos de inclinação e a estratégia de fixação de cada configuração, consulte Usinagem CNC de 3 eixos, Usinagem CNC de 4 eixose Usinagem CNC de 5 eixos, ou Fresadoras verticais vs horizontais para saber como os dois tipos de máquina se comparam em rigidez e dimensão das peças.
A dimensão da máquina também é relevante para peças maiores: componentes estruturais e carcaças de grandes dimensões que atinjam cerca de 1000 mm numa só dimensão exigem mesas de trabalho, curso do fuso e sistemas de fixação dimensionados para esse envelope, o que é uma consideração distinta do número de eixos.
Operações comuns de fresamento CNC
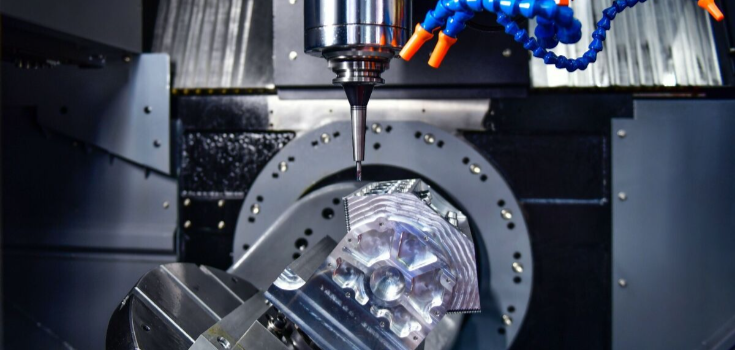
Diferentes elementos de uma peça exigem diferentes operações de fresamento, cada uma associada a uma geometria de fresa específica.
- Fresamento frontal corta superfícies planas através do contacto das arestas frontal e lateral da ferramenta, utilizando fresas frontais para remover material rapidamente numa área ampla; é normalmente a primeira operação num bloco novo, para estabelecer uma superfície de referência plana.
- Fresamento cilíndrico (de superfícies planas) utiliza uma fresa cilíndrica com dentes na periferia para cortar superfícies planas paralelas ao eixo da fresa: uma das operações mais básicas, ainda utilizada para redução simples de material.
- Fresamento angular produz superfícies inclinadas e conicidades ao avançar a fresa sobre a peça num ângulo diferente do perpendicular, útil para chanfros, caudas de milhafre e elementos em forma de cunha.
- Fresamento de perfil utiliza uma fresa com perfil especial para produzir formas contornadas, curvas ou irregulares, como chavetamentos ou perfis decorativos, numa única passagem em vez de vários cortes retos.
- Fresamento de ranhuras corta sulcos estreitos de lados retos na peça; os limites de relação profundidade/largura, a seleção da fresa e quando uma fresa de ranhurar dedicada supera uma fresa de topo standard são abordados em O que é o fresamento de ranhuras: processo.
- Fresamento de topo é a operação mais versátil, utilizando uma fresa de topo para cortar cavidades, ranhuras, contornos e perfis em praticamente qualquer direção; consulte Fresamento de topo 101: processo para saber em que difere do fresamento frontal e quando cada um é a melhor escolha.
A maioria destas operações recorre apenas a duas famílias de ferramentas de corte: fresas de topo (corte lateral e inferior, utilizadas para ranhuras e cavidades) e fresas frontais (ferramentas de grande diâmetro utilizadas para superfícies planas). O material da ferramenta (metal duro, aço rápido ou variantes revestidas) é escolhido com base no material da peça e na quantidade de material a remover; o metal duro resiste melhor em ligas duras, mas custa mais por ferramenta, um compromisso que os programadores ponderam face à vida útil esperada da ferramenta num determinado trabalho.
Materiais utilizados no fresamento CNC
O fresamento CNC corta tanto metais como plásticos de engenharia, o que explica em parte a sua especificação em tantos setores. A maquinabilidade, o acabamento superficial alcançável e a velocidade de corte variam significativamente consoante a família de materiais, o que afeta tanto o tempo de ciclo como o custo.
| Família de materiais | Graus comuns maquinados | Aplicação típica |
|---|---|---|
| Alumínio | 6061, 6063, 5083, 5052 | Invólucros leves, suportes, dissipadores de calor |
| Aço inoxidável e aço ligado | 316LVM, 17-4PH, 4140, 4340, 8620 | Peças estruturais, fixadores, conjuntos de ajuste crítico |
| Titânio | Ti-6Al-4V | Estruturas aeroespaciais, implantes médicos |
| Latão e cobre | 260, C360, C101, C110 | Contactos elétricos, conexões, peças decorativas |
| Superligas | Inconel (incl. 718), Invar | Aplicações de alta temperatura e baixa expansão |
| Plásticos de engenharia | PEEK, PTFE, Delrin, Nylon, PC | Componentes de baixo atrito, resistentes a produtos químicos ou isolantes |
A DEK maquina mais de 50 metais e plásticos de engenharia para peças de produção, pelo que a disponibilidade de material raramente é o fator limitante num determinado trabalho; as questões mais relevantes são normalmente a tolerância, a espessura de parede e os requisitos de acabamento para a liga ou polímero específico em causa. Materiais de difícil maquinagem como Ti-6Al-4V, Inconel 718, 17-4PH e PEEK exigem velocidades de corte mais baixas e mudanças de ferramenta mais frequentes, o que se reflete em tempos de ciclo mais longos e não na impossibilidade de maquinar o próprio material.
Aplicações do fresamento CNC
As peças fresadas em CNC estão presentes sempre que tolerâncias apertadas e geometria repetível são importantes:
- Aeroespacial: peças de suporte estrutural e componentes interiores de cabine que exigem rastreabilidade documentada e consistência dimensional ao longo de uma série de produção.
- Dispositivos médicos: invólucros de dispositivos e componentes de instrumentação maquinados segundo especificações de materiais biocompatíveis e tolerâncias de ajuste apertadas.
- Robótica: articulações, suportes e componentes de efetuador final em que o peso, a rigidez e a repetibilidade são todos igualmente importantes.
- Equipamento para semicondutores: componentes que exigem tolerâncias de planicidade e posicionais muito apertadas, frequentemente em materiais especiais como Invar ou aço inoxidável.
- Equipamento industrial e automação: invólucros, montagens e componentes estruturais para máquinas que funcionam continuamente sob carga.
- Automóvel: suportes, invólucros e componentes de protótipo produzidos antes do fabrico de ferramentas para peças de produção estampadas ou fundidas.
O que une estes setores é a necessidade de peças que mantenham a dimensão ao longo de uma série de produção, e não apenas na primeira peça que sai da máquina, razão pela qual a documentação de qualidade (inspeção da primeira peça, verificações em processo, inspeção final) acompanha as peças e não é tratada como uma reflexão tardia.
Vantagens do fresamento CNC
- Precisão e repetibilidade. Depois de um programa estar validado, todas as peças da série seguem a mesma trajetória de ferramenta; a variação dimensional resume-se ao desgaste da ferramenta e à calibração da máquina, e não a decisões do operador peça a peça.
- Versatilidade de materiais. A mesma máquina, com uma mudança de ferramenta e parâmetros de corte atualizados, passa do alumínio para o aço inoxidável ou para o PEEK sem necessidade de reequipar todo o processo.
- Versatilidade geométrica. Faces planas, cavidades, ranhuras, superfícies curvas e furos roscados podem todos resultar de uma única fixação, especialmente em equipamentos de 4 e 5 eixos que alcançam várias faces sem nova fixação.
- Menos erro humano. A automatização elimina as decisões manuais de avanço e velocidade que introduzem variação no fresamento operado manualmente, o que é especialmente importante em peças de tolerância apertada ou críticas para a segurança, onde uma dimensão falhada não é uma opção.
- Iteração rápida em alterações de design. Como o processo é orientado por programa, um modelo CAD revisto pode normalmente ser reprogramado e recortado sem novas ferramentas, razão pela qual o fresamento é uma escolha comum tanto para protótipos como para as peças de produção que se seguem.
Desvantagens e limitações do fresamento CNC
O fresamento CNC não é a opção mais barata nem a mais rápida para todos os trabalhos. A programação, a fixação e a preparação das ferramentas consomem tempo independentemente da quantidade de peças, pelo que um único protótipo suporta o mesmo encargo de preparação que a primeira peça de uma série de produção; o custo de preparação só se dilui à medida que a quantidade aumenta. As ferramentas de corte desgastam-se mais depressa em materiais duros como o titânio e o aço para ferramentas endurecido, o que aumenta o tempo de ciclo e o custo de ferramentas especificamente nesses trabalhos.
Algumas geometrias são difíceis ou impossíveis de alcançar com uma ferramenta rotativa, mesmo com capacidade de 5 eixos. Cavidades profundas e estreitas com elevada relação profundidade-diâmetro limitam a rigidez da ferramenta e a evacuação de cavacos, os cantos internos vivos não podem ser cortados com uma ferramenta redonda sem deixar um raio, e certas zonas rebaixadas ficam simplesmente fora do alcance de qualquer fresa rotativa, independentemente do número de eixos. Essas zonas são por vezes mais adequadas a um processo de remoção diferente, ou a uma revisão do design que acrescente um raio de canto ou separe a zona numa operação distinta.
Conceber peças para fresamento CNC: correções DFM comuns
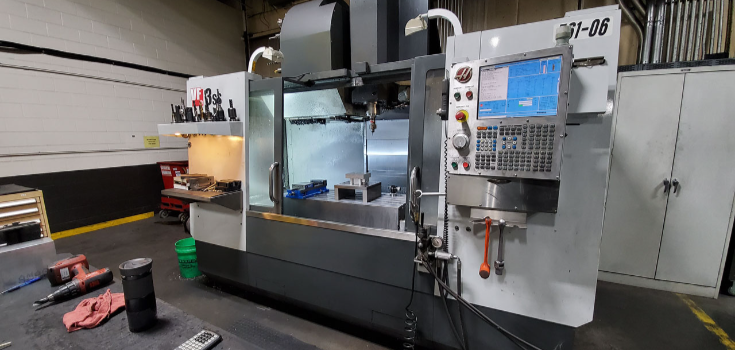
A maioria dos problemas de custo e de refugo numa peça fresada remonta a um conjunto de escolhas de design fáceis de detetar antes de o programa ser escrito:
- Cantos internos vivos. Uma fresa rotativa não consegue cortar um canto interno verdadeiramente vivo; deixa um raio igual ao raio da ferramenta. Especificar um raio de canto que corresponda a um diâmetro de ferramenta disponível evita uma ferramenta mais pequena e mais lenta ou um passo de acabamento manual.
- Paredes finas. Paredes demasiado finas em relação à sua altura podem fletir sob a força de corte, originando marcas de vibração ou superfícies fora de tolerância. Acrescentar espessura às paredes ou nervuras de reforço onde possível reduz tanto o risco de refugo como o tempo de ciclo.
- Cavidades profundas e estreitas. Uma cavidade muito mais profunda do que larga obriga ao uso de uma ferramenta longa e fina, que flete mais e corta mais devagar. Aumentar a largura da cavidade ou dividir a zona em etapas mantém a deflexão da ferramenta sob controlo.
- Tolerâncias demasiado apertadas em zonas não críticas. Cada tolerância mais apertada do que a peça realmente necessita acrescenta tempo de inspeção e abranda o passo de acabamento. Reservar as tolerâncias apertadas para as dimensões críticas de ajuste e relaxar as restantes mantém o custo proporcional ao que a peça realmente exige.
- Acumulação de tolerâncias entre zonas de acoplamento. Quando várias dimensões com tolerância se acumulam ao longo de uma montagem, pequenas tolerâncias individuais podem somar-se e originar um problema de ajuste. Rever a cadeia de tolerâncias antes da usinagem deteta isto mais cedo e mais barato do que durante a montagem.
Detetar estes problemas na fase de design (em vez de depois de um lote já estar cortado) é normalmente a maior alavanca para controlar tanto a taxa de refugo como o custo por peça num trabalho de fresamento.
Quanto custa o fresamento CNC?
O custo do fresamento CNC depende do material a cortar, da complexidade da peça e do número de zonas, dos requisitos de tolerância, do volume da encomenda e de qualquer acabamento secundário. A preparação (programação, seleção de ferramentas e fixação) é um custo em grande parte fixo por trabalho, pelo que pesa mais nas encomendas pequenas; um único protótipo absorve todo o custo de preparação por si só, enquanto um lote de 100 reparte essa mesma preparação por muito mais peças, e uma série de 1 000 ou mais amortiza-a ainda mais, razão pela qual o preço por peça costuma cair mais depressa entre uma peça única e um lote modesto e estabiliza em volumes superiores. Materiais mais duros e tolerâncias mais apertadas acrescentam tempo de corte e de inspeção independentemente da quantidade, razão pela qual duas peças com a mesma geometria mas materiais diferentes raramente custam o mesmo.
Para uma análise completa de como cada um destes fatores altera o preço num trabalho específico, consulte a análise de custos do fresamento CNC.
Mande fabricar as suas peças fresadas CNC
A DEK maquina peças fresadas CNC desde o protótipo até à produção em equipamentos de 3, 4 e 5 eixos, mantendo tolerâncias tão apertadas como ±0.005 mm em trabalho geral e até ±0.003 mm em componentes de micro-precisão, sem pedido mínimo. A oficina opera sob certificação ISO 9001, ISO 13485 e AS9100D, o que é importante se as suas peças se destinam a dispositivos médicos ou hardware aeroespacial, onde a documentação e a rastreabilidade não são opcionais.
Se a sua peça precisa de furos em vez de cavidades ou contornos, vale a pena compreender a Perfuração CNC: tipos e aplicações nos seus próprios termos, e a Diferença entre fresamento CNC e perfuração CNC explica quando cada um é a escolha certa para uma determinada zona. Quando estiver pronto para pedir um orçamento sobre um design, contacte a equipa da DEK com o seu desenho e especificação de material, ou vá diretamente aos Serviços de fresamento CNC para ver o que está envolvido em iniciar uma peça.
Perguntas frequentes
O que é o fresamento em CNC?
O fresamento CNC é um processo subtrativo em que uma ferramenta de corte rotativa controlada por computador remove material de uma peça para criar a sua forma final. A parte "CNC" significa que um programa (e não um operador humano) controla a velocidade, a profundidade e a trajetória exatas de cada corte, o que torna os resultados repetíveis ao longo de toda uma série de produção e não apenas numa única peça.
Quanto custa mandar fresar uma peça em CNC?
O custo depende do material, da complexidade da peça, da tolerância, do volume do pedido e do acabamento; não existe um preço fixo aplicável a todos os trabalhos. Um suporte simples em alumínio num lote de 100 unidades custa muito menos por peça do que um componente em titânio de tolerância apertada produzido como protótipo único. Contacte a DEK com o seu desenho para receber um orçamento específico para o projeto.
Quais são as desvantagens do fresamento CNC?
A preparação e a programação exigem um tempo fixo, independentemente do tamanho do pedido, o que torna as séries muito pequenas menos económicas do que os lotes de maior volume. Os materiais duros desgastam as ferramentas de corte mais depressa, e certas geometrias profundas, estreitas ou com reentrâncias são difíceis de alcançar com qualquer fresa rotativa, independentemente do número de eixos da máquina.
Para que serve o fresamento?
O fresamento produz peças de precisão para aplicações em aerospacial, dispositivos médicos, robótica, equipamento semicondutor, automação industrial e automóvel, sempre que uma peça exige tolerâncias apertadas, geometria repetível e a possibilidade de escolher entre metal ou plástico no âmbito do mesmo processo de fabrico.
Qual é a diferença entre fresamento CNC e torneamento CNC?
No fresamento, uma ferramenta rotativa corta uma peça estacionária ou de movimento lento, o que se adequa a faces planas, cavidades e contornos irregulares. No torneamento, é a própria peça que roda contra uma ferramenta estacionária, o que se adequa a peças redondas e simétricas, como veios e casquilhos. Consulte Fresamento CNC Vs Torneamento CNC para uma comparação completa.
O fresamento CNC pode cortar madeira?
Sim: o fresamento, enquanto processo geral, pode cortar madeira, plástico e metal, uma vez que o mecanismo subjacente de uma fresa rotativa que remove material funciona nos três casos. As oficinas de usinagem CNC de precisão focadas em peças industriais e médicas trabalham tipicamente com metais e plásticos de engenharia em vez de madeira, pois é aí que são necessárias peças de produção com tolerâncias apertadas.

ESCRITO POR
O Bing gere a produção diária, abrangendo o planeamento, a coordenação dos fluxos de trabalho e o controlo do chão de fábrica. Tem uma forte experiência em processos de usinagem, ferramentas e resolução prática de problemas. Nos tempos livres, gosta de exploração ao ar livre e de viagens de aventura.
Artigos relacionados
-
 Ponto de fusão do vidro: tudo o que precisa de saber
-
 O que é um torno: definição, peças, tipos e utilizações
-
 O que é o torneamento tipo suíço?
-
 O que é a metalização a vácuo: vantagens, processos e aplicações
-
 5 tipos de adaptadores e as suas utilizações
-
 Tensão de cedência das ligas de alumínio: guia completo
-
 Tudo o que precisa de saber sobre eletroerosão a fio
-
 Ponto de fusão do PVC: tudo o que precisa de saber
-
 Densidade do ouro: um guia detalhado

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








