









Defeitos comuns em usinagem CNC e como corrigi-los
ESCRITO POR
Ryan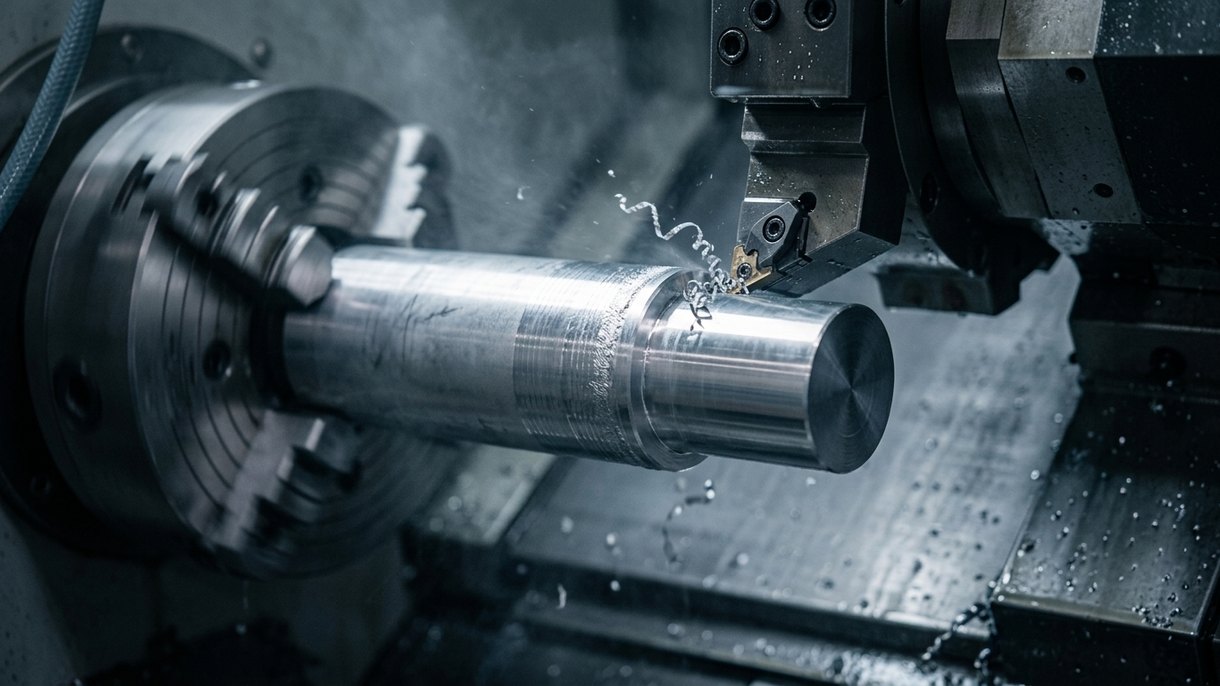
A usinagem CNC ajuda a produzir peças precisas, mas por vezes algo corre mal. Estes problemas podem atrasar o trabalho e aumentar os custos.
Mas não se preocupe: a maioria dos defeitos de usinagem tem soluções simples. Neste artigo, vai conhecer os defeitos comuns em usinagem CNC e como corrigi-los.
O que é usinagem CNC?
A usinagem CNC é uma forma de controlar máquinas como tornos, fresadoras e retificadoras através de um computador. O computador segue um projeto digital para dar forma à peça final, removendo material.
Estas máquinas são importantes porque produzem peças complexas com grande precisão e consistência. Muitos setores dependem delas.
Defeitos comuns em usinagem CNC e como corrigi-los
Nesta secção, vamos abordar os defeitos comuns em usinagem CNC, as suas causas e como corrigi-los ou preveni-los.
Imprecisões dimensionais
Se a peça não corresponder às medidas exigidas, pode não encaixar ou não funcionar corretamente.
- Se a sua máquina CNC não estiver devidamente calibrada, as dimensões ficarão incorretas.
- Alguns materiais comportam-se de forma diferente durante a usinagem, afetando a precisão.
- Alterações no ambiente podem modificar ligeiramente as dimensões do material.
- Verifique e recalibre a máquina com frequência.
- Assegure-se de que os materiais são estáveis e fiáveis.
- Procure manter a temperatura e a humidade constantes.
Acabamento superficial deficiente
Se a peça acabada apresentar texturas rugosas ou linhas visíveis, isso pode afetar o seu aspeto e funcionamento.
- Se a ferramenta vibrar demasiado, pode deixar marcas irregulares. Isto acontece quando as ferramentas estão gastas, as estratégias de corte são incorretas ou o arrefecimento é insuficiente.
- Uma velocidade de avanço demasiado elevada pode fazer vibrar a ferramenta, deixando marcas.
- Mantenha as ferramentas afiadas e utilize a estratégia de corte adequada para evitar vibrações.
- Reduza a velocidade de avanço ou ajuste a velocidade do fuso para obter uma superfície mais uniforme.
Desgaste e quebra de ferramentas
As ferramentas de corte podem partir inesperadamente, o que atrasa a produção e aumenta os custos.
- Uma pressão excessiva pode quebrar a ferramenta.
- Algumas ferramentas desgastam-se mais depressa quando usadas no material errado.
- A acumulação de calor pode tornar as ferramentas quebradiças.
- As ferramentas demasiado usadas acabam por quebrar.
- Ajuste os parâmetros para reduzir o esforço sobre a ferramenta.
- Escolha ferramentas adequadas ao material que está a usinar.
- Evite o sobreaquecimento com o refrigerante adequado.
- Inspecione as ferramentas com frequência e substitua-as antes de falharem.
Rebarbas e arestas vivas
As rebarbas são pequenas arestas ou zonas rugosas indesejadas na peça, geralmente nos cantos ou nas bordas.
- Materiais mais macios e ferramentas gastas podem criar rebarbas.
- Parâmetros de corte incorretos podem agravar as rebarbas.
- Uma ferramenta danificada pode causar arestas rugosas.
- Pode remover as rebarbas manualmente com uma lima ou lixa, ou utilizar técnicas avançadas como rebarbação térmica ou vibratória.
- Substitua as ferramentas gastas ou afie-as regularmente.
- Altere as trajetórias da ferramenta, utilize quebra-cavacos ou modifique as velocidades de corte para reduzir a formação de rebarbas.
Deformação do material
Isto acontece quando uma peça muda de forma involuntariamente, geralmente dobrando-se ou torcendo-se.
- Alguns materiais têm tensões internas que se libertam durante o corte.
- Se a peça não estiver devidamente apoiada, pode empenar.
- Escolha técnicas e fixações estáveis para segurar a peça com segurança.
- O tratamento térmico ou o alívio de tensões após a usinagem pode evitar o empenamento.
Marcas de queimadura
Se vir manchas escuras ou descoloradas na peça, pode estar a ocorrer sobreaquecimento durante a usinagem.
- O excesso de atrito devido a parâmetros incorretos pode causar sobreaquecimento.
- Se o refrigerante for insuficiente, especialmente em materiais sensíveis ao calor como o titânio, pode ocorrer sobreaquecimento.
- Reduzir a velocidade de corte e aumentar a velocidade de avanço pode diminuir a acumulação de calor.
- Utilize mais refrigerante ou melhores técnicas de arrefecimento para materiais sensíveis ao calor.
Marcas de vibração
São linhas onduladas na superfície da peça causadas pelas vibrações da ferramenta.
- Se a ferramenta não estiver estável, irá vibrar.
- Uma base de máquina instável ou uma peça mal apoiada podem agravar as vibrações.
- Alterar o avanço e a velocidade do fuso pode ajudar a reduzir as vibrações.
- Certifique-se de que a peça está bem fixa e devidamente apoiada.
- Algumas ferramentas são concebidas para reduzir vibrações e melhorar a qualidade superficial.
Marcas de ferramenta
São linhas ou sulcos deixados na superfície de uma peça devido à interação da ferramenta com o material.
- A utilização de uma ferramenta de corte errada ou de parâmetros agressivos pode provocar estas marcas.
- Uma configuração de máquina instável pode deixar linhas indesejadas.
- A forma como a ferramenta inicia e termina o corte também pode afetar a superfície.
- Reduza a pressão e refine o movimento da ferramenta.
- Utilize ferramentas com melhores revestimentos ou geometrias.
- Finalize a peça com etapas adicionais de alisamento, se necessário.
Aresta postiça de corte
A aresta postiça de corte ocorre quando o material adere à ferramenta de corte. Isto torna a usinagem menos precisa.
- O excesso de atrito faz com que as aparas adiram à ferramenta.
- Parâmetros inadequados podem fazer com que a ferramenta trabalhe de forma ineficiente.
- Sem uma lubrificação adequada, os materiais podem sobreaquecer e aderir.
- As ferramentas com revestimentos especiais reduzem a acumulação de material.
- Utilize o refrigerante ou lubrificante correto para minimizar o atrito.
Fissuras ou fraturas
As peças podem fissurar ou quebrar durante a usinagem, especialmente se forem frágeis ou estiverem sujeitas a demasiada tensão.
- A aplicação de força excessiva pode quebrar uma peça.
- Uma trajetória de corte inadequada pode criar pontos de tensão.
- Alguns materiais são difíceis de cortar e as ferramentas mais frágeis podem não os processar bem.
- Ferramentas afiadas fazem cortes mais limpos com menos força.
- As ferramentas com revestimentos como carboneto ou diamante duram mais.
- Utilize ferramentas com múltiplos gumes de corte para distribuir a força.
Cortes incompletos ou resolução de detalhes deficiente
Se uma máquina CNC não cortar até ao fim ou omitir detalhes, a peça final não corresponderá ao projeto.
- Uma ferramenta desgastada ou incorreta pode não reproduzir detalhes finos.
- As definições de velocidade e avanço podem estar incorretas.
- Vibrações ou peças soltas podem tornar os cortes menos precisos.
- Erros no código CNC podem causar a omissão de detalhes.
- Mantenha as ferramentas de corte em ótimas condições.
- Otimize a velocidade e o avanço para uma melhor precisão.
- Reduza as vibrações e verifique se há peças soltas.
- Verifique novamente o programa para garantir que segue corretamente o projeto.
Amolgadelas ou impressões
As amolgadelas ou impressões aparecem como depressões indesejadas na superfície, frequentemente causadas por métodos de ferramentaria ou fixação.
- Força de fixação excessiva, especialmente em materiais mais macios.
- Impacto da ferramenta ou manuseamento inadequado.
- Utilize placas de aço intermédias para distribuir uniformemente a pressão de fixação.
- Invista em mandris e dispositivos especializados concebidos para minimizar os danos na superfície.
- Ajuste os métodos de fixação para aplicar apenas a força necessária.
Juntas ou uniões desalinhadas
As juntas ou uniões desalinhadas ocorrem quando duas peças ou secções não se alinham corretamente, resultando em superfícies irregulares.
- Programação imprecisa ou erros na trajetória da ferramenta.
- Desgaste ou desalinhamento da máquina.
- Propriedades inconsistentes do material.
- Variações na força de fixação ou desalinhamento durante a montagem.
- Garanta uma programação e trajetórias de ferramenta precisas.
- Realize manutenção e calibração regulares das máquinas CNC.
- Utilize materiais de alta qualidade e consistentes.
- Alinhe e fixe cuidadosamente as peças durante a preparação e a montagem.
Tensões internas e distorção
As tensões internas e a distorção ocorrem quando uma peça usinada se deforma devido à libertação de tensões internas.
- Tensões residuais do processamento anterior do material.
- Forças de corte irregulares.
- Apoio ou fixação inadequados.
- Calor excessivo durante a usinagem.
- Aplique tratamentos de alívio de tensões antes da usinagem.
- Otimize os parâmetros de corte para distribuir as forças uniformemente.
- Utilize apoios rígidos e fixação para evitar movimentos.
- Controle o calor com técnicas de arrefecimento eficazes.
Delaminação
A delaminação ocorre quando as camadas de materiais laminados se separam ou descolam durante a usinagem.
- Forças de corte ou avanços excessivos.
- Laminados de má qualidade ou com fraca ligação.
- Seleção incorreta de ferramentas ou ferramentas desgastadas.
- Fixação inadequada, provocando vibração ou movimento.
- Reduzir as forças de corte e os avanços.
- Utilizar materiais laminados de alta qualidade e bem ligados.
- Escolher ferramentas afiadas e adequadas para materiais laminados.
- Proporcionar suporte e fixação suficientes para evitar movimento.
Material residual
O material residual, ou rebarbas, é material fino e indesejado que fica nas arestas de uma peça maquinada.
- A camada final de material deforma-se em vez de ser removida de forma limpa.
- Utilizar técnicas de rebarbação como retificação manual, limagem ou lixagem.
- Aplicar métodos avançados de rebarbação, como rebarbação térmica ou vibratória.
Problemas de raio de canto
Os problemas de raio de canto ocorrem quando os cantos não são maquinados conforme as especificações corretas, especialmente em elementos côncavos.
- Forças de maquinagem elevadas provocam a deflexão da ferramenta.
- Utilizar ferramentas de acabamento mais pequenas para refinar os cantos côncavos.
- Ajustar o tamanho da ferramenta e a abordagem de maquinagem para evitar imprecisões.
Marcas circulares
As marcas circulares aparecem como defeitos superficiais em círculo, afetando tanto a estética como a função.
- Avanços ou velocidades de ferramenta incorretos.
- Otimizar as velocidades de corte e os avanços para um acabamento mais suave.
Danos térmicos
Os danos térmicos resultam de calor excessivo durante o processo de maquinagem, causando degradação ou descoloração do material.
- Operações a alta velocidade sem arrefecimento adequado.
- Fricção excessiva provocada por ferramentas desgastadas.
- Garantir arrefecimento e lubrificação adequados.
- Ajustar as velocidades de corte e os avanços de forma apropriada.
- Utilizar ferramentas afiadas para minimizar a fricção.
Recorte de aparas
O recorte de aparas ocorre quando a ferramenta volta a entrar em contacto com aparas que não foram devidamente removidas, afetando a qualidade superficial.
- Evacuação de aparas inadequada.
- Trajetórias de ferramenta ineficientes.
- Melhorar a evacuação de aparas com jatos de ar, fluxo de refrigerante ou transportadores de aparas.
- Utilizar quebra-aparas para reduzir o tamanho das aparas.
- Otimizar as trajetórias de ferramenta, como o fresamento em concordância, para evitar a retenção de aparas.
Como é que as configurações de usinagem CNC causam defeitos?
Quando utiliza uma máquina CNC, a forma como define os parâmetros de maquinagem afeta a qualidade da peça final. Se os elementos indicados abaixo não forem definidos corretamente, podem causar defeitos nas suas peças maquinadas.
Velocidade de corte
A velocidade de corte é a rapidez com que a ferramenta se desloca contra o material. Se a velocidade for demasiado alta ou demasiado baixa, pode criar problemas:
Demasiado rápida: Calor excessivo, que pode danificar a ferramenta e a peça.
Demasiado lenta: O corte pode não ser uniforme, originando superfícies rugosas.
Avanço
É a rapidez com que o material se desloca em direção à ferramenta de corte.
Demasiado elevado: A ferramenta pode quebrar e a superfície pode ficar rugosa devido ao excesso de calor e fricção.
Demasiado baixo: A maquinagem demora demasiado tempo e pode não ser eficiente.
Profundidade de corte
Refere-se à quantidade de material removida numa só passagem.
Demasiado profunda: Pode sobrecarregar a ferramenta, fazendo-a quebrar ou deixando uma superfície rugosa.
Demasiado superficial: Torna o processo lento e ineficiente.
Como é que as propriedades dos materiais afetam os defeitos de maquinagem?
Materiais diferentes reagem de forma própria quando são maquinados, o que pode originar desafios e defeitos específicos.
Metais
- Como o alumínio é macio, forma facilmente rebarbas: pequenas arestas rugosas deixadas após o corte.
- Pode aderir às ferramentas de corte, arruinando o acabamento superficial e causando defeitos.
- O calor faz o alumínio expandir-se, o que pode originar dimensões imprecisas.
- O calor e a pressão podem endurecê-lo, tornando a maquinagem mais difícil.
- A sua dureza pode desgastar as ferramentas mais rapidamente, exigindo substituições frequentes.
- É resistente, pelo que pode vibrar durante o corte, reduzindo a qualidade da peça.
- O corte de titânio gera muito calor, o que pode danificar as ferramentas e deformar o material.
- Alguns fluidos utilizados na usinagem podem causar reações químicas indesejadas com o titânio.
- O latão corta-se facilmente e tem menos defeitos, mas são necessárias ferramentas afiadas para obter resultados precisos.
Plásticos
- Pode rachar se não for devidamente suportado ou se as ferramentas não estiverem afiadas.
- O calor da usinagem pode fazê-lo derreter ou deformar-se.
- O calor pode fazer o nylon dobrar-se e perder a forma.
- O nylon absorve humidade, alterando o seu tamanho ao longo do tempo.
- As aparas podem enrolar-se nas ferramentas — isto pode comprometer o acabamento superficial.
- Pode empenar ou descolorar-se se aquecer demasiado.
Compósitos
- As camadas podem separar-se durante o corte.
- As fibras de carbono são resistentes e podem embotar rapidamente as ferramentas.
- O corte de fibra de vidro pode causar arestas ásperas e desfiadas.
- É muito abrasivo e embota rapidamente as ferramentas.
Madeira
- Se a ferramenta estiver embotada ou a velocidade for demasiado elevada, as madeiras duras podem queimar.
- O corte ao longo do veio pode causar lascas ou estilhaçamento.
- Comprime em vez de cortar — isto pode tornar os detalhes menos nítidos.
- As madeiras macias podem ficar com uma superfície felpuda ou rasgada, especialmente ao longo do veio.
Como podemos reduzir os defeitos de usinagem CNC na DEK?
Na DEK, fornecemos usinagem CNC de alta qualidade para peças metálicas e plásticas. Reduzimos os defeitos com ferramentas de inspeção avançadas.
As nossas máquinas de 3, 4 e 5 eixos são bem mantidas para um desempenho máximo. Engenheiros qualificados tratam de designs complexos com tolerâncias apertadas, garantindo precisão. Selecionamos e gerimos cuidadosamente materiais de qualidade.
Comunicamos com clareza, oferecemos prototipagem rápida e damos feedback imediato sobre o design. Software avançado ajuda-nos a manter padrões elevados. Trabalhamos com fornecedores de confiança e valorizamos o feedback dos clientes para melhorar constantemente.
Conclusão
Na usinagem CNC, é importante estar ciente dos fatores que podem originar defeitos de usinagem CNC ou até fazer falhar a usinagem CNC.
O tipo de material com que trabalha e as configurações que escolhe para a máquina são fundamentais. Materiais diferentes podem causar problemas diferentes. Se não ajustar as configurações corretamente, pode acabar com arestas ásperas, danos por calor ou desgaste excessivo das ferramentas.
Ao compreender estas questões, pode evitar defeitos de usinagem CNC, reduzir a probabilidade de falhas de usinagem CNC e garantir que as suas peças são precisas e estão em bom estado.

ESCRITO POR
Ryan supervisiona o sistema de qualidade da DEK, abrangendo normas de inspeção, auditorias de processos e verificação final. Está familiarizado com a interpretação de tolerâncias, ferramentas de metrologia e resolução de causas-raiz em projetos de usinagem.
Artigos relacionados
-
 Acabamento superficial em impressão 3D: 9 métodos para alisar peças impressas em 3D
-
 Usinagem de Kovar: dicas para peças de vedação de nível
-
 Como calcular o peso do seu projeto em metal?
-
 Desenho técnico: importância, componentes básicos e dicas
-
 Custo do torneamento tipo suíço: preços e fatores que os influenciam
-
 Guia de conceção de ferramentas: fundamentos, tipos e objetivos
-
 Desenhos de peças em chapa metálica: diretrizes de design e fabrico
-
 Como pintar alumínio à pistola: guia completo
-
 Usinagem de titânio: desafios, ferramentas e dicas

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








