









Rectificado interior (rectificado de diámetros interiores): todo lo que necesita saber

ESCRITO POR
Bing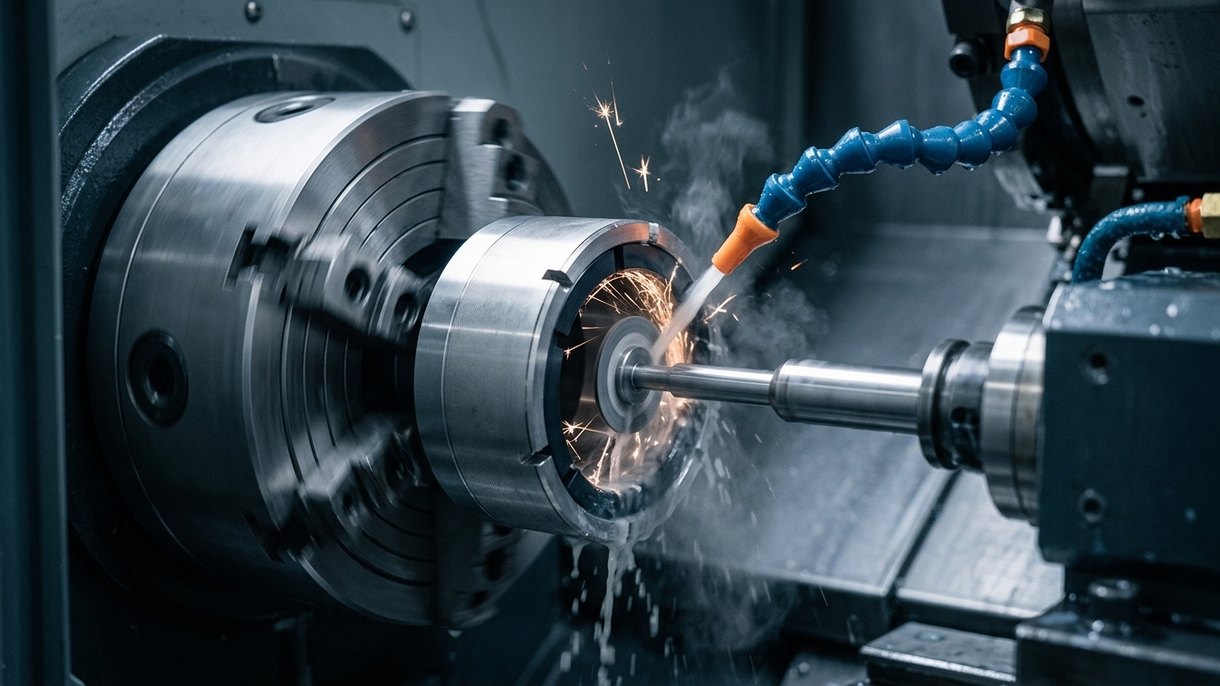
Rectificado interior (rectificado de diámetros interiores): todo lo que necesita saber
El sector de la fabricación de utillajes y el mecanizado utiliza una amplia gama de procesos para fabricar componentes. Estos componentes se emplean en diversos sectores y se fabrican con materiales versátiles.
El rectificado interior es también un tipo de proceso de mecanizado en el que se mecaniza y acaba el diámetro interior de un componente cilíndrico.
Si desea conocer las ventajas, las desventajas y las aplicaciones de este proceso, siga leyendo.
¿Qué es el rectificado interior?
El proceso de rectificado interior emplea una muela abrasiva que ayuda a rectificar la parte interior de los componentes. La rotación de la muela permite el acabado y la conformación del componente desde el interior.
¿Cómo funciona el rectificado interior?
El rectificado de diámetros interiores es un proceso que se desarrolla en distintas etapas, que son las siguientes:
- La primera etapa es la de preparación, en la que la pieza se coloca en la máquina, ya sea montada en el plato o fijada entre puntos. La muela abrasiva, que rectifica la parte interior, se fija en un husillo.
- A continuación, la muela abrasiva se introduce en la parte interior de la pieza y el husillo gira a alta velocidad.
- El proceso de rectificado comienza con la muela y la pieza. A medida que la muela gira, elimina material de la parte interior de los componentes.
- Durante el proceso de rectificado también se aplica refrigerante para garantizar que la pieza no se dañe.
- La máquina controla la velocidad, la profundidad y la velocidad de avance del proceso de corte, lo que garantiza una tolerancia estricta.
- Una vez alcanzadas las dimensiones y el acabado deseados, el componente se inspecciona minuciosamente para verificar su precisión.
Ventajas del rectificado interior
Diversos sectores optan por el proceso de rectificado interior debido a los beneficios que ofrece; algunos de ellos son los siguientes:
Alta precisión
El proceso de rectificado interior ayuda a lograr tolerancias estrictas, y los componentes que requieren dichas tolerancias pueden fabricarse fácilmente con él.
Ayuda a obtener dimensiones precisas y consistentes en componentes como rodamientos y casquillos.
Acabado superficial mejorado
El proceso de rectificado interior es también un proceso de acabado y deja en los componentes una superficie refinada y lisa.
Por ello se opta por él para pistones y cilindros hidráulicos, ya que un acabado liso garantiza la resistencia al desgaste.
Versatilidad
El rectificado interior se lleva a cabo en diversos materiales, tanto metálicos como no metálicos.
Además, el proceso es adecuado para formas cilíndricas y cónicas de todos los tamaños, lo que permite atender distintos requisitos de aplicación.
Mejora el rendimiento de los componentes
El rectificado de diámetros interiores ayuda a rectificar las superficies internas para que los componentes encajen mejor entre sí y tengan una vida útil más prolongada.
Además, gracias a una superficie interior acabada, se reduce la fricción en las piezas móviles.
Compatible con componentes complejos
El rectificado interior es compatible con componentes de formas complejas. Puede ofrecer detalles precisos, ranuras e incluso contornos en la parte interior del componente.
Desventajas del rectificado interior
El rectificado interior es un proceso muy versátil, pero también tiene algunos inconvenientes, que son los siguientes:
Alta inversión inicial
El rectificado interior requiere maquinaria especial, que es costosa. Cuando se opta por la producción a pequeña escala, no resulta rentable.
Además, la máquina solo puede ser operada por personal cualificado, lo que también incrementa el costo.
Baja tasa de arranque de material
La tasa de arranque de material mediante el proceso de rectificado interior es muy baja. Por lo tanto, cuando es necesario eliminar una gran cantidad de material, el proceso resulta menos eficiente.
Limitación de tamaño
El proceso de rectificado puede rectificar componentes de tamaños limitados. No puede rectificar componentes muy pequeños ni muy grandes debido a la falta de capacidad de equipos y utillaje.
Mantenimiento de la muela
Las muelas de rectificado se desgastan con el tiempo, por lo que es muy importante mantenerlas.
Cuando las muelas de rectificado no se mantienen, la calidad y la precisión de los componentes pueden verse afectadas.
Generación de calor
Es muy importante controlar este calor con la ayuda de refrigerantes, ya que puede dañar la integridad superficial, especialmente cuando los materiales de los componentes son delicados.
Materiales para el rectificado interior
El rectificado interior se realiza sobre distintos componentes fabricados con materiales muy variados, que son los siguientes:
Acero templado
El acero templado está compuesto por distintos tipos de acero, incluidos el acero aleado y el acero para herramientas. Estos materiales son conocidos por su resistencia y dureza.
Industrias como la automovilística y la aeroespacial requieren componentes fabricados con estos materiales. El acero templado se somete a tratamiento térmico y después a rectificado interior para obtener componentes con tolerancias ajustadas.
Fundición
La fundición también es muy común; es un material que las empresas fabricantes eligen para el rectificado interior.
Resiste el desgaste y la deformación, y se utiliza en componentes de máquinas, componentes hidráulicos y bloques de motor.
Es difícil de mecanizar con otros procesos, pero el rectificado interior ofrece la precisión necesaria.
Carburo
El carburo se utiliza para fabricar herramientas de corte. Es muy duro y contribuye a la precisión del mecanizado.
El rectificado interior utiliza muelas abrasivas y, por tanto, puede hacer frente a la tenacidad del carburo a la hora de darle forma.
Aplicaciones del rectificado interior e industrias atendidas
Los componentes fabricados mediante el proceso de rectificado interior se utilizan en diversas industrias, y algunos de ellos son los siguientes:
Rodamientos
El rectificado interior contribuye a producir rodamientos; los diámetros interiores de los rodamientos se mecanizan con precisión y se obtiene un acabado muy liso.
Ayuda a reducir la fricción y también garantiza la eficiencia de rotación. Los rodamientos están diseñados para cumplir tolerancias precisas y se utilizan en aplicaciones como turbinas, motores de vehículos y maquinaria.
Herramientas y moldes
El rectificado interior contribuye a fabricar matrices, moldes y herramientas de corte que requieren alta calidad superficial y tolerancias ajustadas.
Las herramientas de carburo pasan por rectificado interior para que el taladro interior quede acabado adecuadamente, lo que permite fabricar componentes con precisión.
Industrias como la electrónica, la fabricación y la matricería utilizan estos moldes y matrices.
Engranajes
Los engranajes tienen taladros interiores precisos, fundamentales para una transmisión de potencia fluida en las cajas de engranajes. El proceso ayuda a acabar la parte interior de los cubos de los engranajes y garantiza un rendimiento de rotación adecuado.
Estos engranajes y cajas de engranajes se utilizan en aplicaciones aeroespaciales, automovilísticas y de otra maquinaria tras el rectificado interior.
Alternativas al rectificado interior
El rectificado interior tiene su importancia, pero existen otros métodos que pueden elegirse como alternativa a este proceso de rectificado. Estos métodos son los siguientes:
Rectificado exterior
El rectificado exterior, también conocido como rectificado de diámetros exteriores (OD), rectifica la superficie exterior de los componentes cilíndricos. Se centra en los diámetros exteriores y se utiliza en distintas aplicaciones que requieren una superficie exterior lisa y acabada.
Las aplicaciones en las que más se utiliza son husillos, ejes y árboles. El proceso también se emplea ampliamente en otros componentes de la industria automovilística, como piezas de motor, ya que necesitan dimensiones exactas.
Rectificado plano
El rectificado plano también elimina material de la pieza. Sin embargo, se elige principalmente para acabar superficies planas.
El rectificado plano también ofrece exactitud dimensional y precisión. Se elige para componentes como placas, bancadas y moldes.
Las industrias que utilizan el rectificado plano para sus componentes son la aeroespacial, la automovilística y la fabricación de herramientas.
Rectificado sin centros
El rectificado sin centros es un proceso que rectifica la superficie exterior de los componentes sin ningún utillaje ni plato de sujeción. La pieza se fija entre las dos muelas, y estas giran para rectificarla.
Las dos muelas utilizadas en este proceso son la muela reguladora y la muela de rectificado. Se elige principalmente para fabricar componentes cilíndricos en gran volumen.
Conclusiones finales
El rectificado interior es un método de fabricación muy utilizado. Además de producir y dar forma a los componentes, también contribuye al proceso de acabado.
Por ello, la mayoría de los componentes fabricados ya presentan superficies lisas, lo que elimina la necesidad de un acabado secundario. La guía anterior ofrece una visión completa del proceso y sus aplicaciones.
Elija DEK para sus servicios de rectificado interior
Si también busca servicios de rectificado interior que ofrezcan alta precisión, acabados superficiales lisos y precios asequibles, póngase en contacto con DEK.
Contamos con un equipo de profesionales experimentados y equipos automatizados de última generación para atenderle.
Póngase en contacto con nosotros y especifique sus requisitos personalizados para los componentes de rectificado interior.

ESCRITO POR
Bing gestiona la producción diaria, incluyendo la planificación, la coordinación del flujo de trabajo y el control del taller. Cuenta con una sólida experiencia en procesos de mecanizado, utillaje y resolución práctica de problemas. En su tiempo libre, le gusta la exploración al aire libre y los viajes de aventura.
Artículos relacionados
-
 Alargamiento a la rotura: definición y cómo funciona
-
 Guía de pasadores KCF: todo lo que debe saber
-
 Punto de fusión del plástico: una guía detallada
-
 Qué es un metal no ferroso: guía definitiva
-
 ¿Qué es una máquina de corte por hilo?
-
 Qué es el rectificado de superficies: guía definitiva
-
 Tipos de arandelas: la guía completa
-
 Densidad de la plata: una guía completa
-
 Densidad del acero: guía detallada

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








