Услуги обработки Inconel 718
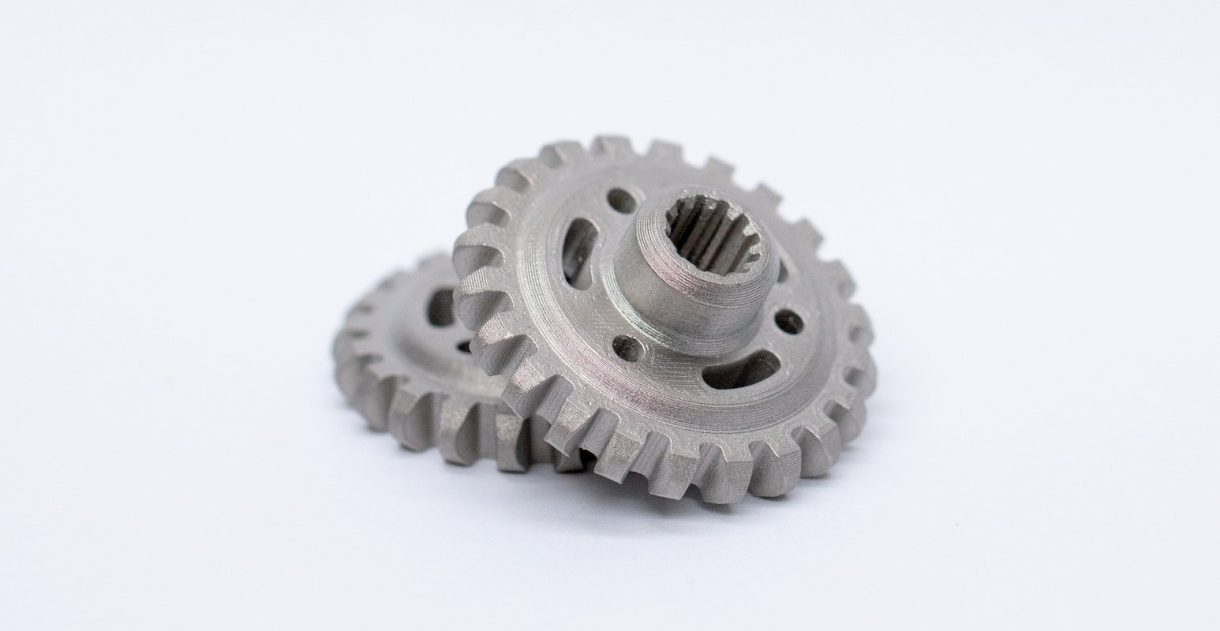
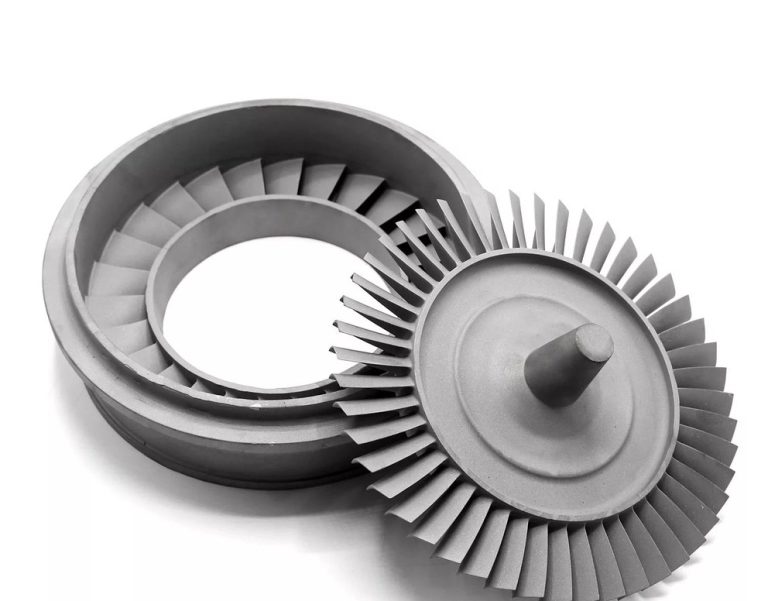
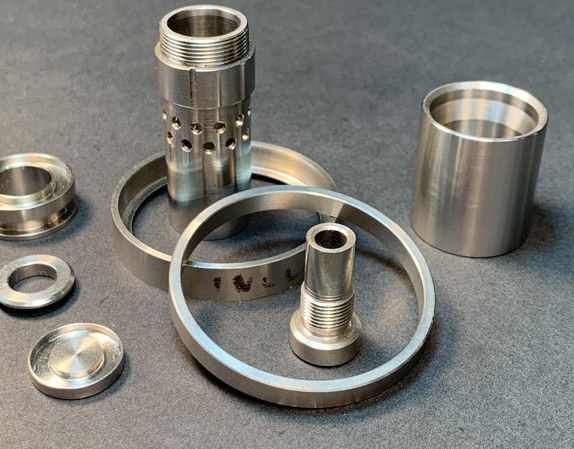
Также известен как UNS N07718 · 2.4668 · ASTM B637Обработка Inconel 718 в DEK охватывает детали из UNS N07718 / 2.4668 — от одного прототипа до серии, без минимальной партии и со сроком изготовления прототипа 3 дня. Этот дисперсионно-твердеющий никелевый суперсплав фрезеруется на 3/4/5-осевых платформах с инструментом с внутренним подводом СОЖ и проверяется на собственной КИМ.
-
~1275 МПаПредел прочности (после старения)
-
~1035 МПаПредел текучести (после старения)
-
40–45 HRCТвёрдость (после старения)
-
≤650 °CМакс. рабочая температура
Возможности обработки Inconel 718 на станках с ЧПУ
Допуски, которые DEK выдерживает при обработке дисперсионно-твердеющего сплава 718 — от ISO 2768-f/m до ±0.003 mm на микрочастях.
-

Общий допуск
±0.013 mmтипично, ISO 2768-f/m
-

Критические элементы
±0.005 mmпосадки отверстий, соосность
-

5-осевой профиль
±0.01 mmсложная геометрия
-

Микрокомпоненты
±0.003 mmдетали менее 10 мм
-

Финишная обработка поверхности после механообработки
Ra 0.8–1.6 µmтипично
-

Шлифованная поверхность
Ra 0.4 µmили лучше, шлифование/притирка
-

Макс. размер детали
~1000 ммкрупные конструкционные детали
-

Срок изготовления прототипа
3 дняотгрузка от 1 дня
Свойства и обозначения Inconel 718
Данные о свойствах Inconel 718 после гомогенизационного отжига и после старения — никель-хромового суперсплава, упрочняемого ниобием и молибденом.

- Предел прочности при растяжении 900–930 МПа
- Предел текучести 490–510 МПа
- Относительное удлинение при разрыве 40–45%
- Твёрдость ≤35 HRC

- Предел прочности при растяжении ~1275 МПа
- Предел текучести ~1035 МПа
- Относительное удлинение при разрыве 12–20%
- Твёрдость 40–45 HRC

- Модуль Юнга 190–200 ГПа
- Теплопроводность 11–11.4 Вт/(м·°C)
- Макс. длительная рабочая температура ≤650 °C (1200 °F)
- Кратковременная ползучесть до разрушения 700 °C (1300 °F)

- UNS N07718
- W.Nr. 2.4668
- Стандарт ASTM B637
- Состояние поставки Гомогенизационный отжиг
- Спецификация старения AMS 2774
- Свариваемость Отличная (в отожжённом состоянии)
- Формы поставки Пруток/плита/лист/поковка
Почему Inconel 718 сложно обрабатывать
Как DEK контролирует наклёп, нагрев и износ инструмента при обработке никелевого суперсплава — с данными по инструменту и подаче.
Inconel 718 быстро наклёпывается под давлением резания и плохо отводит тепло, поэтому нагрузка ложится на режущую кромку. DEK обрабатывает его на жёстких 3/4/5-осевых платформах с острой твердосплавной кромкой с покрытием и постоянными положительными подачами.
При работе цельным твёрдым сплавом скорость составляет примерно 20–40 SFM при подаче 0.002–0.004 дюйма на зуб — это доля от 300+ SFM, обычных для алюминия. Этот разрыв объясняет более длительные циклы и более высокую стоимость детали, а также то, почему 718 входит в перечень валидированных процессов DEK для труднообрабатываемых сплавов.
- Обработка с внутренним подводом СОЖ непосредственно в зону резания, а не только поливом
- Проверка на собственной КИМ и контрольные точки SPC выявляют отклонения на детали, а не после отгрузки
- Валидированный перечень также включает Ti-6Al-4V, 17-4PH, 316LVM и PEEK
-
Скорость резания
20–40 SFMинструмент из цельного твёрдого сплава
-
Подача на зуб (дюйм/зуб)
0.002–0.004практика цельного твёрдого сплава
-
Обрабатываемость
~12%от автоматной стали
-
Теплопроводность
11–11.4 Вт/(м·°C)тепла уходит в инструмент
-
Наклёп
Быстрыйупрочняется под давлением резания
Индивидуальные детали из Inconel 718 по отраслям
Отрасли, которые полагаются на детали DEK из Inconel 718 благодаря прочности при повышенных температурах и коррозионной стойкости.
-
 Аэрокосмические компонентыНе критичные для полёта конструкционные детали и детали крепления салона, которые должны сохранять размеры после многократных термоциклов.
-
 Детали для энергетикиДетали, подверженные длительному воздействию тепла и коррозионных технологических сред, где 718 сохраняет прочность при повышенной температуре.
-
 Оснастка для полупроводниковДетали камер и технологической оснастки, где коррозионная стойкость 718 подходит для требовательных условий эксплуатации.
-
 Детали для робототехникиВысокопрочные детали, где вес влияет на грузоподъёмность, изготавливаемые от прототипа до серийного производства.
Inconel 718 в сравнении с Inconel 625 и 17-4 PH
Выбирайте 718, когда деталям нужны его механические свойства после старения при повышенной температуре. Inconel 625 лучше сваривается и подходит для условий с высокой коррозионной нагрузкой; 17-4 PH дешевле, когда температурный предел 718 не требуется.
| Критерий | Данная маркаInconel 718 | Inconel 625 | 17-4 PH |
|---|---|---|---|
| Тип сплава | Никель-хромовый суперсплав | Марка Inconel | Нержавеющая сталь |
| Прочность | ~1275 МПа (после старения) | Ниже | – |
| Свариваемость | Отличная (в отожжённом состоянии) | Лучше сваривается | – |
| Свойства после старения | Да | Не требуется | – |
| Температурный предел | ≤650 °C непрерывно | – | Ниже |
| Стоимость | Выше | – | Ниже |
| Типичное применение | Прочность при нагреве | Коррозионные среды | Авиакосмическая марка |
Термообработка и финишная обработка поверхности Inconel 718
Обработка на станках с ЧПУ и варианты финишной обработки поверхности для Inconel 718, включая цикл «закалка + старение» по AMS 2774 и финишную обработку поверхности.
-
Цикл «закалка + старение» ДоступноDEK координирует цикл «закалка + старение» по AMS 2774 после обработки на станках с ЧПУ, доводя детали из 718 до свойств после старения вместо отгрузки в более мягком отожжённом состоянии.
-
Пассивация ДоступноОбработка на станках с ЧПУ и пассивация деталей из Inconel 718 предлагаются как вариант финишной обработки поверхности в том же проверенном инженером расчёте, что и механообработка.
-
Гальваническое покрытие ДоступноОбработка на станках с ЧПУ и гальваническое покрытие доступны для деталей из 718; укажите тип покрытия на чертеже, и оно будет рассчитано вместе с механообработкой.
-
Порошковое покрытие ДоступноОбработка на станках с ЧПУ и порошковое покрытие входят в варианты финишной обработки поверхности для деталей из Inconel 718 и рассчитываются вместе с механообработкой.
-
Шлифование ДоступноШлифованные или притёртые элементы из 718 достигают Ra 0,4 µm или лучше, если это указано в спецификации, против типичных Ra 0,8–1,6 µm после механообработки.
Запросить расчёт обработки Inconel 718 на станках с ЧПУ
без минимальной партии: одна проверочная деталь проходит тот же путь расчёта и контроля качества, что и серийная партия. Прототипы за 3 дня, отгрузка уже через 1 день после контроля.
Почему DEK для обработки Inconel 718
DEK ведёт детали из 718 от прототипа до производства по единому технологическому плану, с сертифицированными контрольными точками качества и заранее обозначенными факторами стоимости ещё до отправки чертежа.
Для программ обработки UNS N07718 и 2.4668 DEK работает по ISO 9001, AS9100D и ISO 13485, все получены через TUV. Каждый заказ проходит контрольные точки IQC, IPQC, FAI, OQC, SPC и CAPA при поддержке собственной измерительной лаборатории CMM и полной прослеживаемости материалов.
Сертификаты испытаний материала могут ссылаться на AMS 5662 (пруток, поковка, кольцо) и AMS 5663 (пруток и поковка после старения), а отчёты о первой проверке детали — по AS9102, если это требуется программой. См. нашу систему качества.
718 изнашивает режущие кромки быстрее алюминия или мягкой стали, поэтому смены инструмента и переустановка добавляют внецикловое время, которое реалистичный расчёт учитывает заранее.
- Тонкие стенки прогибаются под усилием резания, что требует более низких подач и дополнительных чистовых проходов
- Глубокие полости и высокие отношения глубины к диаметру ограничивают жёсткость инструмента и вынуждают уменьшать шаг между проходами
- Прототипные объёмы несут более высокие затраты на наладку на деталь; серийные количества распределяют их после валидации
-
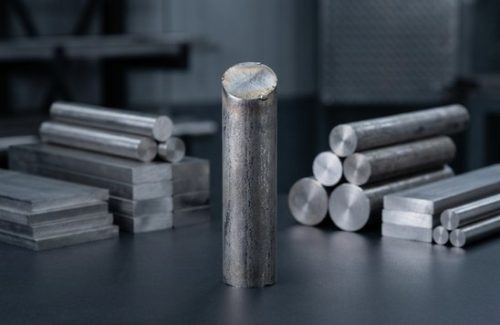 Исходная заготовка
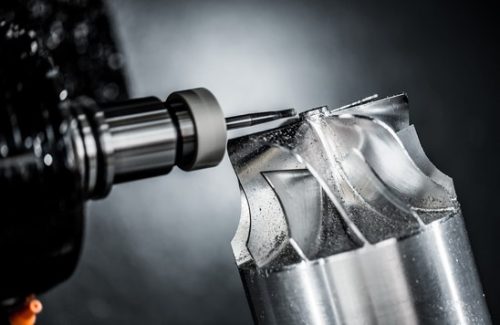 После обработки на станках с ЧПУ
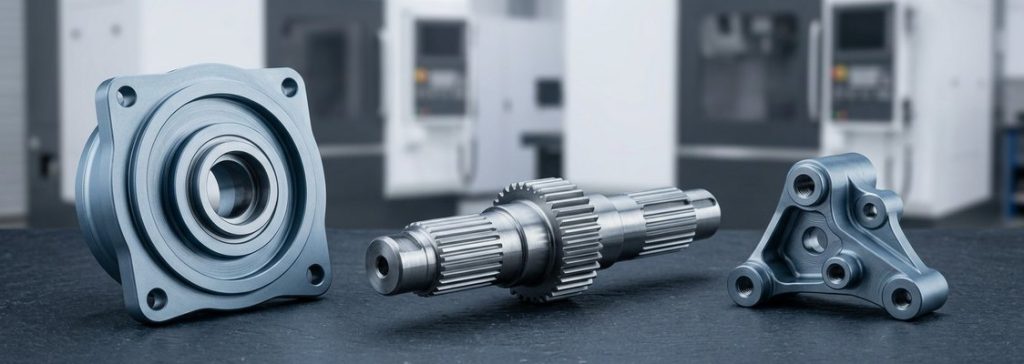 Готовые детали
-
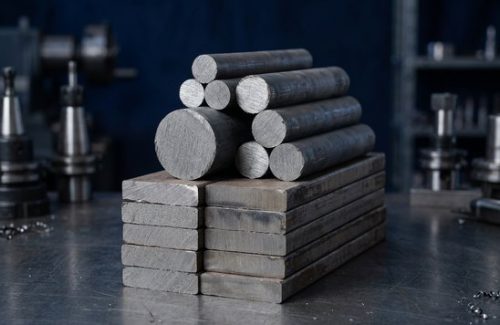 Исходная заготовка
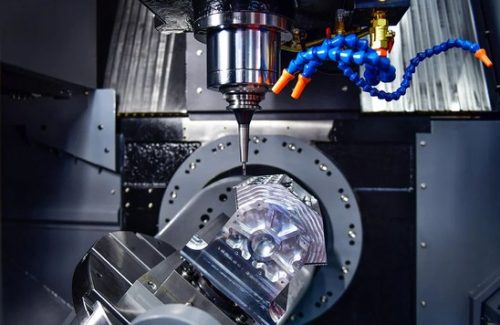 После обработки на станках с ЧПУ
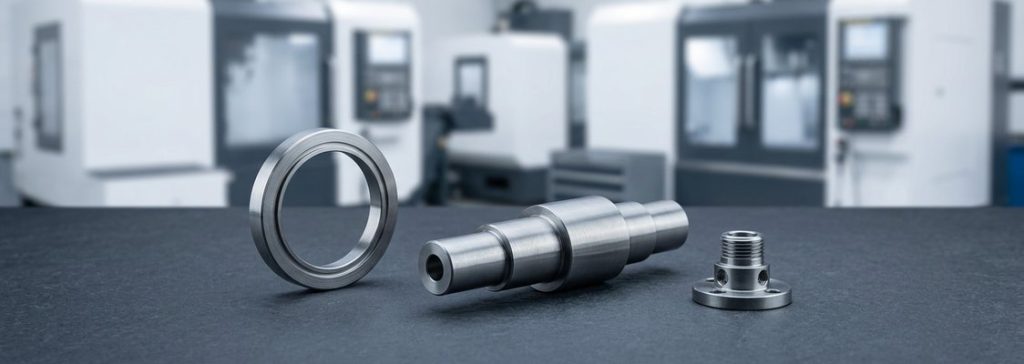 Готовые детали
Вопросы и ответы по обработке Inconel 718
Частые вопросы инженеров и закупщиков, приобретающих детали из Inconel 718.
Другие материалы
-
 Invar 36 Machining ServicesInvar 36 machining is ordered when a part must not move as temperature changes: FeNi36 expands about 1.2 µm/m·°C at 20–100 °C. DEK mills, turns, EDMs and grinds it to ±0.005 mm on request, with heat-treat cycles that keep dimensions stable.Подробнее
-
 Медь C101Медь C101, also known as oxygen-free electronic (OFE) copper, is a high-purity copper alloy with excellent electrical conductivity and thermal conductivity.Подробнее
-
 HDPEHigh-Density Polyethylene (HDPE) is an affordable, versatile, non-porous thermoplastic with a high strength-to-density ratio and low moisture absorption.Подробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.