









Escareamento de engrenagens: processo e princípios

ESCRITO POR
Bing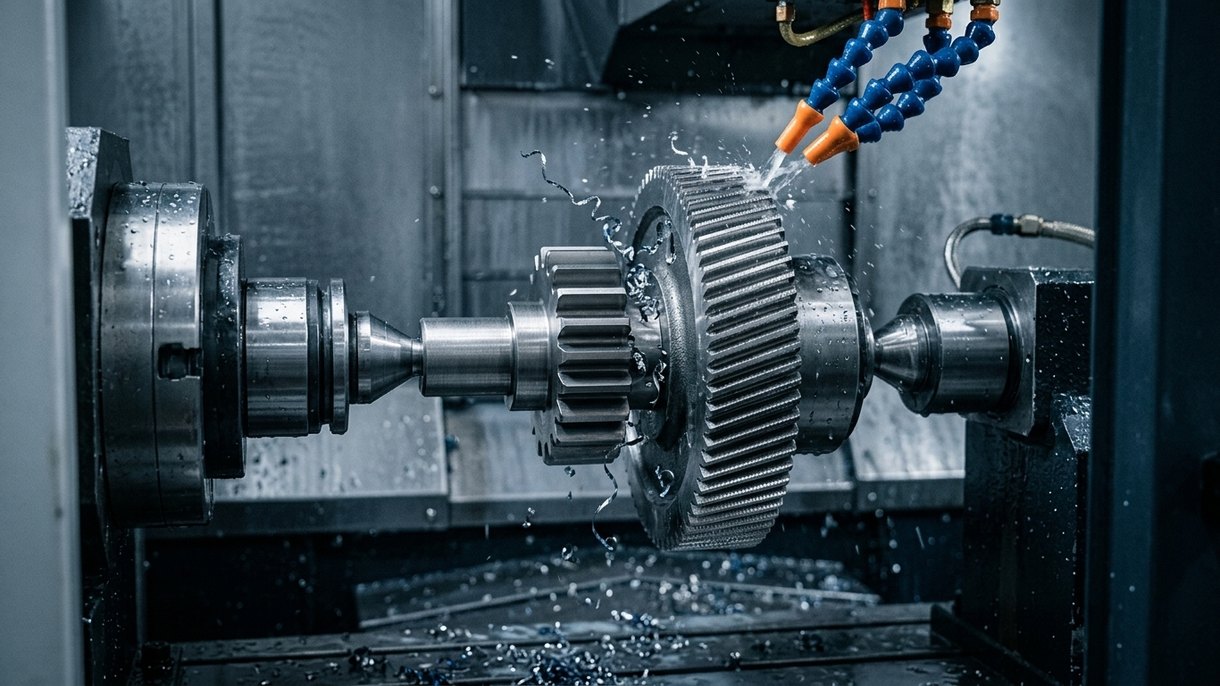
O escareamento de engrenagens é um processo de acabamento económico e eficiente, essencial para eliminar defeitos e erros no perfil dos dentes. O método garante a precisão dos dentes da engrenagem, uma qualidade superficial uniforme e melhora o desempenho geral da engrenagem.
Este artigo ajudá-lo-á a compreender tudo o que precisa de saber sobre o processo, os princípios e muito mais.
O que é o escareamento de engrenagens?
Trata-se de um processo de acabamento utilizado para remover uma pequena camada de material de um dente de engrenagem, recorrendo a uma fresa serrilhada com um ângulo de eixo cruzado.
Normalmente, é realizado após a fresagem de engrenagens, mas antes do tratamento térmico, para eliminar erros no perfil dos dentes, garantir a precisão e uma qualidade superficial uniforme.
Como funciona o processo de escareamento de engrenagens
Mecânica de remoção de material
O processo de escareamento de engrenagens começa com a fresa e a engrenagem a moverem-se em direção rotacional. Normalmente, a fresa é concebida com um gume afiado que ajuda a remover material da engrenagem à medida que desliza sobre ela.
Geração de aparas finas
Em comparação com a maquinagem de desbaste, a operação de escareamento de engrenagens gera apenas aparas pequenas e finas. Assim, o atrito pode ser eliminado durante o processo. Os dentes da engrenagem mantêm também a durabilidade e uma superfície uniforme.
Calibração dimensional final
Nesta fase, a máquina de escareamento de engrenagens aproxima a ferramenta da engrenagem. Desta forma, resta apenas uma pequena distância até se obterem a espessura, o perfil e as dimensões especificadas da engrenagem.
Gestão da deformação elástica
Devido à força e à pressão aplicadas durante a maquinagem, as engrenagens estão sujeitas a deformação elástica, o que afeta a sua precisão.
No entanto, com a utilização do software da máquina de escareamento de engrenagens CNC, estas variáveis são controladas para que o perfil da engrenagem cumpra as especificações assim que a pressão é libertada.
Otimização da velocidade de avanço
A velocidade de avanço indica a rapidez ou lentidão com que a fresa desliza sobre a engrenagem. Como tal, deve ser otimizada para se obter um acabamento uniforme. Quanto mais lenta for a velocidade de avanço, melhor será a qualidade superficial.
Tipos de processo de escareamento de engrenagens
Método de escareamento axial
Nesta técnica, a fresa move-se paralelamente ao eixo da engrenagem para remover aparas. O escareamento axial é um método tradicional e é habitualmente utilizado para engrenagens helicoidais e retas. Além disso, é eficiente para produção em grande volume.
Diagonal
Aqui, a fresa desliza num determinado ângulo sobre o dente da engrenagem, formando um percurso diagonal. Assim, o desgaste é distribuído uniformemente pela ferramenta de escareamento, o que ajuda a prevenir danos. Além disso, obtém-se um melhor acabamento superficial e precisão.
Escareamento por passagem inferior
Este método permite que a ferramenta passe por baixo do eixo da engrenagem, possibilitando um melhor contacto entre ambas. Embora o processo seja rápido, a superfície da fresa deve ser relativamente mais larga do que a engrenagem.
Método de escareamento por penetração
O método por penetração funciona avançando a fresa para dentro da peça, sem qualquer movimento axial.
É o método mais rápido e valioso na produção de engrenagens automóveis em grande volume. No entanto, é necessário um controlo rigoroso para evitar o desgaste da ferramenta e garantir uma remoção de material precisa.
Princípios subjacentes ao escareamento de engrenagens
O princípio do escareamento de engrenagens segue um percurso de eixo cruzado entre a ferramenta e a engrenagem. Normalmente, a fresa é otimizada num ângulo de 5 a 15 graus, enquanto a máquina inicia um movimento de deslizamento.
À medida que a ferramenta de corte e a engrenagem entram em contacto e deslizam, aplicam pressão, o que faz com que a ferramenta remova uma pequena camada de material da peça.
Isto ajuda a eliminar erros no perfil dos dentes, no ângulo de hélice, etc., garantindo um resultado com uma superfície uniforme e preciso. Sem definir este ângulo específico, as engrenagens apenas rodam, sem qualquer corte.
Ferramentas de escareamento de engrenagens e conceção da fresa
Geometria dos dentes serrilhados
A ferramenta de escareamento de engrenagens é concebida com dentes serrilhados, que funcionam como o seu gume de corte. Isto ajuda a ferramenta a melhorar o desempenho de corte, eliminar o desgaste e remover aparas finas da engrenagem.
Graus de aço rápido
Muitos cortadores de engrenagens são produzidos com aço rápido tenaz, incluindo M2 e M35, o que os ajuda a manter resistência a forças, desgaste e pressão ao longo de longos ciclos de usinagem.
Opções de revestimento especializadas
Para melhorar a vida útil da ferramenta e evitar o atrito, revestimentos como nitreto de titânio e nitreto de titânio-alumínio são aplicados nas ferramentas de corte de engrenagens.
Integração de fresamento por geração e brunimento de engrenagens
Os dois processos são utilizados em conjunto no processo de usinagem para obter engrenagens de alta qualidade.
Requisitos do fresamento por geração antes do brunimento
Normalmente, o fresamento por geração é realizado na peça antes do brunimento, para que o perfil da engrenagem seja formado primeiro. Em seguida, é feito o brunimento para atingir o nível de tolerância e o acabamento superficial exigidos.
Gestão das sobremetalhas de acabamento
Após o processo de fresamento por geração, deve ser deixada no dente uma sobremetalha de acabamento de cerca de 0,02 mm a 0,06 mm. É sobre esta sobremetalha que o brunimento atua, eliminando marcas e erros desnecessários para obter as dimensões especificadas.
Preparação do perfil do dente
Esta etapa é realizada após o fresamento por geração, mas antes do brunimento. A preparação do perfil do dente ajuda a remover defeitos e erros importantes, corrigir desalinhamentos e garantir um processo de brunimento de engrenagens eficiente.
Assim, todo o processo de fabrico segue a sequência de corte do blank, fresamento por geração, preparação do dente, brunimento e tratamento térmico.
Vantagens e limitações do brunimento de engrenagens
Vantagens
Em comparação com a retificação, o brunimento de engrenagens é relativamente rápido, permitindo aos fabricantes produzir grandes volumes de engrenagens em menos tempo.
Embora os cortadores utilizados possam ser dispendiosos, podem ser afiados e mantidos ao longo de muitos ciclos de produção. Isto ajuda a reduzir o custo por unidade de cada componente.
O método atua sobre o perfil do dente para gerar um acabamento perfeito. Como tal, gera ruído e vibração mínimos em comparação com as técnicas de desbaste
Também permite aos fabricantes corrigir pequenos erros no perfil do dente sem afetar a precisão.
Limitações
Não é um processo adequado para materiais muito duros. Como tal, deve ser realizado antes do tratamento térmico, quando a liga está mole.
Embora também remova material, não é suficiente para uma remoção significativa de material. Como tal, não consegue corrigir defeitos de usinagem importantes resultantes do processo de fresamento por geração.
Quando as engrenagens pré-brunidas apresentam rebarbas ou zonas duras, ou quando existem muitas forças de usinagem, a ferramenta está sujeita a danos.
Aplicações do brunimento de engrenagens no fabrico
- Engrenagens de transmissão automóvel
- Componentes de caixas de engrenagens industriais
- Engrenagens de precisão para eletrodomésticos
- Engrenagens para conjuntos planetários de alta velocidade
- Acionamentos de engrenagens auxiliares aeroespaciais
- Engrenagens para equipamentos agrícolas, como tratores e ceifeiras-debulhadoras
Conclusão
O brunimento de engrenagens continua a ser uma técnica valiosa para a produção de engrenagens em grande volume, pois oferece rentabilidade, rapidez e eficiência. Além disso, é um método perfeito quando a precisão e a qualidade superficial são importantes.
Escolher o parceiro certo de fabrico de engrenagens é vital para o sucesso de um projeto. Quer necessite de brunimento, retificação ou fresamento por geração de engrenagens, ou de outros processos relacionados, a DEK está aqui para o servir. Oferecemos apenas componentes de qualidade e duráveis em todo o mundo, e os nossos processos são completamente documentados. Contacte-nos agora.

ESCRITO POR
O Bing gere a produção diária, abrangendo o planeamento, a coordenação dos fluxos de trabalho e o controlo do chão de fábrica. Tem forte experiência em processos de usinagem, ferramentas e resolução prática de problemas. Nos seus tempos livres, gosta de exploração ao ar livre e de viagens de aventura.
Publicações relacionadas
-
 Usinagem de FR4 e G10: O Guia Completo
-
 Dobragem de alumínio: fatores, técnicas e aplicações
-
 Latão 360 vs 260: qual é a diferença?
-
 Engrenagens de alumínio: um guia completo
-
 Invar vs Kovar: diferenças e aplicações
-
 Acabamento Alodine (Película Química): Um Guia Detalhado sobre Revestimento de Conversão por Cromato
-
 O guia definitivo do latão para eletroerosão a fio
-
 Fresas de topo: tipos e materiais
-
 Anodização vs Pintura a Pó: Qual Acabamento em Alumínio é Melhor para Si?

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








