









Torneamento CNC: um guia básico do processo

ESCRITO POR
Bing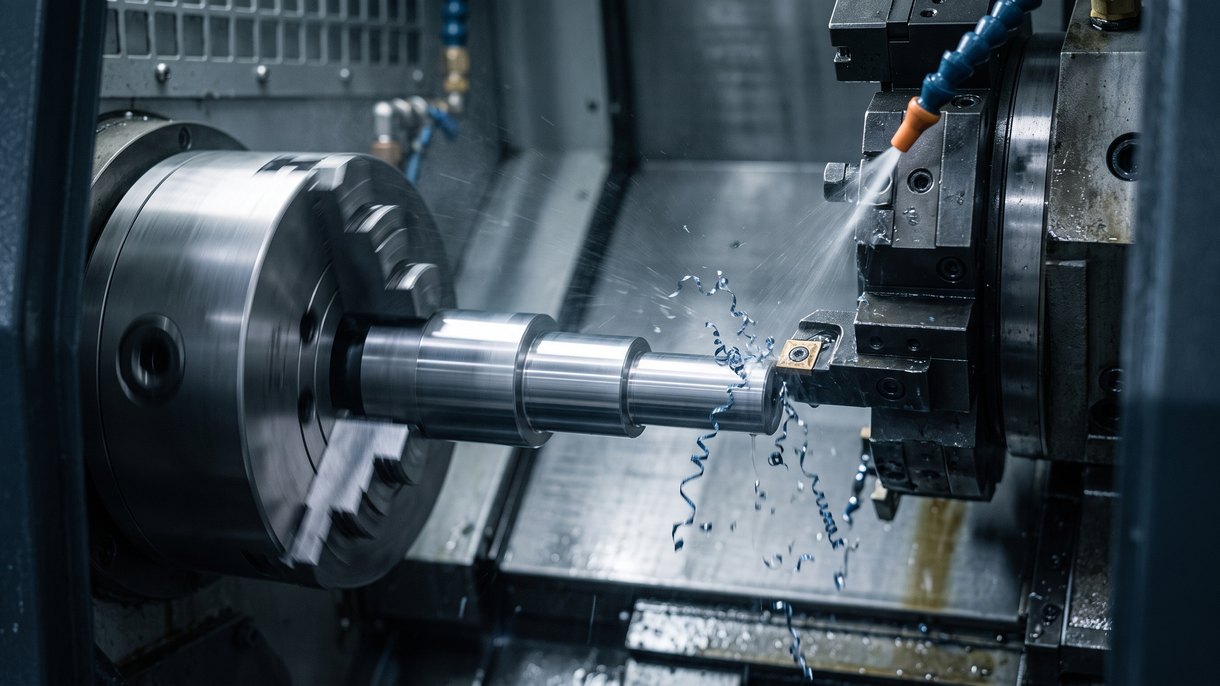
O que é o torneamento CNC?
O torneamento CNC é um processo de maquinagem subtrativa que remove material de uma peça em rotação para a moldar numa peça cilíndrica ou com simetria de revolução. Uma ferramenta de corte (mantida estacionária ou avançada ao longo de um percurso controlado) entra em contacto com o material em rotação e corta material até se atingir o perfil final. O processo é executado num torno CNC ou centro de torneamento, onde um programa informático controla a posição, a velocidade e o avanço da ferramenta, em vez de um operador girar manivelas à mão.
Como é a peça que gira e não a ferramenta, o torneamento é a escolha natural para peças redondas: veios, pinos, casquilhos, espaçadores e ligações roscadas começam todos como barras fixadas num torno.
Como funciona o torneamento CNC?
A peça é fixada numa bucha ligada ao fuso de um torno, que a faz rodar a uma velocidade programada. A ferramenta de corte, montada num torre, desloca-se ao longo de dois eixos principais: Z (paralelo ao fuso, controlando o comprimento) e X (perpendicular, controlando o diâmetro), seguindo o percurso de ferramenta escrito no programa CNC. À medida que a ferramenta avança no material em rotação, remove material em camadas finas até a peça corresponder às dimensões programadas. Como o computador controla cada movimento, o mesmo percurso de ferramenta repete-se de forma idêntica ao longo de toda a série de produção, ficando o papel do operador limitado a carregar o material e a verificar as primeiras peças à saída da máquina.
Torneamento CNC vs. fresamento vs. torno manual
O torno é a máquina; o torneamento CNC é o processo automatizado realizado nela. Num torno manual, um operador gira volantes para mover a ferramenta de corte e definir a profundidade de corte: um processo dependente da perícia, em que a consistência entre peças depende do operador. O torneamento CNC substitui esses volantes por eixos acionados por servomotores e controlados por um programa, pelo que a primeira peça e a milésima peça saem iguais.
A diferença entre torneamento e fresamento resume-se ao que se move. No torneamento, a peça roda e a ferramenta mantém-se praticamente estacionária, o que se adequa a geometrias redondas, cilíndricas ou cónicas. No fresamento, a ferramenta roda enquanto a peça fica fixa ou se desloca ao longo de eixos limitados, o que se adequa a faces planas, cavidades, ranhuras e formas irregulares que não são redondas. Muitos centros de torneamento incluem agora capacidade limitada de fresamento, permitindo a uma oficina cortar uma face plana ou um furo transversal numa peça que de resto é redonda sem uma segunda fixação; essa divisão, redondo versus todo o resto, é a diferença entre fresamento CNC e torneamento CNC na prática.
Operações comuns de torneamento CNC
Uma única fixação de torneamento consegue normalmente combinar várias destas operações sem mover a peça para outra máquina:
- Faceamento: corte de uma superfície plana na extremidade do material em rotação.
- Torneamento (torneamento exterior): redução do diâmetro exterior ao longo do comprimento da peça.
- Roscagem: corte de sulcos helicoidais para parafusos, ligações ou fixadores.
- Sangramento e corte: corte de reentrâncias estreitas ou separação da peça acabada do restante material em barra.
- Moleteamento: prensagem de um padrão texturado na superfície para melhor aderência.
- Mandrilagem: alargamento ou acabamento de um furo interior existente com uma ferramenta de corte de ponta única.
A furação é frequentemente realizada na mesma máquina para abrir um furo antes de ser mandrilado ou roscado, embora seja uma operação de corte distinta por direito próprio.
Torneamento tipo suíço vs. torneamento com bucha fixa: tolerâncias, acabamento e limites de dimensão
Duas arquiteturas de máquina cobrem a maioria das peças torneadas, e a escolha depende sobretudo do diâmetro e da relação comprimento/diâmetro (L:D).
Torneamento tipo suíço faz avançar o material em barra através de uma bucha-guia posicionada junto à ferramenta de corte, apoiando o material em quase todo o seu comprimento. Esse apoio permite aos tornos tipo suíço manter tolerâncias apertadas em peças de pequeno diâmetro, longas e esbeltas, com relações L:D muito superiores às que uma fixação sem apoio consegue suster sem vibração ou deflexão. É a escolha padrão para pinos de conetores, pequenos veios e outros componentes longos, finos e de alta precisão; torneamento CNC tipo suíço é concebido especificamente em torno dessa configuração de bucha-guia.
Torneamento com bucha fixa (fuso fixo) fixa a peça numa bucha sem casquilho-guia ao longo do seu comprimento. Permite trabalhar com material de maior diâmetro, mas o comprimento não suportado é limitado em relação ao diâmetro; peças com elevada razão L:D tornam-se propensas a deflexão, vibração e conicidade, a menos que se acrescente uma contraponta ou luneta. As configurações de bucha são a opção predefinida para peças mais curtas e de maior diâmetro: flanges, cubos, buchas maiores e carcaças.
Se uma peça tem diâmetro pequeno e é longa em relação a esse diâmetro, o torneamento tipo suíço é habitualmente a via mais precisa. Peças curtas e de maior diâmetro adaptam-se melhor a um torno de bucha.
| Especificação | Intervalo típico |
|---|---|
| Tolerância geral de torneamento CNC | ±0,02–0,05 mm típico; até ±0,005 mm no trabalho geral da DEK |
| Peças de microprecisão (abaixo de 10 mm) | até ±0,003 mm no torneamento tipo suíço da DEK |
| Acabamento superficial em bruto de torneamento (Ra) | 0,8–3,2 μm; mais fino com uma passagem de acabamento ligeira |
| Diâmetro de barra no torneamento tipo suíço | até cerca de 32 mm (1,25 in) |
| Diâmetro de peça em torno de bucha/fuso fixo | até cerca de 1000 mm na capacidade para peças grandes da DEK |
| Razão L:D, suíço (apoiado por casquilho-guia) | até cerca de 20:1 |
| Razão L:D, torno de bucha (sem apoio) | tipicamente 4:1–6:1 sem contraponta ou luneta |
Materiais maquinados por torneamento CNC
O torneamento CNC aplica-se à maioria dos metais e plásticos de engenharia utilizados em peças de produção. Os metais comuns incluem alumínio, aço inoxidável, latão e titânio, além de ligas mais duras como o Inconel, em que a seleção de ferramentas e a velocidade de corte têm de ser ajustadas à dureza do material. Os plásticos maquináveis (PEEK, PTFE, Delrin e polímeros de grau de engenharia semelhantes) também são torneados habitualmente quando uma peça tem de ser leve, resistente a produtos químicos ou não condutora.
Limites do torneamento CNC
O torneamento não é o processo adequado para todas as peças de forma arredondada, e não está isento dos seus próprios modos de falha:
- Paredes finas cedem sob a força de corte e a pressão de aperto da bucha, o que pode deixar a peça fora de redondez após a libertação da bucha. As peças de parede fina necessitam frequentemente de garras macias ou de apoio adicional em vez de uma configuração padrão de três garras.
- Furos profundos perdem precisão à medida que a barra de mandrilar avança no furo e perde rigidez, originando vibração e conicidade no diâmetro acabado. Furos muito profundos e de pequeno diâmetro são mais bem executados por furação de furos profundos, que utiliza ferramentas longas e apoiadas concebidas para esse alcance.
- Custo de preparação em peças únicas não diminui com a quantidade; a programação, a seleção de ferramentas e a fixação demoram o mesmo quer se corte uma peça quer mil. Esse custo indireto é a razão pela qual o torneamento é mais rentável quando distribuído por um lote em vez de um único protótipo.
- Geometria não redonda (faces planas, furos fora de eixo ou cavidades assimétricas) exige operações de fresamento acrescentadas à configuração de torneamento, ou uma etapa de fresamento separada.
Se a sua peça se aproxima de um destes limites (paredes finas, um furo profundo ou um único protótipo) envie-nos o desenho e confirmaremos se o torneamento é o processo adequado ou se outra abordagem se ajusta melhor.
O torneamento CNC é adequado para a sua peça?
Se uma peça é cilíndrica ou simétrica em rotação (um veio, pino, bucha, espaçador ou ligação roscada), o torneamento CNC é habitualmente o processo certo para começar. As peças que necessitam de faces planas, cavidades ou elementos fora de eixo requerem normalmente fresamento, ou uma configuração de torneamento-fresamento que combina ambos numa só operação.
A DEK executa torneamento CNC de precisão, incluindo torneamento tipo suíço para componentes mais pequenos e de tolerância mais apertada, com tolerâncias até ±0,005 mm no trabalho geral e até ±0,003 mm em peças abaixo de 10 mm. Assim que conhecer a geometria e o material, os nossos serviços de torneamento CNC de precisão podem orçamentar a peça diretamente, e fatores de custo do torneamento CNC estabelece expectativas de preço antes de submeter um desenho.
FAQ
O que é o torneamento CNC?
O torneamento CNC é um processo de maquinagem em que uma ferramenta de corte controlada por computador remove material de uma peça em rotação para a moldar numa peça cilíndrica ou simétrica em rotação. É executado num torno CNC ou centro de torneamento, e não numa máquina de operação manual.
O torneamento CNC é difícil?
Configurar a trajetória da ferramenta, o ferramental e as velocidades/avanços exige verdadeiro conhecimento de maquinagem; essa parte é trabalho especializado. No entanto, uma vez validado o programa, a automação CNC executa o corte da mesma forma todas as vezes, pelo que produzir peças consistentes ao longo de um lote é muito menos exigente do que fazê-lo manualmente.
O torneamento CNC é o mesmo que um torno?
Não: o torno é a máquina e o torneamento é o processo realizado nela. Um torno manual exige que um operador mova a ferramenta de corte à mão; o torneamento CNC automatiza essa mesma ação de corte através de um programa informático e de eixos acionados por servomotores.
Quais são as desvantagens do torneamento CNC?
O torneamento baseia-se em geometria rotacional, pelo que não é a escolha certa para peças com faces planas, furos fora de eixo ou características complexas em vários lados; essas peças normalmente exigem fresamento ou uma configuração de fresamento-torneamento/5 eixos. Paredes finas, furos profundos e o custo de preparação para peças únicas são os outros limites comuns a ter em conta.
Contacte a nossa equipa com o seu desenho, material e requisitos de tolerância para receber um orçamento.

ESCRITO POR
O Bing gere a produção diária, abrangendo o planeamento, a coordenação do fluxo de trabalho e o controlo do chão de fábrica. Tem forte experiência em processos de maquinagem, ferramental e resolução prática de problemas. Nos tempos livres, gosta de exploração ao ar livre e de viagens de aventura.
Artigos relacionados
-
 Serviços de fabricação de chapa metálica personalizada
-
 Oxidação negra vs. anodização: qual é melhor para si?
-
 Ângulo de hélice vs ângulo de avanço: guia comparativo
-
 O guia básico do veio linear
-
 Latão vermelho vs latão amarelo: comparação detalhada
-
 7050 vs 7075 Alumínio: Qual é a diferença?
-
 Guia rápido sobre uma árvore de cames
-
 Fresamento de topo 101: processo, tipos, aplicações
-
 Fresas de topo: tipos e materiais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








