









Torneado CNC: guía básica del proceso

ESCRITO POR
Bing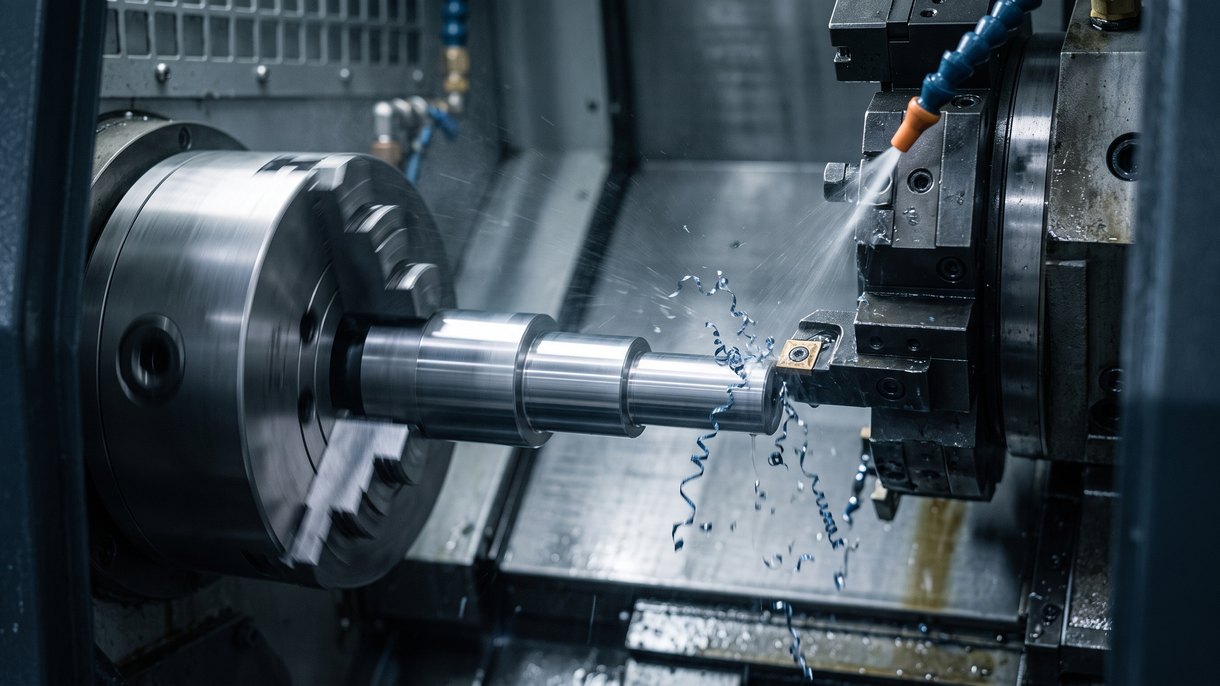
¿Qué es el torneado CNC?
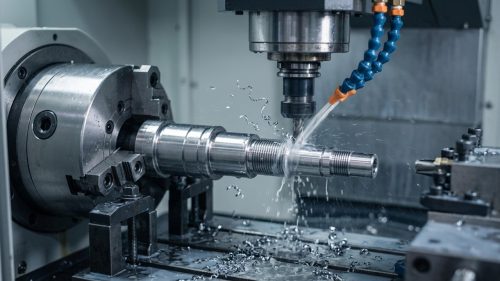
El torneado CNC es un proceso de mecanizado por arranque de viruta que elimina material de una pieza en rotación para darle forma cilíndrica o con simetría de revolución. Una herramienta de corte (fija o desplazada a lo largo de una trayectoria controlada) entra en contacto con el material en giro y arranca material hasta alcanzar el perfil acabado. El proceso se ejecuta en un torno CNC o centro de torneado, donde un programa informático controla la posición, la velocidad y el avance de la herramienta en lugar de que un operario accione los volantes a mano.
Como es la pieza la que gira y no la herramienta, el torneado es la opción natural para piezas redondas: ejes, pasadores, casquillos, separadores y racores roscados parten todos de barra que se sujeta en el plato de un torno.
¿Cómo funciona el torneado CNC?
La pieza se sujeta en un plato montado en el husillo de un torno, que la hace girar a una velocidad programada. La herramienta de corte, montada en una torreta, se desplaza a lo largo de dos ejes principales: Z (paralelo al husillo, que controla la longitud) y X (perpendicular, que controla el diámetro), siguiendo la trayectoria de herramienta escrita en el programa CNC. A medida que la herramienta avanza sobre el material en rotación, arranca material en capas finas hasta que la pieza alcanza las dimensiones programadas. Como el ordenador controla cada movimiento, la misma trayectoria se repite de forma idéntica a lo largo de toda la serie de producción, y el papel del operario se limita a cargar el material y verificar las primeras piezas a la salida de la máquina.
Torneado CNC frente a fresado CNC frente a un torno manual
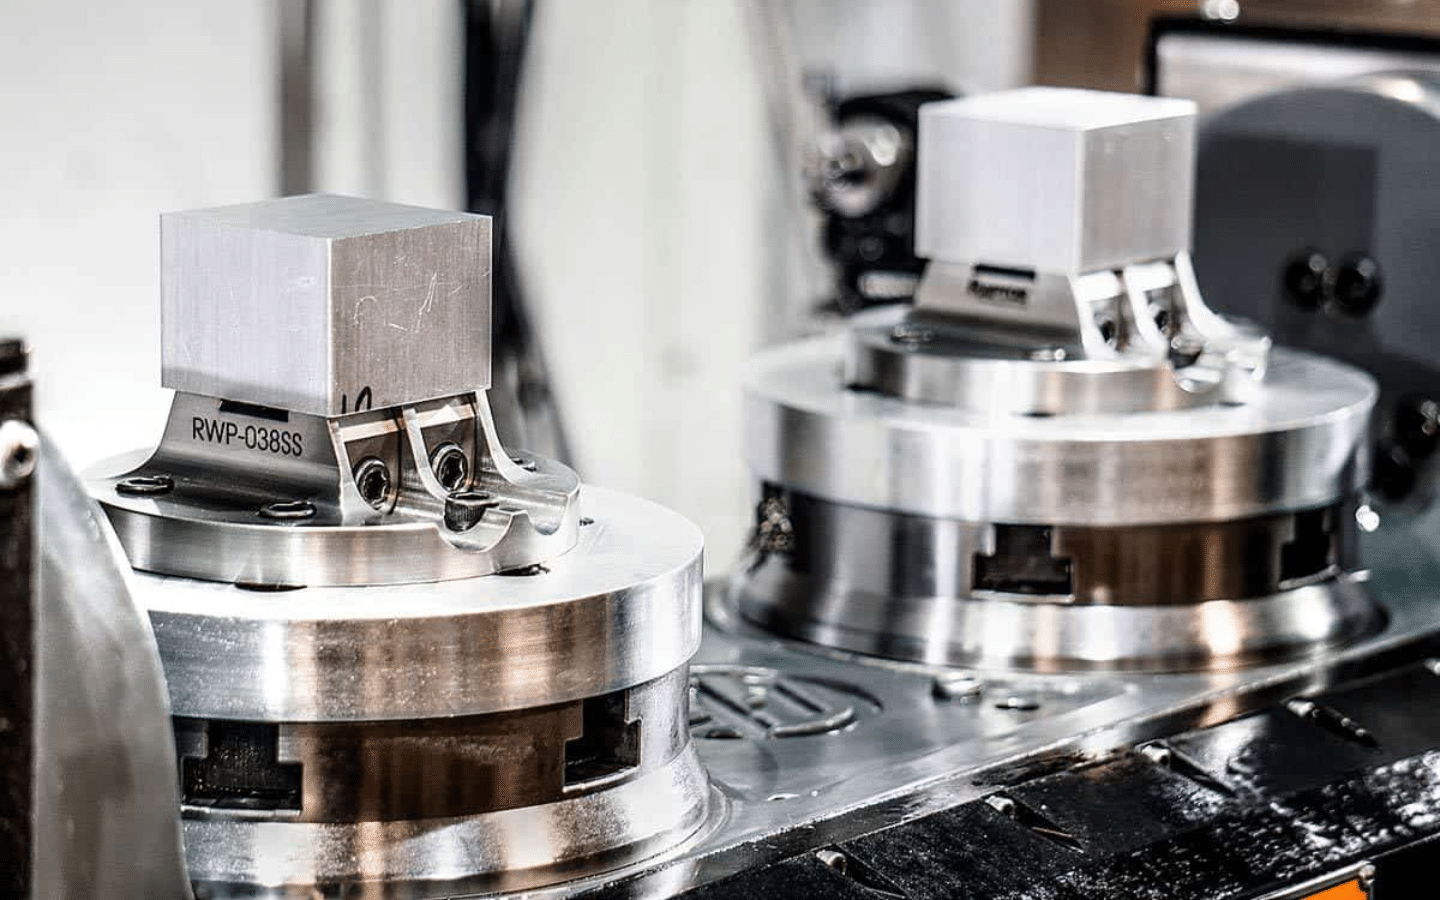
El torno es la máquina; el torneado CNC es el proceso automatizado que se realiza en ella. En un torno manual, el operario acciona los volantes para desplazar la herramienta de corte y fijar la profundidad de corte: un proceso que depende de la habilidad del operario, de modo que la consistencia entre piezas recae en él. El torneado CNC sustituye esos volantes por ejes accionados por servomotores y controlados por un programa, de forma que la primera pieza y la milésima salen idénticas.
La diferencia entre torneado y fresado radica en qué es lo que se mueve. En el torneado, la pieza gira y la herramienta permanece en gran medida fija, lo que encaja con geometrías redondas, cilíndricas o cónicas. En el fresado, la herramienta gira mientras la pieza permanece fija o se desplaza según ejes limitados, lo que encaja con caras planas, cavidades, ranuras y formas irregulares que no son redondas. Muchos centros de torneado incorporan hoy una capacidad limitada de fresado, lo que permite mecanizar una cara plana o un taladro transversal en una pieza por lo demás redonda sin un segundo amarre; esa división, lo redondo frente a todo lo demás, es la diferencia entre fresado CNC y torneado CNC en la práctica.
Operaciones habituales de torneado CNC
Un único amarre de torneado suele combinar varias de estas operaciones sin trasladar la pieza a otra máquina:
- Refrentado: corte de una superficie plana en el extremo del material en rotación.
- Torneado (torneado exterior): reducción del diámetro exterior a lo largo de la pieza.
- Roscado: corte de ranuras helicoidales para tornillos, racores o elementos de fijación.
- Ranurado y tronzado: corte de rebajes estrechos o separación de la pieza acabada del resto de la barra.
- Moleteado: estampado de un patrón texturizado en la superficie para mejorar el agarre.
- Mandrinado: ampliación o acabado de un taladro interior existente con una herramienta de punta única.
El taladrado suele realizarse en la misma máquina para abrir un taladro antes de mandrinarlo o roscarlo, aunque es una operación de corte distinta por derecho propio.
Torneado tipo suizo frente a torneado con plato: tolerancias, acabado y límites de tamaño
Dos arquitecturas de máquina cubren la mayoría de las piezas torneadas, y la elección depende principalmente del diámetro y de la relación longitud-diámetro (L:D).
El torneado tipo suizo hace avanzar la barra a través de un casquillo guía situado justo junto a la herramienta de corte, lo que soporta el material en casi toda su longitud. Ese soporte permite a los tornos suizos mantener tolerancias ajustadas en piezas de pequeño diámetro, largas y esbeltas, con relaciones L:D muy superiores a las que un montaje sin soporte puede mantener sin vibraciones ni flexión. Es la opción estándar para pines de conector, ejes pequeños y otros componentes largos, delgados y de alta precisión; el torneado CNC tipo suizo está concebido específicamente en torno a ese montaje con casquillo guía.
Torneado con plato (husillo fijo) sujeta la pieza en un plato sin casquillo guía a lo largo de su longitud. Admite barras de mayor diámetro, pero la longitud sin soporte está limitada en relación con el diámetro; las piezas con una elevada relación L:D tienden a la deflexión, el chatter y la conicidad a menos que se añada un contrapunto o una luneta. Las configuraciones de plato son la opción predeterminada para piezas más cortas y de mayor diámetro: bridas, cubos, casquillos de mayor tamaño y carcasas.
Si una pieza tiene un diámetro pequeño y es larga en relación con ese diámetro, el torneado tipo suizo suele ser la ruta más precisa. Las piezas cortas de mayor diámetro se adaptan mejor a un torno de plato.
| Especificación | Rango típico |
|---|---|
| Tolerancia general de torneado CNC | ±0.02–0.05 mm típica; hasta ±0.005 mm en el trabajo general de DEK |
| Piezas de microprecisión (menos de 10 mm) | hasta ±0.003 mm en el torneado tipo suizo de DEK |
| Acabado superficial tras el torneado (Ra) | 0.8–3.2 μm; más fino con una pasada de acabado ligera |
| Diámetro de barra en torneado tipo suizo | hasta aproximadamente 32 mm (1.25 in) |
| Diámetro de pieza en torno de plato/husillo fijo | hasta aproximadamente 1000 mm según la capacidad para piezas grandes de DEK |
| Relación L:D, suizo (con soporte de casquillo guía) | hasta aproximadamente 20:1 |
| Relación L:D, plato (sin soporte) | típicamente 4:1–6:1 sin contrapunto ni luneta |
Materiales mecanizados mediante torneado CNC
El torneado CNC funciona con la mayoría de los metales y plásticos técnicos utilizados en piezas de producción. Entre los metales habituales están el aluminio, el acero inoxidable, el latón y el titanio, junto con aleaciones más duras como el Inconel, en las que la selección de herramientas y la velocidad de corte deben ajustarse a la dureza del material. Los plásticos mecanizables (PEEK, PTFE, Delrin y polímeros similares de grado técnico) también se tornean habitualmente cuando una pieza debe ser ligera, resistente a los productos químicos o no conductora.
Límites del torneado CNC
El torneado no es el proceso adecuado para cualquier pieza de forma redondeada, y no está exento de sus propios modos de fallo:
- Paredes delgadas se deforman bajo la fuerza de corte y la presión de sujeción del plato, lo que puede dejar la pieza fuera de redondez una vez liberada del plato. Las piezas de pared delgada suelen requerir mordazas blandas o un soporte adicional en lugar de una configuración estándar de tres mordazas.
- Taladros profundos pierden precisión a medida que la barra de mandrinar penetra más en el agujero y pierde rigidez, lo que provoca chatter y conicidad en el diámetro acabado. Los taladros muy profundos y de pequeño diámetro se abordan mejor mediante perforación de taladros profundos, que utiliza herramientas largas y soportadas diseñadas para ese alcance.
- El coste de preparación en piezas únicas no disminuye con la cantidad; la programación, la selección de herramientas y el utillaje requieren el mismo tiempo tanto si mecaniza una pieza como mil. Ese sobrecoste es la razón por la que el torneado resulta más rentable cuando se reparte entre un lote en lugar de una sola pieza prototipo.
- Geometría no redonda (caras planas, taladros fuera de eje o cavidades asimétricas) requiere operaciones de fresado añadidas a la configuración de torneado, o un paso de fresado independiente por completo.
Si su pieza se encuentra cerca de uno de estos límites (paredes delgadas, un taladro profundo o un único prototipo) envíenos el plano y le confirmaremos si el torneado es el proceso adecuado o si encaja mejor otro enfoque.
¿Es el torneado CNC adecuado para su pieza?
Si una pieza es cilíndrica o de simetría rotacional (un eje, pasador, casquillo, separador o racor roscado), el torneado CNC suele ser el proceso adecuado para empezar. Las piezas que necesitan caras planas, cavidades o elementos fuera de eje suelen requerir fresado, o una configuración de fresado-torneado que combine ambos en una sola operación.
DEK realiza torneado CNC de precisión, incluido el torneado tipo suizo para componentes más pequeños y de tolerancias más ajustadas, con tolerancias de hasta ±0.005 mm en el trabajo general y de hasta ±0.003 mm en piezas de menos de 10 mm. Una vez que conozca la geometría y el material, nuestros servicios de torneado CNC de precisión pueden presupuestar la pieza directamente, y los factores de coste del torneado CNC establecen las expectativas de precio antes de que envíe un plano.
Preguntas frecuentes
¿Qué es el torneado CNC?
El torneado CNC es un proceso de mecanizado en el que una herramienta de corte controlada por ordenador elimina material de una pieza en rotación para darle forma cilíndrica o de simetría rotacional. Se realiza en un torno CNC o centro de torneado, no en una máquina de accionamiento manual.
¿Es difícil el torneado CNC?
Configurar la trayectoria de la herramienta, el utillaje y las velocidades/avances requiere verdadero conocimiento de mecanizado; esa parte es trabajo cualificado. Sin embargo, una vez validado el programa, la automatización CNC ejecuta el corte de la misma manera cada vez, por lo que producir piezas consistentes en un lote es mucho menos exigente que hacerlo a mano.
¿Es el torneado CNC lo mismo que un torno?
No: el torno es la máquina y el torneado es el proceso que se realiza en ella. Un torno manual requiere que un operario mueva la herramienta de corte a mano; el torneado CNC automatiza esa misma acción de corte mediante un programa informático y ejes accionados por servomotores.
¿Cuáles son las desventajas del torneado CNC?
El torneado se basa en geometrías de revolución, por lo que no es la opción adecuada para piezas con caras planas, taladros fuera de eje o geometrías complejas de varios lados; esas piezas suelen requerir fresado o una configuración de fresado-torneado/5 ejes. Las paredes finas, los taladros profundos y el coste de preparación para una sola pieza son los otros límites habituales que debe prever.
Contacte con nuestro equipo con su plano, material y requisitos de tolerancia para recibir un presupuesto.

ESCRITO POR
Bing gestiona la producción diaria, abarcando la planificación, la coordinación del flujo de trabajo y el control del taller. Tiene una sólida experiencia en procesos de mecanizado, utillaje y resolución práctica de problemas. En su tiempo libre, le gustan la exploración al aire libre y los viajes de aventura.
Artículos relacionados
-
 Servicio de fabricación de cajas de aluminio
-
 Corrosión vs oxidación vs herrumbre: comparación detallada
-
 Guía de la plegadora CNC
-
 Herramientas de fresado: tipos y materiales
-
 Taladrado, mandrinado y escariado: comparación detallada
-
 Ejes de transmisión: guía completa
-
 Tornillos micro a medida: guía completa
-
 La guía completa del recubrimiento DLC (recubrimiento tipo diamante)
-
 Guía del eje de hélice marina

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








