









Fresado frontal 101: proceso, tipos y aplicaciones

ESCRITO POR
Bing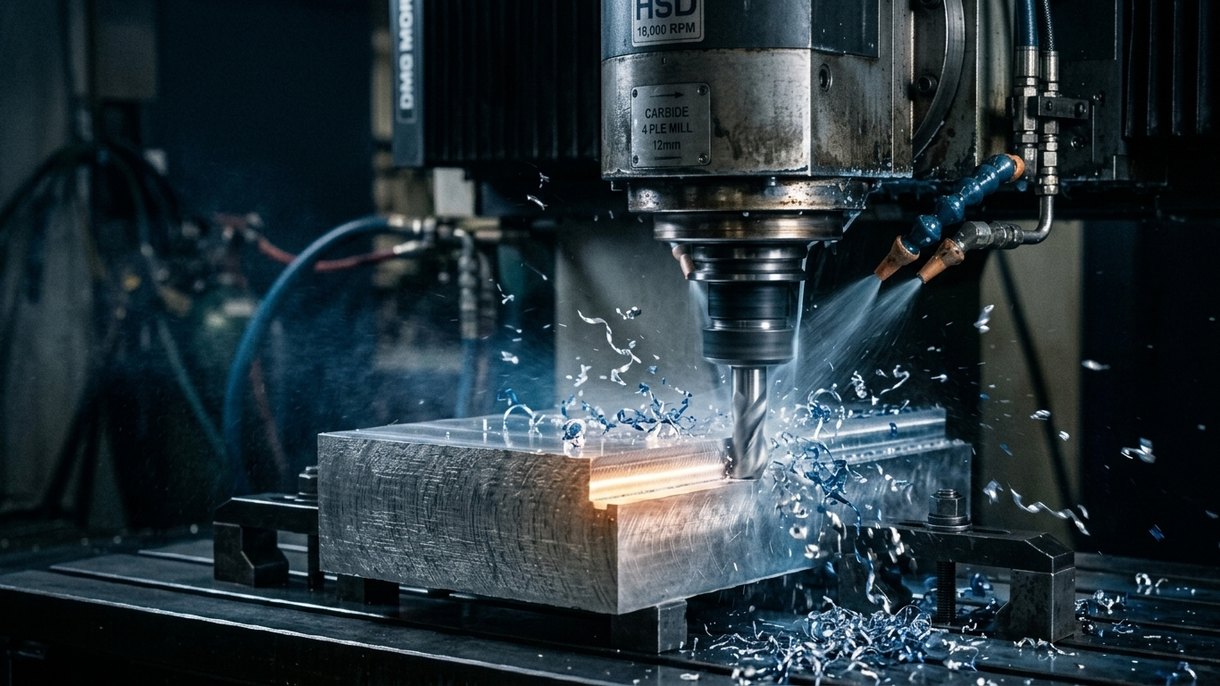
Si se pregunta cómo funciona el fresado frontal, está a punto de llevar a cabo un proyecto de fresado frontal o desea saber más sobre la herramienta utilizada, esta entrada del blog es para usted.
Hemos incluido toda la información esencial que necesita conocer. Siga leyendo.
¿Qué es el fresado frontal?
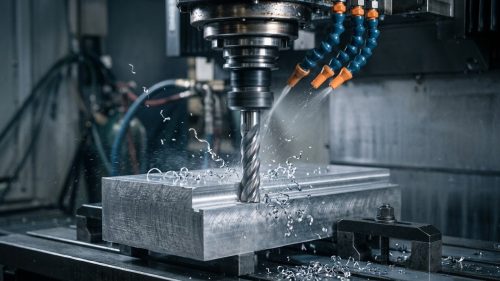
El fresado frontal es una técnica de fabricación que consiste en utilizar una herramienta rotativa multidireccional conocida como fresa frontal para cortar o dar forma al material mecanizado.
Las fresas frontales suelen tener una estructura cilíndrica. Están diseñadas con bordes de corte afilados tanto en el cuerpo como en la punta, lo que permite al equipo cortar material desde varios ejes y direcciones con facilidad.
Algunos de los perfiles de mecanizado en los que he comprobado la utilidad del fresado frontal son contornos, cavidades de moldes, ranuras, perfiles 3D y muchos más
¿Por qué es importante el fresado frontal?
El fresado frontal es esencial en el mecanizado, ya que permite procesar una amplia gama de diseños de piezas, de simples a complejos, con una sola configuración de máquina y herramienta.
Esto es especialmente viable gracias al diseño específico del equipo y a la tecnología CNC que automatiza el proceso y permite una precisión exacta.
Con esta técnica, lo más habitual es que logre una precisión de hasta ±0.05mm. Esto mejora la eficiencia del corte, ya que no se necesitan procedimientos de fresado adicionales.
Además, puedo trabajar con una variedad de materiales, como aleaciones metálicas, plásticos de alto rendimiento y composites, utilizando las fresas frontales más adecuadas para cada material.
Otra ventaja importante es la posibilidad de completar otros procedimientos, como el desbaste y el acabado, con una sola configuración de fresado CNC. Esto me ayuda a eliminar la necesidad de posicionar el material varias veces, lo que mejora la precisión.
¿Cómo funciona el proceso de fresado frontal?
Nuestro equipo de ingeniería realiza las operaciones de fresado frontal siguiendo el proceso paso a paso que se describe a continuación.
Diseño del componente y programación CAM
El primer paso que seguimos es crear un modelo de diseño del componente con software CAD.
Esto se hace con dimensiones y precisión exactas. A continuación, el diseño se carga en un software CAM, donde se determinan las trayectorias de la herramienta de fresado, incluidos los perfiles y contornos.
Una vez completado el proceso de prueba y simulación, las trayectorias de la herramienta se convierten en código G y se transfieren a la máquina CNC, preparándola para el fresado.
Configuración de la herramienta
El siguiente paso es configurar la herramienta. Aquí, la fresa frontal adecuada se coloca firmemente en su portaherramientas y se fija al husillo.
La pieza de trabajo también se asegura con ayuda de una abrazadera o tornillo de banco para eliminar interrupciones o vibraciones. Se presta atención a garantizar una alineación y precisión adecuadas.
Elección de los parámetros de fresado
Aquí seleccionamos los parámetros de mecanizado, incluidos la velocidad de avance, la velocidad del husillo, la profundidad y otros. También se decide el tipo de método de refrigeración. Según el material con el que trabajemos, podemos utilizar refrigerante a base de agua o de aceite.
Proceso de fresado propiamente dicho
Una vez completados los demás pasos, incluida la carga del código G en las máquinas CNC, comienza el proceso de fresado con el husillo girando la fresa frontal para dar forma o realizar cortes precisos.
Procedimiento de acabado e inspección
Por último, el componente se somete a un tratamiento de acabado final. Se completa el desbarbado y se realiza una comprobación de calidad con CMM para garantizar una precisión exacta.
Tipos de fresado frontal según la geometría de la herramienta
A lo largo de los años, con nuestra experiencia en mecanizado, hemos utilizado una amplia gama de fresas frontales. Se clasifican según la geometría de la herramienta, los filos, el material, el ángulo de hélice y otros factores, y se explican a continuación.
Fresas frontales de punta cuadrada
Son las más versátiles y utilizadas. Están diseñadas con extremos de fresado planos que les permiten lograr esquinas de 90 grados en el material. Son adecuadas para crear ranuras, contornos, cavidades, escalones y más, y admiten el mecanizado de una gran variedad de materiales.
Fresas frontales para chaveteros
Están diseñadas especialmente para crear ranuras de chaveta estrechas presentes en estructuras mecánicas. Las fresas para chaveteros son esenciales para producir chaveteros en engranajes, poleas y otros componentes similares. Gracias a su geometría única, son capaces de realizar cortes precisos y finos en acero y en muchos otros materiales.
Fresas de extremo con radio de esquina
Estas fresas de extremo poseen puntas redondeadas en lugar de esquinas afiladas, lo que les ayuda a eliminar el astillado y el desgaste. El diseño único de la herramienta mejora su durabilidad, proporciona resistencia a la fatiga y facilita un mecanizado preciso y constante.
Fresas de extremo para redondear esquinas
Estas fresas de extremo están diseñadas para crear bordes finos y redondeados en materiales o componentes mecanizados. Con ello, el componente queda menos expuesto a agrietarse o dañarse. También se utilizan ampliamente para mecanizar piezas que requieren una resistencia excepcional al esfuerzo y a la carga.
Fresas de extremo esféricas
Estos cortadores presentan puntas circulares o esféricas, lo que les permite crear contornos o piezas curvas de forma cómoda. Ayudan a crear matrices, moldes y otras formas complejas. Gracias a su extremo esférico, proporcionan un acabado uniforme y reducen el desgaste de la herramienta.
Fresas de extremo en V
Las fresas de extremo en V están diseñadas con una punta en forma de V y, por ello, se utilizan en procedimientos de mecanizado como el grabado y el chaflanado. Son adecuadas para materiales como plásticos, madera y ciertos metales, y se emplean en tareas de fresado que implican crear logotipos, rotulaciones y otros elementos artísticos.
Fresas de extremo de cola de pescado
Las fresas de extremo de cola de pescado presentan un borde plano con una curva ascendente única y ligera, que recuerda a la cola de un pez. Con este diseño, la herramienta se mantiene firme y elimina el astillado al fresar una superficie. Como resultado, se obtienen bordes limpios y de gran precisión en el material mecanizado. Son adecuadas para mecanizar piezas de plástico, madera o materiales compuestos que requieren bordes uniformes y precisos.
Fresas de extremo para cola de milano
Las fresas para cola de milano poseen bordes con ángulos que les permiten formar ranuras en cola de milano. Son fundamentales para producir componentes utilizados en dispositivos de sujeción, correderas y otras estructuras mecánicas similares. Gracias a su diseño, garantizan un mecanizado preciso de las ranuras empleadas para bloquear componentes entre sí.
Fresas de extremo toroidales
La fresa de extremo toroidal está diseñada con un fondo nivelado y una pequeña punta circular. Con este diseño, conservan mejor su resistencia que las fresas de extremo cuadradas y resultan especialmente útiles para operaciones de semiterminado.
Fresas de extremo de desbaste
Las fresas de extremo de desbaste son capaces de eliminar grandes porciones de material de una superficie con la mayor rapidez posible. Tienen diseños dentados que mejoran la eficiencia del mecanizado y, por ello, se utilizan cuando la eliminación de material o el corte son más importantes que el acabado superficial. También pueden trabajar materiales extremadamente duros sin deformarse y fresar piezas de gran volumen hasta reducirlas a elementos más pequeños.
Fresas de extremo de acabado
Como su nombre indica, las fresas de extremo de acabado se utilizan en las etapas finales de un proceso de fresado de extremo. Estas herramientas suelen presentar puntas de corte finas y uniformes que producen una mejor calidad superficial en los componentes. En el acabado, la apariencia y la precisión son importantes; esta herramienta es la elección ideal.
Fresas de extremo cónicas
Se trata de fresas especializadas con un cuerpo similar a un cono. La forma cónica de estas fresas está diseñada para ser más estrecha hacia la punta. Con este diseño, mantienen su resistencia durante un largo periodo y pueden utilizarse para fresar cavidades profundas, moldes, contornos y paredes inclinadas, entre otras aplicaciones.
Fresas de extremo con función de taladro
Las fresas con función de taladro permiten realizar varias operaciones con una sola herramienta. Tienen una punta afilada que cumple su función de taladrado. Además, las ranuras helicoidales le permiten realizar operaciones de fresado y ranurado. Así, reduce la necesidad de cambiar herramientas, ya que desempeña dos funciones distintas.
Tipos de fresado de extremo según las ranuras helicoidales
Fresas de extremo de 2 ranuras
Estas poseen dos bordes de fresado y un amplio espacio para virutas. Se utilizan para cortar materiales blandos, como el aluminio, y para fresar materiales de forma rápida y eficiente, evitando obstrucciones.
Fresas de extremo de 3 ranuras
Estas también ofrecen un corte limpio con una durabilidad adicional del borde. Asimismo, son adecuadas para materiales como el aluminio y proporcionan un mejor acabado superficial en comparación con las de 2 ranuras.
Fresas de extremo de 4 ranuras
Estas son adecuadas para materiales más duros, como el acero, ya que tienen un borde más potente y duradero. Proporcionan un acabado superficial más uniforme y suelen utilizarse para piezas que requieren una mayor precisión.
Fresas de extremo de 5 ranuras
Estos tienen 5 ranuras, lo que da como resultado un acabado superficial más uniforme. También son adecuados para materiales más rígidos, tienen una vida útil más larga y permiten un corte axial de gran profundidad.
Multirranura (5 ranuras o más)
Estos tienen más de cinco ranuras, ofrecen el mejor acabado, pero evacuan menos material en cada pasada. También se utilizan para metales duros y piezas que requieren una precisión dimensional excepcional.
Tipos de fresado de extremo según el material de la herramienta
Fresas de extremo de acero rápido (HSS)
Son adecuadas para metales blandos y plásticos, y resultan apropiadas para el mecanizado a baja velocidad. Son bastante económicas y versátiles.
Herramientas de cobalto
Las herramientas de cobalto tienen mayor resistencia que las de HSS y soportan temperaturas más altas. Son ideales para materiales más duros, como el acero inoxidable, y resisten el mecanizado a alta velocidad sin desgastarse.
Fresas de extremo de carburo sólido
Son herramientas más resistentes que mantienen su dureza incluso a 800 grados Celsius. Son adecuadas para el mecanizado a alta velocidad y de materiales difíciles, y ofrecen una precisión excepcional.
Fresas de extremo de carburo de micrograno
Contienen elementos de carburo, que les aportan mayor durabilidad. También son adecuadas para el mecanizado a alta velocidad y para piezas de gran exactitud.
Herramientas de carburo recubierto con PCD (diamante policristalino) y DLC
Son adecuadas para el mecanizado de materiales no metálicos, como el grafito, y tienen una excelente resistencia del filo, lo que las hace apropiadas para procesos de fabricación en grandes lotes.
Tipos de fresado de extremo según el recubrimiento
Nitruro de titanio (TiN)
Ayuda a prolongar la vida útil de las herramientas hasta en un 30 %, lo que las hace adecuadas para metales como el acero y el cobre, además de aumentar la resistencia y reducir la fricción.
Carbonitruro de titanio (TiCN)
Se utilizan para metales más tenaces, como el acero inoxidable. El recubrimiento mejora la resistencia térmica, aumenta la durabilidad y reduce el desgaste.
Recubrimientos de nitruro de aluminio y titanio (AlTiN) y AlTiCrN
Se suelen utilizar en el mecanizado a alta velocidad. También mejoran la resistencia al calor y son adecuados para el fresado de acero duro.
Carbono tipo diamante (DLC)
El DLC proporciona un acabado superficial excepcional que elimina la fricción. Son perfectos para materiales como el aluminio y los plásticos.
Diamante CVD
Los recubrimientos de diamante CVD aportan resistencia adicional y resistencia al desgaste. Son adecuados para cortar materiales abrasivos, como los compuestos y otros materiales difíciles de cortar.
Tipos de fresado de extremo según el ángulo de hélice
Hélice baja (~30°)
Este ángulo de hélice es el más adecuado para materiales duros, como el hierro fundido. Son ideales cuando la resistencia y la estabilidad son prioritarias, pero pueden dar como resultado un acabado más basto.
Hélice media (~40°)
Son versátiles y funcionan bien con una amplia gama de materiales. Ofrecen un mejor acabado superficial y una mayor evacuación de material.
Hélice alta (>45°)
Un ángulo de hélice alto es perfecto para materiales blandos como el aluminio. Proporcionan un corte preciso y rápido, dejando un acabado superficial uniforme.
Hélice variable (p. ej., 35°–42°)
Esto ayuda a eliminar la vibración y la deformación en el fresado a alta velocidad. Proporcionan un mejor acabado y ofrecen una vida útil prolongada.
Fresas de extremo especiales
Desbastadora con radio de esquina Plus
Sirven tanto para desbaste como para acabado. Cortan el material rápidamente con una esquina redondeada, eliminando tensiones y roturas.
Herramientas de gran alcance o de vástago reducido
Tienen un cuerpo largo y más esbelto que permite un corte profundo. Están diseñadas para zonas de difícil acceso y conservan su resistencia y precisión al fresar estas piezas.
Fresas de compresión
Las fresas de compresión son ideales para cortar compuestos, madera y otros materiales. Garantizan que las puntas superior e inferior permanezcan lisas durante el fresado.
Fresas para ranura en T y Woodruff
Se utilizan para crear formas especiales en las piezas. Adecuadas para ranuras en T, ranuras y chaveteros en estructuras que requieren una precisión exacta.
Fresas de extremo modulares de "cuchilla intercambiable"
Estas fresas de extremo permiten sustituir fácilmente las cuchillas de corte, lo que mejora la eficiencia del trabajo y reduce los costos. Cuando una cuchilla de corte se desgasta, se sustituye rápidamente, lo que permite un mecanizado veloz.
Fresas de extremo sólidas frente a indexables
Las fresas de vástago macizo son adecuadas para el mecanizado de componentes pequeños y medianos. Suelen ser rígidas y resistentes, lo que permite realizar fresados precisos con un acabado superficial de calidad. Las fresas de vástago macizo no tienen plaquitas intercambiables, por lo que cuando se desgastan hay que cambiar o afilar la herramienta completa.
Las fresas de plaquitas intercambiables son adecuadas para operaciones de mecanizado pesado y normalmente incorporan una plaquita de carburo reemplazable, lo que mejora la eficiencia del mecanizado a medida que la plaquita se desgasta. Son apropiadas para operaciones de desbaste más que de acabado.
Cómo elegir la fresa adecuada para su proyecto
Para obtener resultados óptimos, es esencial seleccionar la fresa adecuada para su proyecto. En primer lugar, considero los materiales con los que trabajo; los materiales blandos, como el aluminio, requieren menos filos y herramientas de hélice alta. Para materiales rígidos, el carburo y las herramientas con 5 filos o más serán adecuados.
También compruebo el tipo de operaciones a realizar, ya sea desbaste o acabado. Mientras que la herramienta de desbaste corta el material con rapidez, la de acabado se centra en la calidad superficial. Por ello, equilibro la geometría de la herramienta, el material y el recubrimiento en función de la operación.
Factores a considerar al elegir una fresa
Material de la pieza
Teniendo en cuenta la dureza del material, los materiales blandos como el aluminio y los plásticos blandos funcionan bien con menos filos y HSS. Materiales como el acero son ideales con carburo y 4 filos o más.
Geometría de la herramienta
El perfil del componente determina sin duda la geometría de herramienta que se debe elegir. Las fresas de punta plana se utilizan para ranuras planas y cavidades, y las fresas de punta esférica para superficies curvas, moldes y matrices.
Operación de fresado
Otro factor es si la operación de fresado se centra más en el desbaste o en el acabado. Las tareas de desbaste requieren una fresa con geometría de desbaste y viceversa.
Tipo de recubrimiento
Recubrimientos como TiCN y TiN, entre otros, ayudan a proteger contra el calor y prolongan la vida útil de la herramienta. No obstante, en este caso también es fundamental tener en cuenta el material de la pieza.
Ventajas del fresado de punta
Versatilidad
El fresado de punta permite realizar varias operaciones de mecanizado, como ranurado, desbaste y contorneado, con una sola configuración. Con ello se mejora la eficiencia y se reduce el tiempo de producción.
Alta precisión
Este proceso de mecanizado puede alcanzar una tolerancia de hasta ±0.005 mm, incluso en formas intrincadas y complejas. Con el procedimiento CNC, la precisión es aún mayor.
Acabado superficial de calidad
Con los parámetros y la configuración de herramienta adecuados, el fresado de punta proporciona un acabado superficial liso que no requiere procesamiento adicional. Con fresas de acabado y la herramienta de filos correcta, se pueden obtener superficies lisas y pulidas.
Diseños 3D complejos
Las fresas permiten crear diversos diseños 3D que no se pueden lograr con cortadores tradicionales o estándar. Con este procedimiento se pueden fresar sin problemas moldes, ranuras, matrices y otras formas intrincadas.
Variedad de opciones de herramienta
Existen varios tipos de fresas. Gracias a ello, los ingenieros pueden seleccionar fácilmente la que mejor se adapte a un proyecto o utilizar tantas como sea posible. Esto, a su vez, mejora la eficiencia de producción.
Desventajas del fresado de punta
Coste elevado de las herramientas
Invertir en fresas de buena calidad puede resultar caro. Aunque pueden tener una larga vida útil, su mantenimiento también puede incrementar el coste.
Desgaste de la herramienta
Cuando se utilizan de forma constante en el mecanizado de materiales duros, pueden desgastarse. Esto, a su vez, afecta al acabado superficial y a la precisión del componente conformado.
Complejidad de la configuración
Colocar el material en su sitio, determinar los parámetros de corte y utilizar utillajes requiere de expertos para garantizar un mecanizado preciso. Una configuración incorrecta puede provocar vibraciones y afectar a la precisión dimensional.
Fresado de punta frente a otros métodos de fresado
Fresado de punta frente a fresado frontal
La principal diferencia entre el fresado de punta y el fresado frontal es que el fresado de punta permite cortar a través de sus bordes y lados desde múltiples direcciones y, por tanto, es adecuado para ranuras profundas y piezas 3D complejas. El fresado frontal, en cambio, utiliza únicamente el borde de la herramienta de corte para fresar, lo que permite cortar rápidamente superficies planas.
Otra característica que distingue el fresado frontal del fresado de punta es que el fresado frontal ofrece mejor calidad superficial, mientras que este último se centra en diseños geométricos intrincados.
Fresado frontal frente a taladrado
Mientras que el taladrado se utiliza principalmente para formar orificios redondos en las piezas con la ayuda de una broca, el fresado frontal puede cortar en múltiples direcciones, tanto vertical como horizontalmente, y también puede crear orificios exactos.
Fresado frontal frente a fresado tradicional
El fresado tradicional básicamente corta superficies planas y lisas, mientras que el fresado frontal puede trabajar en formas complejas y cortar desde diferentes direcciones. El fresado frontal también logra una precisión exacta y una calidad superficial superior en comparación con el fresado convencional.
Fresado frontal frente a fresado de planear
Si bien la fresa de planear se utiliza en el mecanizado de superficies grandes y planas del material, tiene un cortador más ancho y se emplea principalmente para trabajos de desbaste. En cambio, el fresado frontal se centra en diseños precisos y complejos, utilizando un cortador estrecho que mecaniza contornos y esquinas.
Aplicaciones del fresado frontal
Industria aeroespacial: El fresado frontal se utiliza para crear componentes de precisión críticos, como álabes de turbina, soportes y costillas de ala.
Industria automotriz: Valioso en la creación de bloques de motor y piezas de engranajes, que requieren una fiabilidad constante.
Sector médico: Se utiliza en la fabricación de componentes protésicos, equipos quirúrgicos, implantes, etc., que deben cumplir con una exactitud dimensional precisa.
Electrónica: Esencial en la producción de disipadores de calor, carcasas y piezas que requieren una resistencia excepcional al calor.
Sector naval: Se utiliza en la fabricación de hélices y carcasas que deben funcionar bien en condiciones ambientales severas.
DEK: su mejor socio para proyectos de fresado
DEK es su socio de confianza para todos los proyectos de fresado frontal y relacionados. Contamos con instalaciones de tecnología avanzada, incluidas máquinas y herramientas CNC, una amplia gama de materiales y un equipo experto de ingenieros, lo que nos permite entregar de forma rápida y eficaz en todo el mundo. Contáctenos ahora para comenzar.
Conclusión
Esta guía completa proporciona toda la información que necesita saber sobre el fresado frontal, desde sus diversos tipos hasta cómo funciona y más, lo que estoy seguro le resultará útil para llevar a cabo un proyecto de fresado exitoso.
Preguntas frecuentes
¿Se puede taladrar con una fresa frontal?
Sí, podemos taladrar con una fresa frontal. Sin embargo, no son adecuadas para orificios muy profundos, como los que puede alcanzar una broca.
Fresado lateral frente a fresado frontal, ¿cuáles son las diferencias?
El fresado lateral corta el material principalmente por sus lados para crear una superficie lisa, vertical y plana, mientras que el fresado frontal elimina material en múltiples direcciones, tanto vertical como horizontalmente, con su punta y sus lados, para formar curvas y formas complejas.
¿Qué fresas frontales son las mejores para el acero inoxidable?
Las fresas frontales con 4 filos o más, fabricadas de carburo sólido y con recubrimiento TiCN o AlTiN son las mejores para el acero inoxidable debido a su mayor resistencia y capacidad para soportar el calor.

ESCRITO POR
Bing gestiona la producción diaria, abarcando la programación, la coordinación del flujo de trabajo y el control del taller. Tiene una sólida experiencia en procesos de mecanizado, utillaje y resolución práctica de problemas. En su tiempo libre, le gustan la exploración al aire libre y los viajes de aventura.
Artículos relacionados
-
 Guía completa del sistema de canales calientes
-
 Anodizado de latón: guía completa
-
 Nitruración vs. carbonitruración: ¿cuál es mejor?
-
 Torneado CNC: guía básica del proceso
-
 Guía de ejes estriados
-
 Chaflán vs bisel: comprendiendo sus diferencias
-
 Invar vs Kovar: diferencias y aplicaciones
-
 Ángulo de hélice vs ángulo de avance: guía comparativa
-
 Guía del calibre micrométrico de tornillo: una herramienta de inspección de alta precisión

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








