









Retificação interna (retificação de diâmetros interiores): tudo o que precisa de saber

ESCRITO POR
Bing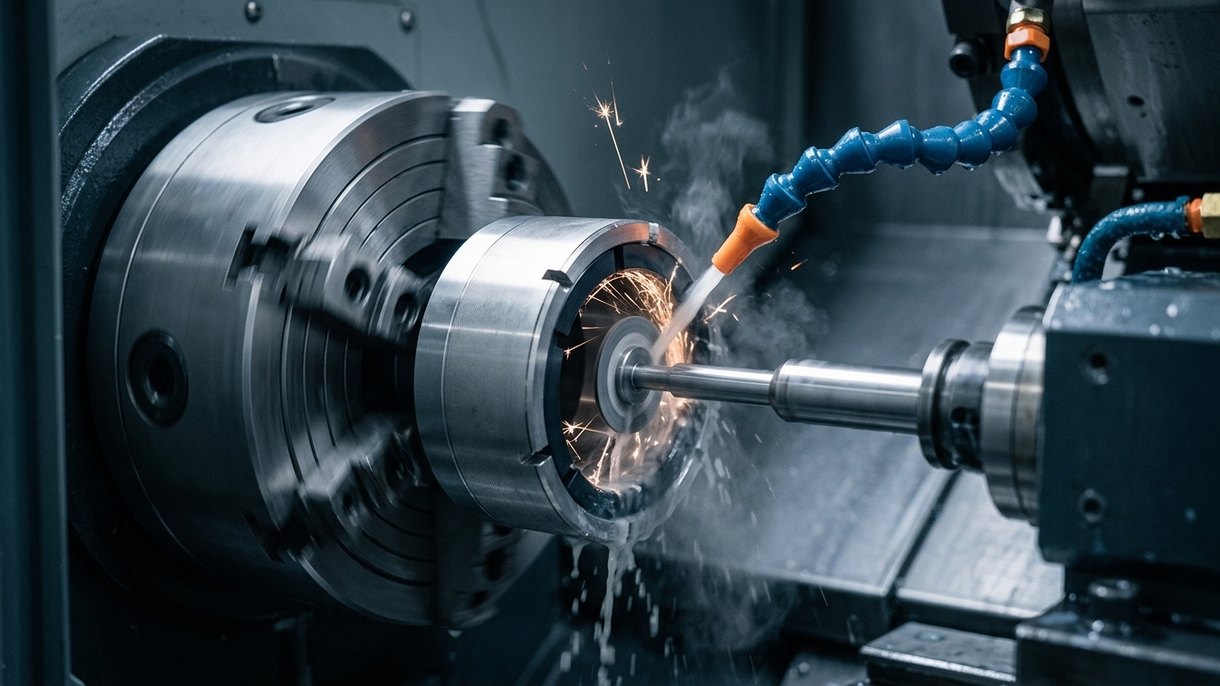
Retificação interna (retificação de diâmetros interiores): tudo o que precisa de saber
A indústria de ferramentas e usinagem utiliza uma vasta gama de processos para fabricar componentes. Estes componentes são aplicáveis em diversas indústrias e são fabricados com materiais versáteis.
A retificação interna é também um tipo de processo de usinagem no qual o diâmetro interior de um componente cilíndrico é maquinado e acabado.
Se quiser conhecer as vantagens, as desvantagens e as aplicações deste processo, leia abaixo.
O que é a retificação interna?
O processo de retificação interna envolve um rebolo, que ajuda a retificar a parte interior dos componentes. A rotação do rebolo adequa-se ao acabamento e à conformação do componente pelo interior.
Como funciona a retificação interna?
A retificação de diâmetros interiores é um processo que funciona em diferentes etapas, que são as seguintes:
- A primeira etapa é a de preparação, na qual a peça é colocada na máquina, quer montada no mandril, quer fixada entre pontas. O rebolo, que retifica a parte interior, é fixado num fuso.
- O rebolo é então inserido na parte interior da peça e o fuso move-se a alta velocidade.
- O processo de retificação começa com o rebolo e a peça. À medida que o rebolo roda, remove material da parte interior dos componentes.
- Durante o processo de retificação, é também aplicado refrigerante para garantir que a peça não é danificada.
- A máquina controla a velocidade, a profundidade e a taxa de avanço do processo de corte, garantindo tolerâncias apertadas.
- Uma vez atingidas as dimensões e o acabamento desejados, o componente é inspecionado minuciosamente quanto à precisão.
Vantagens da retificação interna
O processo de retificação interna é escolhido por diferentes indústrias devido aos benefícios que oferece; alguns destes benefícios são os seguintes:
Elevada precisão
O processo de retificação interna ajuda a alcançar tolerâncias apertadas, e os componentes que exigem tais tolerâncias podem ser facilmente fabricados com ele.
Ajuda a alcançar dimensões precisas e consistentes para componentes como rolamentos e casquilhos.
Acabamento superficial melhorado
O processo de retificação interna é também um processo de acabamento e deixa nos componentes uma superfície refinada e lisa.
Por isso, é escolhido para pistões e cilindros hidráulicos, uma vez que o acabamento liso garante resistência ao desgaste.
Versatilidade
A retificação interna é realizada em diversos materiais, compostos por metais e também por não metais.
Além disso, o processo é adequado a todas as dimensões de formas cilíndricas e cónicas, podendo responder a diferentes requisitos de aplicação.
Melhora o desempenho dos componentes
A retificação de diâmetros interiores ajuda a retificar as superfícies internas, para que os componentes ofereçam um melhor ajuste entre si e uma vida útil mais longa.
Além disso, devido à superfície interna acabada, o atrito é reduzido nas peças móveis.
Compatível com componentes complexos
A retificação interna é compatível com componentes de formas complexas. Pode proporcionar características detalhadas, ranhuras e até contornos na parte interior do componente.
Desvantagens da retificação interna
A retificação interna é um processo muito versátil, mas tem algumas desvantagens, que são as seguintes:
Elevado investimento inicial
A retificação interna requer máquinas especiais, que são dispendiosas. Quando escolhida para produção de pequena escala, não se revela vantajosa.
Além disso, a máquina só pode ser operada por trabalhadores qualificados, o que também acresce ao custo.
Taxa de remoção lenta
A taxa de remoção com o processo de retificação interna é muito baixa. Por isso, quando é necessário remover uma grande quantidade de material, o processo revela-se menos eficiente.
Limitação de dimensões
O processo de retificação só consegue retificar componentes de dimensões limitadas. Não consegue retificar componentes muito pequenos nem muito grandes, devido à falta de equipamento e de capacidade de ferramentas.
Manutenção do rebolo
Os rebolos desgastam-se ao longo do tempo, pelo que é muito importante mantê-los em bom estado.
Quando os rebolos não são mantidos, a qualidade e a precisão dos componentes podem ser comprometidas.
Geração de calor
É muito importante controlar este calor com a ajuda de fluidos de refrigeração, pois pode danificar a integridade superficial, especialmente quando os materiais dos componentes são delicados.
Materiais para retificação interna
A retificação interna é realizada em diferentes componentes fabricados com materiais versáteis, que são os seguintes:
Aço temperado
O aço temperado é composto por diferentes tipos de aço, incluindo aço-liga e aço-ferramenta. Estes materiais são conhecidos pela sua resistência e dureza.
Indústrias como a automóvel e a aeroespacial exigem componentes fabricados com estes materiais. O aço temperado é submetido a tratamento térmico e depois a retificação interna para obter componentes com tolerâncias apertadas.
Ferro fundido
O ferro fundido é também muito comum; é um material escolhido pelas empresas de fabrico para retificação interna.
Apresenta resistência ao desgaste e à deformação e é utilizado em componentes de máquinas, componentes hidráulicos e blocos de motor.
É difícil de maquinar com outros processos, mas a retificação interna oferece a precisão necessária.
Metal duro
O metal duro é utilizado no fabrico de ferramentas de corte. É muito duro e contribui para a precisão da maquinagem.
A retificação interna utiliza rebolos abrasivos e, por isso, consegue lidar com a tenacidade do metal duro na sua conformação.
Aplicações da retificação interna e indústrias servidas
Os componentes fabricados através do processo de retificação interna são utilizados em diversas indústrias, e alguns destes componentes são os seguintes:
Rolamentos
A retificação interna ajuda a produzir rolamentos; os diâmetros internos dos rolamentos são maquinados com precisão e recebem um acabamento muito suave.
Ajuda a reduzir o atrito e garante a eficiência da rotação. Os rolamentos destinam-se a cumprir tolerâncias precisas e são utilizados em aplicações como turbinas, motores de veículos e máquinas.
Ferramentas e moldes
A retificação interna ajuda no fabrico de moldes, matrizes e ferramentas de corte que exigem elevada qualidade superficial e tolerâncias apertadas.
As ferramentas de metal duro passam por retificação interna para que o furo interior seja acabado adequadamente, permitindo o fabrico preciso de componentes.
Indústrias como a eletrónica, o fabrico e a ferramentaria utilizam estes moldes e matrizes.
Engrenagens
As engrenagens têm furos internos precisos, que são essenciais para uma transmissão de potência suave nas caixas de velocidades. A retificação ajuda a acabar a parte interior dos cubos das engrenagens e garante um desempenho de rotação adequado.
Estas engrenagens e caixas de velocidades são utilizadas em aplicações aeroespaciais, automóveis e outras máquinas após a retificação interna.
Alternativas à retificação interna
A retificação interna tem a sua importância, mas existem outros métodos que podem ser escolhidos como alternativa a este processo de retificação. Estes métodos são os seguintes:
Retificação externa
A retificação externa, também conhecida como retificação OD, retifica a superfície externa dos componentes cilíndricos. Foca-se nos diâmetros exteriores e é utilizada em diferentes aplicações que exigem uma superfície exterior lisa e acabada.
As aplicações onde é mais utilizada são fusos, eixos e veios. O processo é também amplamente utilizado noutros componentes da indústria automóvel, como peças de motor, pois exigem dimensões precisas.
Retificação plana
A retificação plana também remove material da peça de trabalho. No entanto, é sobretudo escolhida para acabar superfícies planas.
A retificação plana também oferece exatidão dimensional e precisão. É escolhida para componentes como placas, mesas e moldes.
As indústrias que utilizam a retificação plana nos seus componentes são a aeroespacial, a automóvel e a fabricação de ferramentas.
Retificação sem centros
A retificação sem centros é um processo que retifica a superfície externa dos componentes sem qualquer fixação ou bucha. A peça de trabalho é fixada entre os dois rebolos, e estes rebolos rodam para a retificar.
Os dois rebolos utilizados neste processo são o rebolo regulador e o rebolo de retificação. É sobretudo escolhido para fabricar componentes cilíndricos em grande volume.
Considerações finais
A retificação interna é um método de fabrico muito utilizado. Além de produzir e dar forma aos componentes, também contribui para o processo de acabamento.
Por isso, a maioria dos componentes fabricados já apresenta superfícies lisas, o que elimina a necessidade de acabamento secundário. O guia acima é uma visão completa do processo e das suas aplicações.
Escolha a DEK para serviços de retificação interna
Se também procura serviços de retificação interna que ofereçam elevada precisão, acabamento superficial liso e preços acessíveis, contacte a DEK.
Contamos com uma equipa experiente de profissionais e equipamento automatizado altamente avançado para o servir.
Por isso, entre em contacto connosco e especifique os seus requisitos personalizados para os componentes de retificação interna.

ESCRITO POR
O Bing gere a produção diária, incluindo o planeamento, a coordenação do fluxo de trabalho e o controlo do chão de fábrica. Tem forte experiência em processos de usinagem, ferramentas e resolução prática de problemas. Nos tempos livres, gosta de exploração ao ar livre e de viagens de aventura.
Artigos relacionados
-
 Diferentes tipos de máquinas CNC: guia detalhado
-
 7075 Alumínio: Tudo o que Deve Saber
-
 Aço: tudo o que deve saber
-
 Tudo o que precisa de saber sobre o aço ferramenta H13
-
 3 tipos de ferramentas de ranhurar: um guia útil
-
 Densidade do Ouro: Um Guia Detalhado
-
 Fresamento de texto: o que precisa de saber
-
 16 Tipos de Parafusos e as Suas Utilizações
-
 O que é uma máquina de corte por fio?

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








