









Стоимость обработки на станках с ЧПУ: полное руководство по ценам (2026)
АВТОР
Dany
Стоимость обработки на станках с ЧПУ складывается из семи взаимосвязанных переменных: материала, сложности детали, объёма заказа, допуска, отделки, времени наладки и станка или процесса, которым изготавливается деталь. Ставки цеха, стоимость за деталь и каждая из этих семи переменных вместе формируют итоговую цену в любом коммерческом предложении. Речь идёт о стоимости услуги изготовления детали в цехе, а не о покупке станка с ЧПУ, который для производственного фрезерного или токарного станка стоит от $80 000 до $500 000+ и является совершенно отдельным вопросом бюджета.
Стоимость обработки на станках с ЧПУ: краткий обзор
Вот сколько на самом деле стоит обработка на станках с ЧПУ на текущем рынке — на основе публично публикуемых ставок цехов и цен за деталь по отрасли.
| Показатель стоимости | Типичный рыночный диапазон |
|---|---|
| Ставка цеха (в час) | $50 – $150+ |
| Плата за наладку / программирование | $50 – $1 000+ |
| Стоимость прототипа (за деталь) | $50 – $500+ |
| Стоимость серийного производства (за деталь, при объёме) | $5 – $100+ |
Это диапазоны по отрасли в целом, а не ставка DEK; фактическая цена всегда зависит от вашего конкретного чертежа, материала и количества.
7 факторов, определяющих стоимость обработки на станках с ЧПУ
Любое предложение на обработку с ЧПУ, независимо от цеха или региона, сводится к той или иной комбинации этих семи переменных.
1. Тип материала
Стоимость сырья за килограмм сильно различается между металлами и пластиками, а обрабатываемость (то, как быстро режется материал и как быстро изнашивает инструмент) ещё больше увеличивает этот разрыв. Обработка алюминия на станках с ЧПУ находится в нижней части диапазона, поскольку заготовки из 6061 и 6063 дешёвы и режутся быстро. Нержавеющая сталь и титан стоят дороже за килограмм и режутся медленнее, добавляя машинное время к стоимости материала. Латунь и PEEK занимают промежуточное положение: латунь по цене ближе к алюминию, а PEEK значительно дороже большинства обычных пластиков.
2. Сложность детали и число осей
Деталь, обработанная за одну наладку на 3-осевом станке, почти всегда дешевле той, для которой требуется переустановка или многоосевой станок, чтобы обработать все элементы за один проход. Базовая 3-осевая работа выполняется на самом простом оборудовании с наименьшей почасовой ставкой; добавление поворотной оси для элементов на нескольких гранях немного повышает ставку. 5-осевая обработка имеет самую высокую почасовую ставку в группе, но может снизить общую стоимость сложной геометрии за счёт исключения ручных переустановок и дополнительных наладок.
3. Объём заказа / размер партии
Стоимость наладки и программирования фиксирована на заказ, а не на деталь, поэтому она распределяется на то количество деталей, которое отгружается. Мелкосерийное производство распределяет эту стоимость наладки всего на несколько деталей, из-за чего цена за единицу остаётся высокой. Серийные партии в сотни или тысячи штук распределяют ту же фиксированную стоимость на гораздо большее число единиц, резко снижая цену за деталь.
4. Требования к допускам и точности
Более жёсткие допуски снижают скорость подачи, увеличивают время контроля и иногда требуют дополнительной операции — всё это повышает стоимость. Стандартный допуск обработки на станках с ЧПУ составляет ±0.005 дюйма (±0.13 мм), если в чертеже не указано что-то более жёсткое, и цех обеспечивает его по умолчанию без дополнительной платы. Указание полосы прецизионного допуска ±0.025 мм на элементе добавляет машинное время на более медленные проходы и более частые межоперационные проверки. Более жёсткие допуски обычно требуют шлифования как дополнительной операции, которое выдерживает точность до ±0.005 mm. Назначение жёстких допусков только для элементов, действительно критичных для посадки (посадки вал-отверстие, соосные отверстия, сопрягаемые поверхности), сохраняет остальную часть детали в стандартном допуске и позволяет контролировать стоимость.
5. Финишная обработка поверхности и постобработка
Анодирование, гальваническое покрытие и порошковая окраска добавляют отдельный этап обработки, время на транспортировку и зачастую минимальную плату за партию, поэтому реальная стоимость отделки — это дополнительная логистика по перемещению деталей на линию отделки и обратно, а не только сам процесс. Анодирование обычно предполагает минимальную плату за партию в диапазоне $75–$150 независимо от количества деталей, поэтому партия из 50 штук поглощает эту фиксированную плату гораздо эффективнее, чем партия из 5. Финишная обработка поверхности варьируется от простой дробеструйной обработки до твёрдого анодирования, и каждый вариант несёт свою дополнительную стоимость сверх обработанной детали без отделки.
6. Время на наладку и программирование
Каждый новый заказ требует программирования траекторий инструмента, подготовки нужной оснастки и отработки первой детали — работы, одинаковой и для одного изделия, и для сотни. Единичные прототипы берут на себя полную стоимость наладки; повторные заказы на ту же конструкцию часто почти её избегают, поскольку программа и приспособления уже существуют. Именно поэтому повторный заказ неизменной детали почти всегда дешевле за единицу, чем первый запуск.
7. Тип станка/процесса (фрезерование, токарная обработка, швейцарская токарная обработка или электроэрозия)
Фрезерование подходит для призматических деталей с карманами и плоскими элементами и обычно обеспечивает самую экономичную ставку за час для коробчатой геометрии. Токарная обработка и токарная обработка швейцарского типа обрабатывают круглые, валы-подобные детали гораздо эффективнее фрезерования, часто при более низкой стоимости за деталь для цилиндрической геометрии. Проволочная и прошивная электроэрозия прорезают геометрию, недоступную никакому вращающемуся инструменту (закалённые материалы, острые внутренние углы), при более медленной скорости съёма материала, что поднимает ставку за час выше фрезерования или токарной обработки; Услуги электроэрозионной обработки — там, где этот компромисс оправдан.
Стоимость обработки на станках с ЧПУ за час: что на самом деле включено
Ставки цехов обычно находятся в диапазоне от 50 до 150+ долларов в час, и этот диапазон существует по реальным причинам, а не из-за произвольной наценки. Ставка покрывает амортизацию станка (производственный 5-осевой фрезер стоит гораздо дороже базового 3-осевого и должен окупаться), оплату труда станочника и программиста, износ инструмента (режущий инструмент тупится быстрее на твёрдых материалах и регулярно заменяется) и накладные расходы цеха — обслуживание, СОЖ и содержание помещений. Простой заказ на 3-осевом станке по алюминию находится в нижней части этого диапазона; заказ на 5-осевом станке по нержавеющей стали или титану, требующий специализированной оснастки и более дорогого станка, — в верхней.
Не существует универсальной формулы, которая переводит «часы» в «вашу цену» без знания конкретной детали; время цикла зависит от геометрии, и две детали, похожие на бумаге, могут требовать совершенно разного машинного времени. Надёжный способ получить реальную цифру — отправить чертёж или файл CAD в цех через услуги обработки на станках с ЧПУ и запросить расчёт, а не вычислять его обратным счётом только из почасовой ставки.
Стоимость прототипа против стоимости серийного производства
Стоимость за деталь резко снижается с ростом объёма заказа, поскольку стоимость наладки фиксирована на заказ: прототипная партия из одной-нескольких деталей платит эту сумму один раз, разделив её почти на ничего. Серийная партия из сотен или тысяч распределяет ту же сумму настолько тонко, что она почти не отражается в цене за единицу. Рыночные данные относят прототипные детали к диапазону 50–500+ долларов, а серийные — к 5–100+ долларов за единицу, причём разрыв объясняется почти полностью объёмом, а не какими-либо изменениями самой детали.
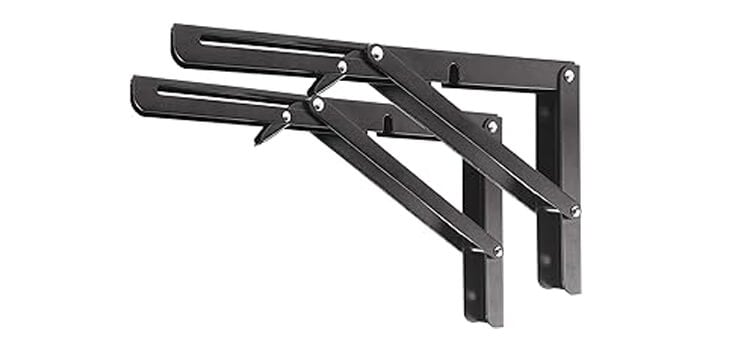
Возьмём простой алюминиевый кронштейн, требующий 45 минут машинного времени и 150 долларов за наладку/программирование. При ставке цеха 75 долларов в час одна единица стоит полные 150 долларов за наладку плюс около 56 долларов за машинное время — примерно 206 долларов за один прототип. Закажите 100 таких же кронштейнов, и те же 150 долларов за наладку разделятся до 1,50 доллара за деталь, а 56 долларов машинного времени за деталь останутся прежними, поскольку каждая единица по-прежнему требует 45 минут обработки, — итог около 57–58 долларов за единицу, падение более чем на 70% исключительно за счёт распределения фиксированной стоимости наладки на большее число деталей.
Точёный алюминиевый вал с временем цикла 20 минут следует той же математике от другой отправной точки: при той же ставке цеха 75 долларов в час одна прототипная единица часто обходится около 75–95 долларов с учётом наладки, тогда как та же деталь в серийной партии из 500 штук обычно стоит ближе к 18–25 долларам за штуку, как только стоимость наладки распределяется тонко.
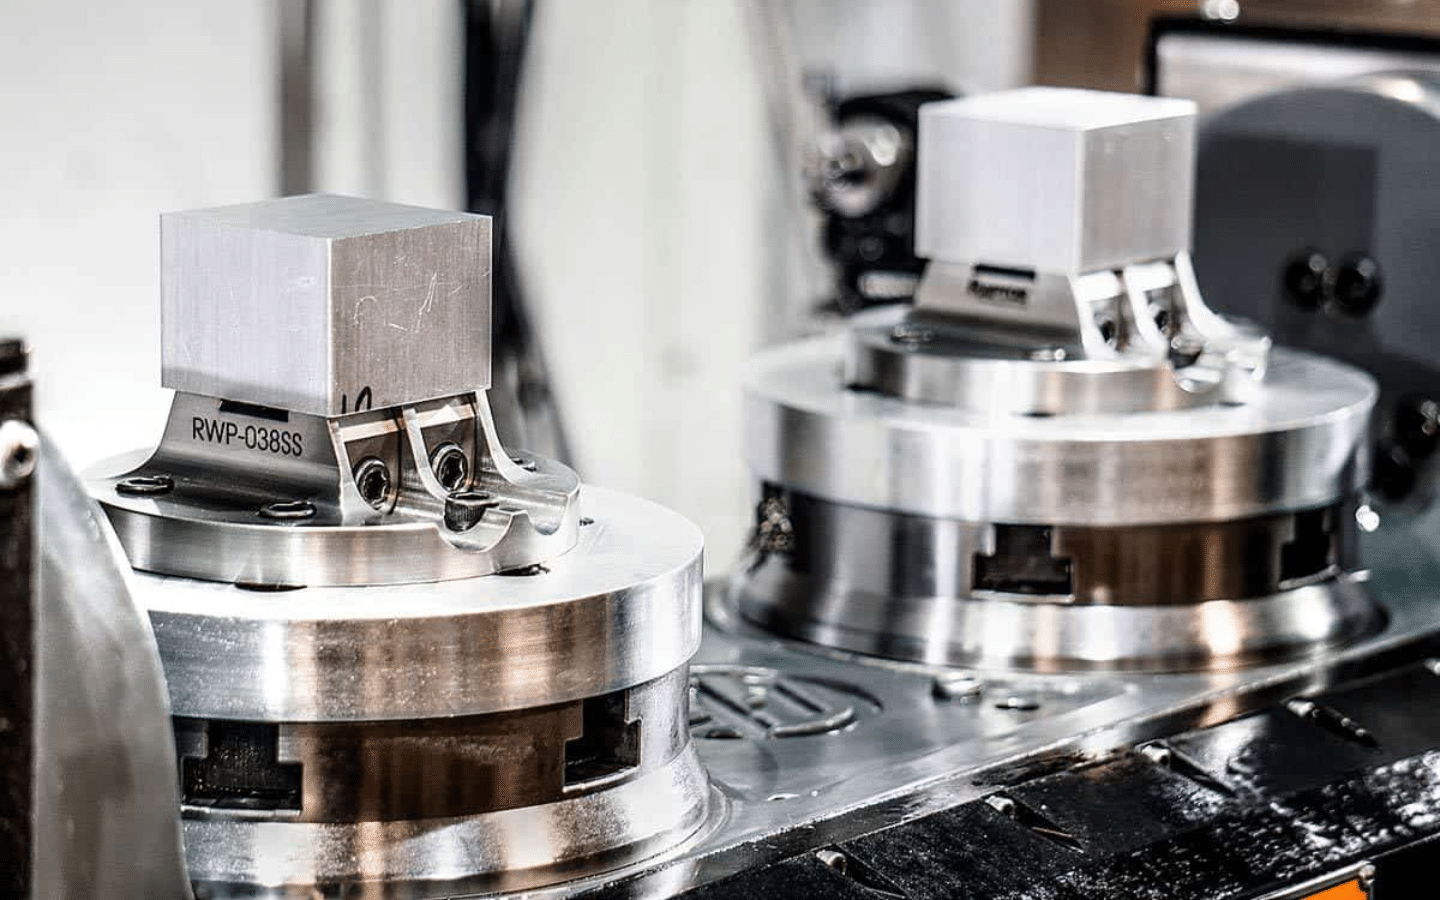
Количество, материал и отделка наиболее тесно взаимодействуют при малых объёмах: сколько стоит быстрое прототипирование разбирает, как цена одного прототипа распределяется между наладкой, материалом и отделкой, прежде чем объём что-либо разбавит. DEK работает без минимальной партии и с 3-дневным сроком изготовления прототипа, поэтому проверка одной детали перед запуском серийной партии не требует предварительного достижения порога объёма.
Различия в стоимости фрезерования, токарной обработки и 5-осевой обработки
Фрезерование, токарная обработка и 5-осевая обработка оцениваются по-разному, поскольку каждая решает свою геометрическую задачу.
Стоимость фрезерования растёт с числом установов и смен инструмента, которые требуют карманы, отверстия и плоскости детали; стоимость фрезерования с ЧПУ подробнее раскрывает этот расчёт по материалам.
Стоимость токарной обработки определяется прежде всего использованием пруткового материала и временем шпинделя, а не сложностью наладки, поскольку вращение заготовки относительно неподвижного инструмента эффективно подходит для круглой, вал-подобной геометрии; Стоимость токарной обработки с ЧПУ подробно раскрывает эту модель ценообразования.
Стоимость 5-осевой обработки имеет самую высокую ставку в час из трёх, но часто даёт самую низкую итоговую стоимость на сложных деталях с множеством обрабатываемых сторон, поскольку одновременное движение по пяти осям устраняет переустановки, которые иначе многократно увеличили бы затраты на наладку; расчёт цен на 5-осевую обработку на станках с ЧПУ количественно оценивает этот компромисс.
| Процесс | Основной фактор затрат |
|---|---|
| Фрезерование (3/4/5-осевое) | Сложность наладки + время обработки на элемент |
| Токарная обработка / токарная обработка швейцарского типа | Использование пруткового материала, время работы шпинделя, длина детали |
| Одновременная 5-осевая обработка | Сложность программирования, ставка в час за станок |
Валы и подобные точеные детали, фрезерованные кронштейны с обработкой с нескольких сторон и геометрии, которые имеют смысл только на 5-осевом станке, — каждый из этих случаев несёт дополнительные механизмы затрат (отходы прутка при токарной обработке, количество смен инструмента при фрезеровании, время программирования при 5-осевой обработке), которые ещё больше отдаляют итог от типовой оценки. Мелкосерийные детали токарной обработки швейцарского типа подчиняются совершенно иной логике затрат: использование длины прутка и частота смены инструмента влияют Стоимость токарной обработки швейцарского типа сильнее, чем одни только затраты на наладку.
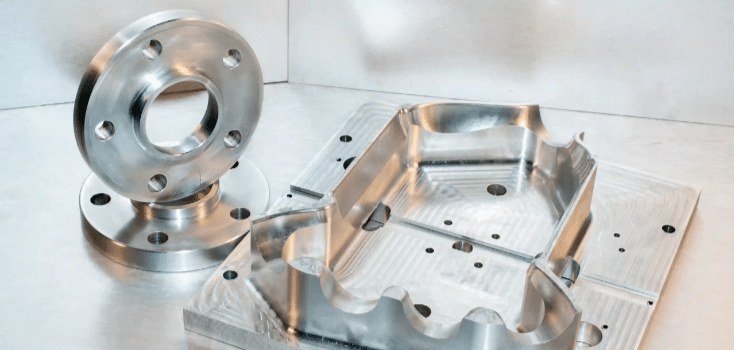
Стоимость обработки металла на станках с ЧПУ по материалам
Выбор материала задаёт базовый уровень затрат ещё до того, как в расчёт вступают сложность, допуски или объём.
| Материал | Относительная стоимость к алюминию | Почему |
|---|---|---|
| Алюминий (6061, 6063, 5052) | 1x (базовый уровень) | Высокая обрабатываемость, широко доступен на складе, высокие скорости резания |
| Латунь / бронза | 1,2 – 2x | Умеренная стоимость сырья, при этом по-прежнему быстро обрабатывается |
| Нержавеющая сталь (304, 316, 17-4PH) | 1,5 – 3x | Более низкие скорости резания, более быстрый износ инструмента, чем у алюминия |
| Титан (Ti-6Al-4V) | 3 – 8x | Низкая обрабатываемость, специальный инструмент, низкие подачи |
| Инженерные пластики (PEEK, PTFE, нейлон) | 0,5 – 3x | Широкий диапазон: обычные пластики дешевы, PEEK и PTFE стоят за килограмм дороже алюминия |
Сырьё из стали и нержавеющей стали часто стоит за килограмм меньше, чем алюминиевая заготовка (пруток из углеродистой стали может стоить менее $1 за килограмм против $3–$8 для алюминиевых сплавов), но более низкие скорости резания и более быстрый износ инструмента на нержавеющей стали поднимают итоговую стоимость обработки одной детали примерно до 1,5–3x от алюминия, хотя сам сырьевой материал дешевле.
Надбавка за титан — самый широкий разрыв в этой таблице: стоимость титана складывается из доступности марки сплава, быстрого износа инструмента при рекомендуемых скоростях резания и времени цикла, в несколько раз превышающего алюминий для той же геометрии.
Как снизить стоимость обработки на станках с ЧПУ
Четыре рычага влияют на результат сильнее всего остального в коммерческом предложении:
- Упростите геометрию. Меньше наладок, отсутствие излишне глубоких полостей и стандартные размеры отверстий напрямую сокращают время обработки.
- Ослабьте допуски там, где они не важны. Применяйте жёсткие допуски только к критичным для посадки элементам (посадки вал-отверстие, соосные отверстия), а остальные оставляйте на стандартном допуске.
- Объединяйте заказ в партию. Один заказ на 100 деталей дешевле за единицу, чем пять заказов по 20, потому что затраты на наладку оплачиваются один раз, а не пять.
- Выбирайте более легко обрабатываемый материал когда это позволяет применение: алюминий вместо нержавеющей стали, стандартные сплавы вместо экзотических.
Толщина стенок, глубина резьбы и схема закрепления дают дополнительную экономию сверх этих четырёх пунктов, что рассмотрено в материале «10 проверенных советов по снижению стоимости деталей, обработанных на станках с ЧПУ».
Стоит ли пользоваться калькулятором стоимости обработки на станках с ЧПУ?
Онлайн-калькуляторы стоимости обработки на станках с ЧПУ полезны для быстрой приблизительной оценки простых деталей: стандартный алюминий, базовая 3-осевая геометрия, умеренные допуски. Для такого типа деталей они достаточно хорошо оценивают объём материала и типовое время цикла.
Там, где они дают сбой, — это любая ситуация, когда геометрия или материал становятся специфичными: жёсткие допуски, требующие более низких подач, 5-осевые траектории инструмента, которые типовой алгоритм не может точно смоделировать, экзотические материалы вроде титана или Inconel с нестандартными параметрами обработки, или детали, требующие дополнительных операций, таких как анодирование или шлифование. Калькулятор не имеет возможности знать фактический чертёж, поэтому он может дать лишь приблизительную оценку.
Для чего-либо сложнее простого кронштейна или втулки реальный расчёт по CAD-файлу или чертежу точнее любой оценки калькулятора. Отправка чертежа напрямую на производство через контакты даёт цифру, привязанную к реальной детали, а не к обобщённой оценке.
Получите точный расчёт обработки на станках с ЧПУ
Чтобы точно рассчитать стоимость детали, производству нужны пять сведений: CAD-файл или чертёж (хорошо подходят файлы STEP), материал, требования к допускам на критичных элементах, необходимое количество и заданная финишная обработка поверхности. Если чего-то из этого нет, производству приходится догадываться — это либо завышает расчёт на покрытие рисков, либо даёт цифру, которая изменится, когда появятся реальные требования.
DEK работает с более чем 50 металлами и инженерными пластиками (включая алюминий, нержавеющую сталь, титан, латунь, медь, Inconel, Kovar, PEEK и PTFE) в рамках систем качества ISO 9001, ISO 13485:2016 и AS9100D, без минимальной партии и со сроками изготовления прототипа от 3 дней. Свяжитесь с нами — пришлите чертёж и количество, чтобы получить расчёт под конкретный проект, а не среднюю цифру по отрасли.
Вопросы и ответы
Как оценить стоимость обработки на станках с ЧПУ?
Сложите стоимость материала, плату за наладку и программирование, время обработки, умноженное на часовую ставку производства, и любые расходы на финишную обработку и контроль. Примерные отраслевые диапазоны (50–150 $/ч, наладка от 50 до 1000 $ и выше) подходят для грубой оценки; точная цифра требует CAD-файла или чертежа, отправленного на производство для реального расчёта.
Почему обработка на станках с ЧПУ такая дорогая?
Стоимость отражает реальные затраты: прецизионные станки, которые стоят десятки тысяч долларов, квалифицированный труд программистов и наладчиков, изнашивающийся и требующий замены инструмент и материал, который зачастую дороже сырья для литья или штамповки. Жёсткие допуски и сложная геометрия добавляют машинное время ко всему этому.
Какова стоимость обработки на станках с ЧПУ в час?
Ставки производств обычно составляют от 50 до 150 $ и выше в час в зависимости от типа станка и требуемой точности. Простая 3-осевая работа по алюминию ближе к нижней границе; 5-осевая обработка более твёрдого материала, например нержавеющей стали или титана, — ближе к верхней границе этого диапазона.
Существует ли надёжный калькулятор стоимости обработки на станках с ЧПУ?
Калькуляторы дают быструю грубую оценку для простых деталей из стандартных материалов с базовыми допусками. Они ненадёжны для сложной 5-осевой геометрии, жёстких допусков или экзотических металлов, поскольку для них нужен реальный расчёт по чертежу, а не обобщённый алгоритм.
Как стоимость обработки на станках с ЧПУ зависит от металла?
Алюминий — самый дешёвый распространённый вариант и базовая точка отсчёта. Сталь и нержавеющая сталь стоят примерно в 1,5–3 раза дороже алюминия, потому что обрабатываются медленнее и быстрее изнашивают инструмент. Титан — самый дорогой: в 3–8 раз дороже алюминия. Итоговая цена за деталь всё равно во многом зависит от сложности, допусков и объёма заказа.

АВТОР
Дани работает с крупными международными клиентами, обеспечивая чёткую коммуникацию, интерпретацию чертежей и координацию проектов. Она хорошо знакома с процессами мелкосерийной механообработки и межкомандным взаимодействием. В свободное время увлекается едой, путешествиями и открытием новых мест.
Похожие записи
-
 Что такое глубокое сверление: процесс, инструменты и советы
-
 Токарная обработка нержавеющей стали с ЧПУ: полное руководство
-
 Как рассчитать вес вашего металлического проекта?
-
 Руководство to Tool Design: Fundamental, Types & Objectives
-
 6 способов изготовления полупрозрачных и прозрачных деталей
-
 Обработка поликарбоната (PC) на станках с ЧПУ: всё, что вам следует знать
-
 Обработка чугуна на станках с ЧПУ: всё, что нужно знать
-
 Виды посадок: как выбрать правильную в инженерии
-
 Ржавление никеля: виды, факторы и советы по очистке ржавчины

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








