









Что такое глубокое сверление: процесс, инструменты и советы

АВТОР
Bing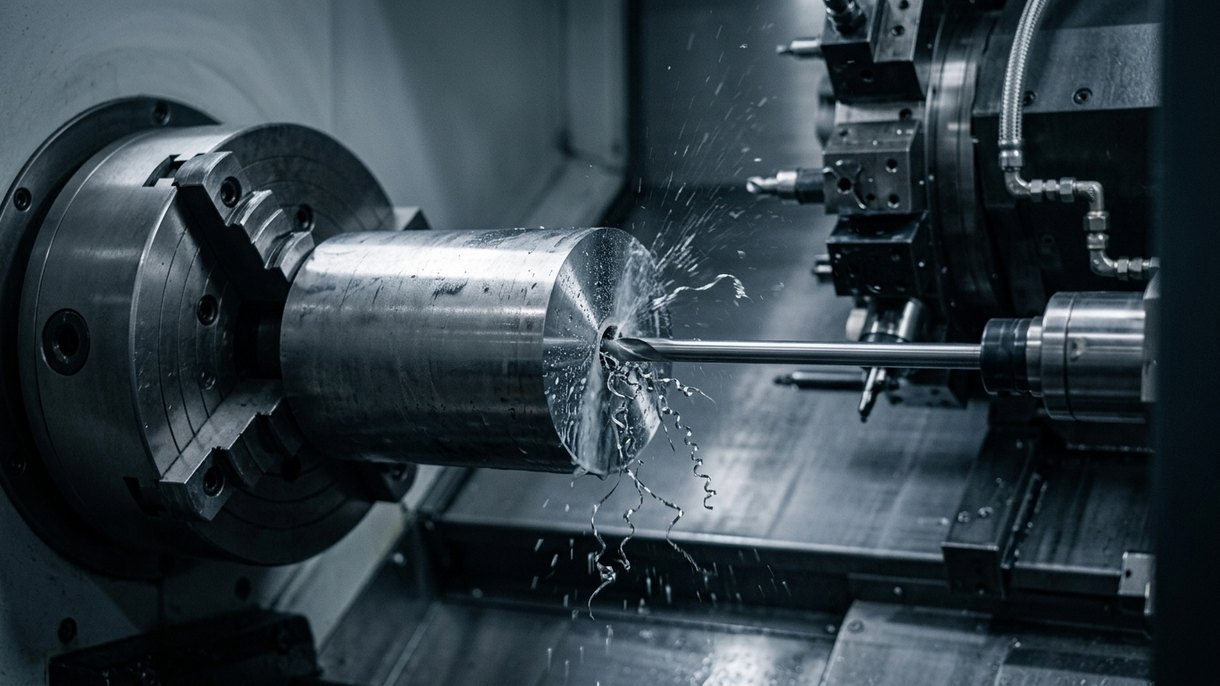
Глубокое сверление — это процесс механообработки отверстий, глубина которых значительно превышает их диаметр. Для удаления стружки, охлаждения и контроля прямолинейности применяются специальные методы и инструменты.
В этой статье вы узнаете о глубоком сверлении: как проходит процесс, какие инструменты используются и какие практические советы помогут добиться успеха. Материал предназначен для инженеров, станочников и специалистов по закупкам, работающих с ЧПУ, фрезерованием и токарной обработкой.
Что такое глубокое сверление?
На практике глубоким обычно считается отверстие с отношением глубины к диаметру более 10 к 1. Например, отверстие диаметром 6 мм считается глубоким, если его глубина превышает 60 мм.
Глубокое сверление — это специальная технология для выполнения прямых и высококачественных отверстий, которые обычно невозможно получить обычным сверлением. Типичные цели проектирования — контроль соосности, минимальная конусность и отличная внутренняя чистота поверхности.
Ключевые особенности, отличающие глубокое сверление:
- Высокие отношения глубины к диаметру (10:1 и выше).
- Подача СОЖ непосредственно в зону резания.
- Активный отвод стружки из отверстия.
- Направление инструментом или устойчивой опорой для предотвращения отклонения.
Этот метод рассматривает глубокие отверстия как отдельный класс механообработки. До начала резания следует выполнить планирование, подбор инструмента и проверку возможностей станка.
Процесс глубокого сверления
Глубокое сверление — это не одна техника, а целый класс процессов, обеспечивающих стабильное и качественное выполнение глубоких отверстий. Ниже приведены этапы процесса, которых мы придерживаемся:
Проектирование и планирование
Перед началом сверленияпервым и важным этапом является планирование и проектирование. Инженеры определяют отношение диаметра отверстия к глубине, допуск и требуемую чистоту поверхности. Они оценивают геометрию и свойства материала заготовки, твёрдость и теплопроводность, прежде чем выбрать подходящие параметры процесса.
Пилотное отверстие
Длинные сверлильные инструменты обычно опираются на пилотное отверстие для направления движения. Перед сверлением окончательного глубокого отверстия выполняется предварительное отверстие. Оно почти всегда короче и больше по диаметру. Так сверло гарантированно входит в материал под правильным углом и с правильным выравниванием.
Если пилотное отверстие выполнено неправильно, сверло может уйти в сторону или отклониться. В противном случае оно выправляется, и отверстие в итоге получается плохо сформированным, что может привести к поломке инструмента.
Стратегия охлаждения и отвода стружки
Это одна из главных проблем глубокого сверления. По мере заглубления сверла в заготовку стружке требуется всё больше времени на выход. СОЖ должна пройти то же расстояние, чтобы достичь зоны резания. Обе эти проблемы решаются системой высокого давления.
Выбор инструмента
Успех глубокого сверления в основном определяется выбором инструмента. Инженеры выбирают из различных вариантов, включая ружейное сверло, BTA, эжекторное сверло или винтовое сверло. Каждый из них имеет свой механизм отвода стружки и подачи СОЖ.
Настройка станка
Жёсткая и стабильная настройка станка обеспечивает точность. Шпиндель, люнеты и оснастка предотвращают возникновение вибрации и отклонений. Даже крайне малая нестабильность может привести к конусности, следам вибрации или смещению отверстия.
Цикл резания
Это этап, на котором удаляется материал и формируется отверстие. Подача, скорость шпинделя и давление СОЖ устанавливаются в соответствии с инструментом и обрабатываемыми материалами.
Существуют два основных типа цикла: непрерывное и прерывистое сверление. Непрерывное сверление применяется при стабильном отводе стружки. Прерывистое сверление используется для более глубоких или сложных материалов, когда инструмент периодически отводится для очистки от стружки.
Контроль и финишная обработка
Проводится серия проверок отверстия, чтобы определить его размерную точность и качество поверхности. С помощью прецизионных приборов измеряются такие параметры, как цилиндричность, прямолинейность, постоянство диаметра и шероховатость поверхности. Например, нутромерами или координатно-измерительными машинами (CMM).
Управление процессом и мониторинг
Мониторинг процесса в реальном времени важен на протяжении всего цикла глубокого сверления. Операторы теперь могут отслеживать расход охлаждающей жидкости. Биение сверла, изменения уровня вибрации и стружкообразование — всё в одном источнике.
Любое отклонение от заданных условий служит сигналом износа или смещения инструмента. Это позволяет немедленно принять корректирующие меры, прежде чем качество детали будет нарушено.
Инструменты и технологии глубокого сверления
Спиральное сверление
Спиральное сверление использует обычные спиральные свёрла, но адаптировано для более глубоких отверстий. При умеренных соотношениях D:d мы можем применять длиннорежущие твердосплавные спиральные свёрла с внутренним подводом СОЖ.
Это довольно универсальные виды сверления. Недостатки в основном связаны с отводом стружки и жёсткостью на предельных длинах. Они подходят для коротких глубоких отверстий, когда применение пушечных или BTA-свёрел нецелесообразно.
BTA-сверление
BTA-сверление — это высокопроизводительный процесс для больших диаметров, обычно от ~20 мм до нескольких сотен миллиметров. В BTA используется трубчатая конструкция вокруг режущей головки. СОЖ подаётся снаружи сверлильной головки; стружка проходит внутри трубы и возвращается в станок.
Метод обеспечивает высокую способность к отводу стружки и надёжное направление для крупных деталей, таких как основания пресс-форм и цилиндрические заготовки. Станки BTA специально спроектированы для обеспечения высоких подач и отличной прямолинейности при правильной настройке
Пушечное сверление
Пушечное сверление — классический метод глубокого сверления малых и средних диаметров, как правило, от 1 до 50 мм. Пушечное сверло имеет центральный канал для СОЖ и V-образную канавку, отводящую стружку назад по наружной поверхности. СОЖ высокого давления подаётся через сверло к режущей кромке.
Пушечные свёрла обеспечивают отличную прямолинейность и качество поверхности. Они хорошо работают на токарных станках или специализированных пушечно-сверлильных станках. Они требуют направляющих отверстий или втулок для поддержания точности, особенно на несоосных или иных нецилиндрических деталях.
Эжекторное сверление
Эжекторное сверление аналогично BTA, но использует двухтрубную систему. СОЖ высокого давления поступает между трубами и создаёт разрежение, отводящее стружку через внутреннюю трубу. Эжекторные системы способны достигать больших глубин при надлежащем отводе стружки.
Они подходят везде, где требуется производительность BTA, но габариты станка или доступ ограничивают полную установку BTA.
Винтовое сверление
Винтовое сверление — современный метод, использующий свёрла с винтовыми канавками и геометриями стружкодробления для интенсивного резания. Он применим при промежуточных соотношениях D:d и для материалов, образующих сливную стружку.
Винтовые инструменты могут работать на любом стандартном фрезерном станке с ЧПУ при подаче СОЖ через шпиндель и отводе стружки. По сравнению с обычными спиральными свёрлами они эффективно сочетают гибкость с улучшенным контролем стружки.
Глубокое сверление в сравнении с другими процессами
Растачивание отверстий
Растачивание расширяет или увеличивает ранее выполненное отверстие. Оно обеспечивает отличную соосность и качество поверхности для малых и средних глубин. Растачивание не подходит для очень глубоких отверстий, где ограничивающими факторами являются отклонение инструмента и отвод стружки. Там, где важны глубина, поток СОЖ и удаление стружки, предпочтительным методом является глубокое сверление.
Развёрнутые отверстия
Развёртывание — это финишная операция для приведения отверстия к заданному размеру и качеству поверхности. Развёртки снимают лишь очень малые объёмы материала. Для глубоких отверстий развёртывание поэтому часто выполняется после глубокого сверления пилотного отверстия для уточнения диаметра и качества поверхности. Однако развёртывание само по себе не может создать длинные глубокие отверстия.
Микроотверстия
Как правило, микроотверстия (наименьших диаметров) сверлят специализированными микро-пушечными свёрлами или лазерным сверлением. Микро-пушечное сверление обеспечивает отличную прямолинейность на умеренных глубинах. Лазерное сверление работает с глухими мелкими отверстиями, но может оставлять зоны термического влияния при ограниченном выборе материалов.
Преимущества глубокого сверления
Глубокое сверление применяется для элементов, которые обычный процесс сверления обеспечить не может, например:
Высокая прямолинейность и соосность: Правильный инструмент и направление сохраняют соосность на больших расстояниях.
Превосходное качество поверхности: Внутренний подвод СОЖ и геометрия инструмента обеспечивают отличные значения Ra.
Высокая производительность на протяжении срока службы: Специализированные станки и инструмент позволяют нам изготавливать быстро и повторяемо.
Широкий диапазон диаметров: От субмиллиметровых ружейных свёрл до BTA для очень крупных отверстий.
Сокращение вторичных операций: Более точная исходная геометрия снижает потребность в корректирующих проходах.
Мы выбираем глубокое сверление для функциональных отверстий — гидравлических каналов, седел клапанов и даже каналов охлаждения — в зависимости от требуемого качества отверстия.
Сложности глубокого сверления
Глубокое сверление действительно создаёт технические препятствия, которыми нам приходится тщательно управлять.
Отклонение и биение инструмента
Длинные тонкие свёрла под нагрузкой естественно стремятся сопротивляться кручению или избегать вибрации. Эксцентриситет и увеличение диаметра отверстия на дальнем конце, вызванные отклонением, необходимо оценивать с учётом требований к прямолинейности и допускам.
Здесь мы применяем меры предотвращения — направляющие втулки или люнеты, чтобы обеспечить сохранение соосности на всей глубине.
Отвод стружки
Стружка, застрявшая в отверстии, может серьёзно повредить инструмент, ухудшить качество поверхности или заблокировать поток СОЖ. Для бесперебойного отвода стружки критически важны такие параметры, как подача СОЖ под высоким давлением и оптимизированная геометрия канавок.
Управление теплом
С увеличением глубины сверления охлаждение режущей кромки становится очень сложным. Недостаточный для отвода тепла температурный уровень может привести к тепловому расширению, налипанию материала или металлургическим повреждениям вблизи поверхности отверстия. Поддержание стабильной температуры в течение всего цикла требует сочетания подачи СОЖ через инструмент, охлаждённых жидкостей и тщательно контролируемых скоростей резания.
Износ и поломка инструмента
Постоянные поломки в экстремальных условиях ускоряют износ инструмента, особенно при сверлении абразивных или твёрдых материалов. Удлинённые траектории инструмента и трение на большой глубине могут приводить к микросколам и даже к полному разрушению.
Возможности станка и оснастка
Не все фрезерные и токарные станки с ЧПУ способны выдерживать экстремальные соотношения глубины к диаметру, требуемые при глубоком сверлении. Как правило, необходимы специализированные станки для глубокого сверления, поскольку они обладают чрезвычайно высокой жёсткостью шпинделя, точно выверенной соосностью и опорами-люнетами, которые нужно применять для достижения повторяемой точности.
Для управления этими сложностями мы применяем рекомендации DFM (проектирование с учётом технологичности), оптимизацию траекторий инструмента и строгий контроль процесса
Применение глубокого сверления
Оборонная промышленность и производство оружия
Стволы оружия и прецизионные трубы требуют очень прямых и длинных отверстий. Процессы глубокого сверления обеспечивают прямолинейность и качество поверхности для такой точности. Мы также обрабатываем такие компоненты, как гидравлические приводы, используемые в системах вооружения.
Медицинские имплантаты и изделия
Глубокие и точные отверстия используются в хирургических инструментах и компонентах имплантатов. Биосовместимые материалы и жёсткие допуски делают глубокую механообработку критически важной для надёжности имплантатов и безопасности пациентов.
Автомобилестроение
Компоненты двигателей, форсунки и детали трансмиссии часто требуют глубоких и точных отверстий. Каналы охлаждения и масляные магистрали зависят от стабильного глубокого сверления для обеспечения своей долговечности.
Аэрокосмическая отрасль
Топливные линии, цилиндры приводов и компоненты турбин требуют глубоких прямых отверстий с высоким качеством поверхности. Глубокая механообработка поддерживает компоненты, подверженные термоциклированию и высоким нагрузкам.
Нефтегазовая отрасль
Для скважинных инструментов, бурильных утяжелённых труб и корпусов клапанов требуются глубокие отверстия, подверженные абразивному износу и воздействию сред высокого давления. Для крупных и глубоких отверстий в этом секторе часто применяются процессы BTA и ружейного сверления.
Глубокая механообработка применяется во всех отраслях, когда функция детали зависит от внутренней геометрии, герметичности или потока жидкости.
Советы по глубокому сверлению
Начните с проектирования с учётом технологичности (DFM)
Сделайте конструкцию технологичной и экономичной с самого начала. Задавайте разумные допуски с учётом соотношения D:d и предусматривайте пилотное отверстие или входные фаски, чтобы минимизировать увод инструмента. По возможности используйте стандартные диаметры инструмента, чтобы снизить затраты на обработку. Получайте обратную связь по DFM на раннем этапе — небольшие изменения в чертеже могут сэкономить огромное количество производственного времени.
Выберите правильный процесс в зависимости от диаметра и глубины
Выберите метод сверления, который лучше всего подходит для размера и требований вашей детали. Отверстия малого и среднего диаметра, а также отверстия большого диаметра с высокой стружконагрузкой следует сверлить методом BTA. Эжекторный метод — когда компоновка станка не поддерживает BTA.
Ружейное сверление для малых и средних диаметров. Благодаря соответствию геометрии отверстия процесс обеспечивает максимальную точность и производительность.
Контролируйте давление, температуру и фильтрацию СОЖ
Высоконапорную СОЖ необходимо немедленно направлять в зону резания для более эффективного удаления стружки. Вся система фильтрации должна быть чистой, поскольку стружка не должна циркулировать повторно.
Температуру СОЖ необходимо измерять непрерывно, так как охлаждённая СОЖ минимизирует тепловое расширение. Хороший контроль СОЖ продлевает срок службы инструмента и улучшает качество поверхности глубоких отверстий.
Оптимизируйте параметры резания: подачу, скорость и прерывистое сверление
Скорости подачи следует задавать так, чтобы образовывалась короткая и управляемая стружка. Требуемую частоту вращения шпинделя следует корректировать для сохранения стабильного стружкообразования. Правильно выполняйте циклы прерывистого сверления или отвода для удаления стружки из длинных и глухих отверстий. Подача и скорость всегда должны находиться в пределах, рекомендованных производителем инструмента для безопасного и эффективного сверления.
Рассмотрите вторичные операции для самых жёстких допусков
Хонингование, шабрение или внутреннее шлифование могут улучшить качество поверхности и размер после глубокого сверления. Применяйте при необходимости по функциональным требованиям.
Обучайте операторов и стандартизируйте процедуры
Глубокое сверление зависит от человеческого суждения. СОП и обучение снижают вариативность.
Заключение
Глубокое сверление — это точное искусство, требующее правильного инструмента, станков и управления процессом для качественного выполнения. Каждая задача планируется, тестируется и оптимизируется, в результате чего получаются прямые, чистые и точные отверстия, соответствующие функциональным требованиям.
DEK специализируется на глубоком сверлении на станках с ЧПУ, предоставляя обширные рекомендации по DFM, а также гарантии качества. Свяжитесь с нами чтобы обсудить ваши задачи по глубокому сверлению. Вы получите конкретные рекомендации по процессам фрезерования, токарной обработки или специализированных решений для глубоких отверстий.

АВТОР
Бин управляет ежедневным производством, включая планирование, координацию рабочих процессов и контроль на уровне цеха. Он обладает большим опытом в области механообработки, оснастки и практического решения задач. В свободное время он любит исследовать природу и совершать приключенческие поездки.
Похожие статьи
-
 Стоимость обработки на станках с ЧПУ: полное руководство по ценам (2026)
-
 Making Sheet Metal Brackets: Ultimate Руководство
-
 Виды посадок: как выбрать правильную в инженерии
-
 Что такое накатка: определение, процесс, узор и советы
-
 Как спроектировать корпус двигателя для эффективного отвода тепла
-
 Распространённые дефекты обработки на станках с ЧПУ и способы их устранения
-
 10 советов по фрезерованию с ЧПУ кронштейна с жёсткими допусками
-
 Быстрое прототипирование: что это, примеры и сколько стоит
-
 Типы СОЖ для ЧПУ: какую выбрать?

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








