









Что такое токарная обработка швейцарского типа?

АВТОР
Bing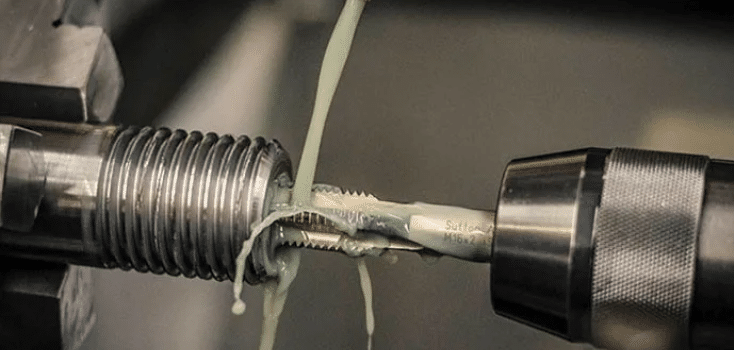
Токарная обработка швейцарского типа — это процесс токарной обработки с ЧПУ, при котором прутковая заготовка подаётся через подвижный шпиндель и направляющую втулку, поэтому режущий инструмент работает непосредственно в точке опоры материала. Именно эта точка опоры позволяет швейцарским станкам выдерживать жёсткие допуски на длинных и тонких деталях, которые на обычном токарном станке прогибались бы, вибрировали или теряли круглость.
Что такое токарная обработка швейцарского типа? (Основное определение)
На обычном токарном станке заготовка зажимается в неподвижном шпинделе и остаётся на месте, пока режущий инструмент перемещается вдоль неё. Чем дальше инструмент работает от патрона, тем сильнее незакреплённая часть заготовки может прогибаться под действием силы резания — реальная проблема для длинных и тонких деталей.
Токарная обработка швейцарского типа меняет эту схему. Шпиндель перемещается, двигая саму прутковую заготовку по оси Z и проталкивая её через закалённую направляющую втулку, расположенную вплотную к режущим инструментам. Втулка поддерживает материал в пределах нескольких тысячных дюйма от места фактического резания. Прогиб резко снижается, поэтому цеха могут выдерживать жёсткие размеры на деталях с большим отношением длины к диаметру — именно на такой геометрии станки с неподвижным шпинделем дают сбой. По сути это по-прежнему токарная обработка с ЧПУ; разница целиком в том, как заготовка поддерживается и подаётся.
Что такое обработка швейцарского типа?
«Токарная обработка швейцарского типа», «швейцарское точение», «обработка швейцарского типа» и «швейцарский станок» относятся к одному семейству процессов; содержательной технической разницы между этими терминами нет, есть лишь разные способы их называть в зависимости от региона или отрасли. Название происходит от истоков: швейцарская часовая промышленность нуждалась в способе изготовления чрезвычайно тонких и точных компонентов и в конце 1800-х годов разработала для этого токарный станок с подвижным шпинделем. Механизм распространился от часов на все отрасли, где нужны небольшие, тонкие и высокоточные детали, но название «швейцарский» закрепилось.
Как работает швейцарский станок?
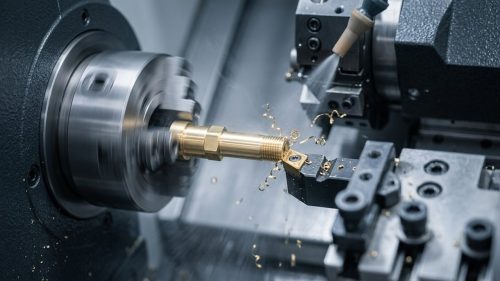
Нарезание резьбы в процессе обработки с активной подачей СОЖ: одна из нескольких операций, которые швейцарский станок может выполнить за один установ наряду с точением и сверлением.
Швейцарский станок — это станок с ЧПУ (программируемый, автоматизированный и повторяемый, как любой другой токарный центр с ЧПУ), но построенный вокруг пары «подвижный шпиндель — направляющая втулка». Прутковая заготовка продвигается через втулку по оси Z, а режущие инструменты, расположенные вокруг зоны обработки, обрабатывают открытый материал вблизи точки опоры. Поскольку инструменты остаются на фиксированных позициях, а перемещается материал, а не наоборот, несколько операций могут выполняться почти одновременно.
В идеальных условиях швейцарские станки отраслевого стандарта могут выдерживать допуски до ±0.0002 дюйма (примерно ±0.005 mm), хотя фактически достижимое зависит от качества заготовки, жёсткости инструмента и термостабилизации в конкретной работе. Диаметр прутка на большинстве швейцарских станков составляет примерно от 4 мм до 32 мм, что охватывает подавляющее большинство производства мелких деталей. Многие станки также могут работать в режиме без направляющей втулки (chucker), при котором втулка полностью исключается; это полезно для более коротких деталей, где дополнительная опора не нужна, а скорость наладки важнее максимального отношения длины к диаметру.
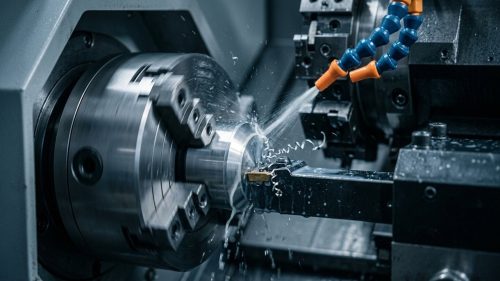
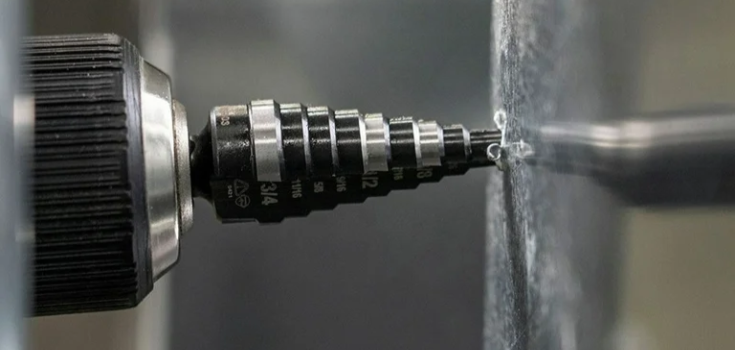 Поперечное сверление элемента в середине цикла; приводной инструмент позволяет швейцарскому станку сверлить, фрезеровать или нарезать резьбу, не перемещая деталь на второй станок.
Большинство швейцарских станков оснащены приводным инструментом, то есть часть инструментов вращается самостоятельно, а не только режет статически. Именно это позволяет за один установ точить диаметр, сверлить поперечное отверстие, нарезать резьбу и фрезеровать площадку на одной и той же детали, не перемещая её. Подача СОЖ под высоким давлением — стандарт, как для удаления стружки из мелких элементов, так и для предотвращения дрейфа допуска из-за теплового расширения при длительных прогонах.
Чем занимается оператор швейцарского станка?
Работа оператора швейцарского станка сосредоточена на точности наладки и постоянном контроле, а не столько на самом резании, когда работа уже запущена. Типичные задачи включают:
- Выбор и установку направляющей втулки под диаметр прутковой заготовки; несоответствие здесь — самый быстрый способ внести прогиб или загубить партию.
- Программирование многоосевых траекторий инструмента и последовательностей приводного инструмента чтобы операции точения, сверления, нарезания резьбы и фрезерования выполнялись в правильном порядке в рамках одного цикла.
- Загрузку и настройку податчиков прутка, поскольку при швейцарской обработке пруток подаётся автоматически, и механизм подачи должен успевать за шпинделем, не внося вибраций.
- Контроль циклов подачи прутка в реальном времени, отслеживание проблем с отводом стружки, износа инструмента и теплового дрейфа, способного сбить жёсткие допуски в середине прогона.
- Контроль элементов с микродопусками с помощью оптических компараторов или координатно-измерительных машин (CMM), поскольку детали, производимые на швейцарских станках, часто имеют допуски, слишком жёсткие для надёжной ручной проверки.
- Замена цанг, втулок и оснастки при переходе между заданиями по мере изменения диаметра заготовки или геометрии детали.
Это набор навыков, построенный вокруг точной наладки и управления процессом, а не ручного резания: станок режет, а оператор следит за тем, чтобы резалось то, что нужно, так, как нужно, и каждый раз.
Какие материалы лучше всего подходят для токарной обработки швейцарского типа?
Токарная обработка швейцарского типа хорошо работает с любым материалом, который чисто обрабатывается на малых диаметрах и не склонен к налипанию или чрезмерному наклёпу при жёсткой геометрии резания:
- Нержавеющая сталь: обеспечивает жёсткие допуски и коррозионную стойкость для деталей, которым нужны и прочность, и чистая поверхность.
- Титан: предпочтителен там, где важно соотношение прочности и веса, хотя его низкая теплопроводность требует тщательного контроля СОЖ и подачи.
- Латунь и медные сплавы: легко обрабатываются на высокой скорости и распространены в разъёмах, фитингах и мелкой прецизионной фурнитуре.
- Инженерные пластики (PEEK, PTFE): применяются для изолирующих или химически стойких компонентов, где металл не подходит.
Где применяется токарная обработка швейцарского типа? (Области применения и отрасли)
Костные винты и другие имплантируемые крепёжные элементы требуют полной прослеживаемости материала для соответствия требованиям качества ISO 13485 — одна из причин, по которой программы медицинской механообработки документируют каждую партию вплоть до исходной заготовки. Нормативные требования и требования к материалам, специфичные для имплантатов и хирургических инструментов, подробнее рассмотрены в полном руководстве по медицинской механообработке. Титан и 316L нержавеющая сталь доминируют среди металлов, используемых в медицинском оборудовании благодаря их биосовместимости и коррозионной стойкости, и оба хорошо обрабатываются на швейцарском токарном станке. Некоторые геометрии имплантатов (например, пористые или решётчатые структуры для врастания кости) вовсе не являются точеными деталями; для них применяются аддитивные процессы, а материалы и правила проектирования, специфичные для этой стороны медицинского производства, рассматриваются в разделе о 3D-печатных медицинских изделиях.
Мелкие контактные штыри и корпуса разъёмов, используемые в сборках печатных плат, регулярно производятся с помощью обработки на станках с ЧПУ в электронной промышленности, ещё одной категории, почти полностью состоящей из мелкодиаметрических деталей крупносерийного производства. Автомобильные топливные и гидравлические фитинги, а также мелкий аэрокосмический крепёж дополняют типичные случаи применения: везде, где деталь длинна относительно своего диаметра, а размерная цепь допусков не оставляет места для прогиба.
Преимущества и ограничения токарной обработки швейцарского типа
Токарная обработка швейцарского типа подходит не для каждой точеной детали; она оправдывает себя на определённых геометриях и объёмах.
| Фактор | Токарная обработка швейцарского типа | Обычная токарная обработка (с неподвижной передней бабкой) |
|---|---|---|
| Оптимальная геометрия детали | Длинные, тонкие, малого диаметра | Больший диаметр, меньшая длина |
| Прогиб материала | Минимизируется поддержкой направляющей втулки | Повышенный риск на неподдерживаемой длине |
| Операции за одну наладку | Точение, сверление, фрезерование, нарезание резьбы вместе | Часто требуются дополнительные наладки |
| Стоимость наладки, короткие серии | Выше: наладка втулок и оснастки требует времени | Ниже, быстрее настраивается |
| Лучше всего для | Крупносерийных деталей малого диаметра с жёсткими допусками | Крупных или простых деталей, малых объёмов |
С такой точностью связаны три практические издержки. Направляющие втулки требуют шлифованного пруткового проката (часто называемого SMQ, то есть прокат качества для токарных автоматов), а не проката коммерческого класса, и шлифованный прокат стоит дороже за килограмм. Кроме того, от каждого прутка остаётся неиспользуемый остаток, как только он становится слишком коротким для безопасной подачи через втулку, поэтому реальный выход материала ниже, чем кажется на бумаге. А на труднообрабатываемых металлах, таких как титан, низкая теплопроводность концентрирует тепло на режущей кромке и образует длинную, вьющуюся стружку, которая может запутываться в оснастке; контролю стружки и СОЖ на швейцарском токарном станке нужно уделять больше внимания, чем при обычной токарной обработке крупных диаметров.
Компромисс очевиден: настройка направляющих втулок и специального инструмента для токарной обработки швейцарского типа занимает больше времени, что делает её менее экономичной для очень коротких серий или крупнодиаметральных деталей, которым дополнительная поддержка изначально не нужна. Для таких работ обычная токарная обработка обычно дешевле и быстрее в наладке; в стоимости токарной обработки с ЧПУ разобран состав ценообразования по этой стороне сравнения.
Нужны детали токарной обработки швейцарского типа?
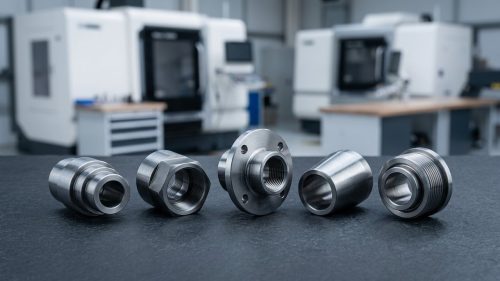
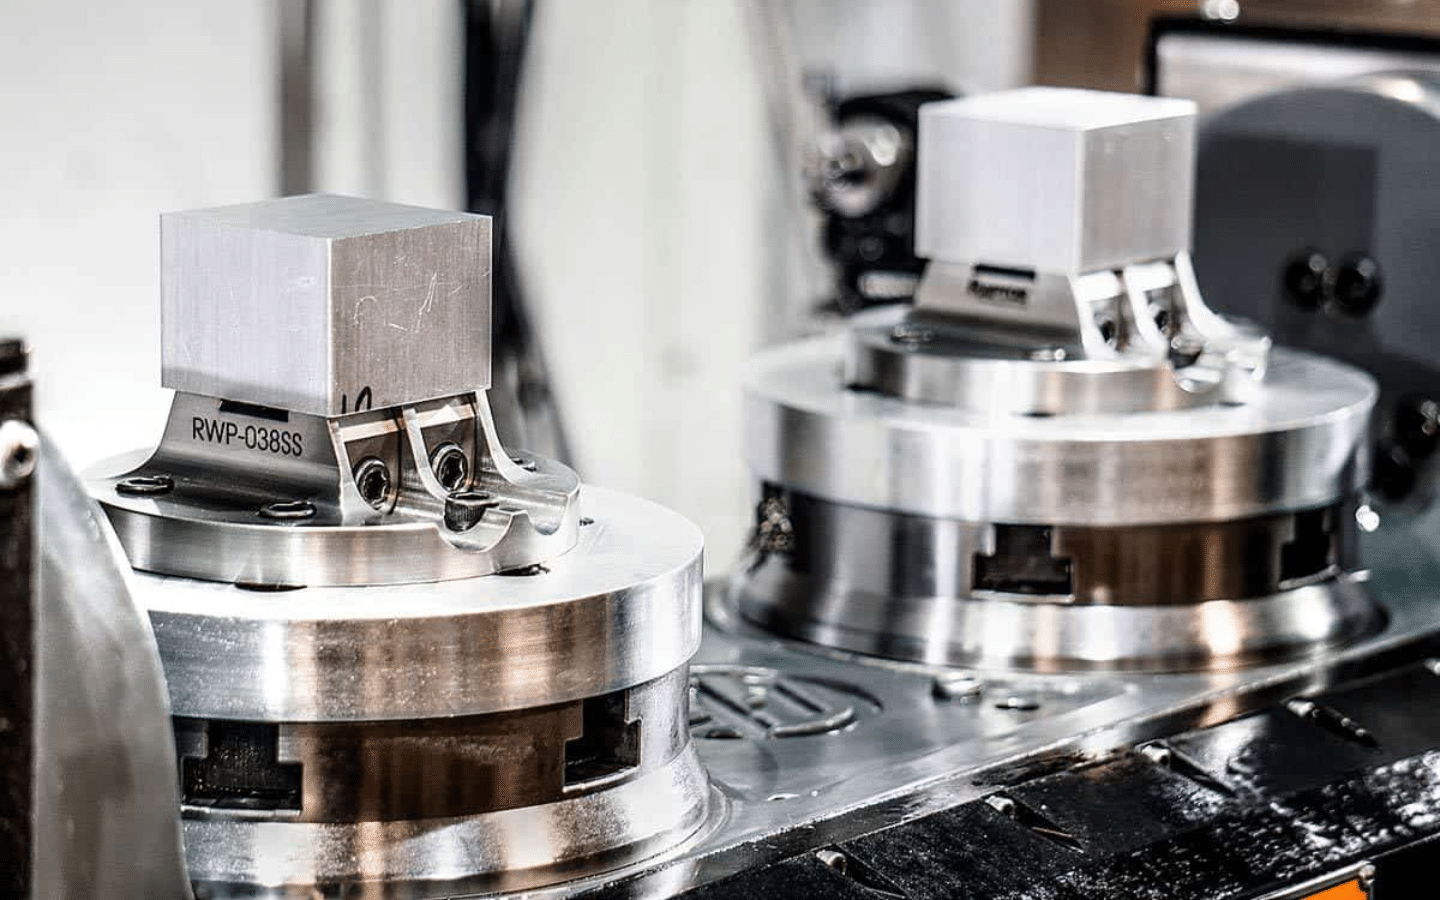 Малодиаметральные точеные компоненты, подобные этим, — типичный результат токарной обработки швейцарского типа: тонкие детали с жёсткими допусками, изготовленные из пруткового проката.
Когда геометрия детали требует поддержки швейцарского типа (малый диаметр, высокое отношение длины к диаметру, жёсткий допуск), следующий вопрос — кто способен стабильно выдерживать этот допуск на протяжении всей серии. DEK обрабатывает прецизионные компоненты размером менее 10 мм с точностью до ±0.003 mm, используя возможности токарной обработки швейцарского типа и работая с более чем 50 металлами и пластиками из своего ассортимента материалов, включая нержавеющую сталь, титан, латунь и PEEK. Если спецификации проекта определены и пора рассчитать стоимость, услуги токарной обработки с ЧПУ швейцарского типа содержит сведения о возможностях и о том, как начать запрос расчёта.
Вопросы и ответы
Что такое обработка швейцарского типа?
Обработка швейцарского типа, токарная обработка швейцарского типа и швейцарская обработка — всё это описывает один и тот же процесс: подвижный шпиндель подаёт прутковый прокат через направляющую втулку, так что режущий инструмент работает прямо в точке опоры, снижая прогиб длинных тонких деталей.
Чем занимается токарь швейцарского типа?
Токарь швейцарского типа настраивает направляющие втулки и устройства подачи прутка, программирует многоосевые последовательности и операции с приводным инструментом, контролирует циклы подачи прутка на предмет теплового дрейфа или износа инструмента и проверяет детали с микродопусками; работа в основном заключается в точной наладке и управлении процессом, а не в ручной резке.
Сколько стоит швейцарский станок?
Компактные швейцарские токарные станки с меньшей ёмкостью прутка обычно начинаются примерно от 80 000–120 000 $; более крупные многошпиндельные станки с большей ёмкостью прутка и большим числом позиций приводного инструмента могут стоить 200 000–400 000 $ и более. Фактическая цена зависит от числа осей, ёмкости прутка и системы управления; см. варианты швейцарской обработки о том, как затраты на оборудование и наладку превращаются в цену за деталь.
Много ли зарабатывают станочники?
По данным Бюро трудовой статистики США (данные за май 2023 г.) медианная годовая зарплата станочников составляла примерно 48 000 $. Опытные станочники ЧПУ и специалисты по швейцарской обработке, чьи навыки включают многоосевое программирование и контроль микродопусков, часто зарабатывают 55 000–70 000 $ и более в зависимости от региона, смены и отрасли.

АВТОР
Бин управляет ежедневным производством, включая планирование, координацию рабочих процессов и контроль на уровне цеха. У него большой опыт в процессах механообработки, оснастке и практическом решении задач. В свободное время он любит исследовать природу и ходить в походы.
Похожие записи
-
 Что такое алюминиевая ковка: виды и применение
-
 Магнитен ли гематит: что нужно знать
-
 Всё, что нужно знать об анодированном алюминии
-
 Что такое экструзия алюминия: полное руководство
-
 Что такое вакуумное металлизирование: преимущества, процессы и применение
-
 Температура плавления золота: подробное руководство
-
 What is Beveling: Bevel Types & Applications
-
 5 типов адаптеров и их применение
-
 Что такое плоскошлифование: полное руководство

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








