









Что такое 5-осевая обработка на станках с ЧПУ? Определение, оси и преимущества

АВТОР
Bing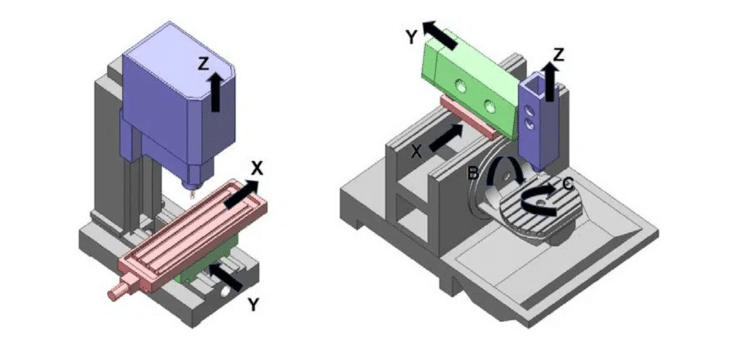
5-осевая обработка на станках с ЧПУ — это процесс резки металла, при котором режущий инструмент (или заготовка) перемещается по пяти согласованным осям (три линейные (X, Y, Z) и две поворотные (обычно A и B или B и C)), что позволяет обрабатывать деталь практически под любым углом без переустановки и повторного закрепления. Для заказчика, который решает, нужна ли детали такая обработка, практический вопрос не в самом количестве осей, а в том, оправдывают ли её ваша геометрия, размерная цепь допусков или количество установов. DEK выполняет 5-осевую обработку наряду с 3- и 4-осевым оборудованием, поэтому приведённое ниже сравнение основано на том, что реально меняется в цеху, а не на рекламных материалах производителей станков.
Что такое 5-осевая обработка на станках с ЧПУ?
5-осевая обработка на станках с ЧПУ — это субтрактивный производственный процесс, в котором режущий инструмент и/или рабочий стол могут поворачиваться по двум дополнительным поворотным осям помимо стандартного линейного перемещения по X, Y, Z. Эта свобода пятой оси позволяет инструменту подходить к заготовке под сложными углами: обрабатывать боковые поверхности, поднутрения и фасонные поверхности, до которых 3-осевой станок может добраться только перевернув и повторно закрепив деталь.
Для заказчика контрактного производства суть не в механике станка, а в последствиях для технологического процесса: деталь, которой на 3-осевом станке потребовалось бы два, три или более отдельных установа, часто можно изготовить за один установ на 5-осевом станке. Меньше установов — меньше возможностей внести погрешность выставления, поэтому 5-осевая обработка является выбором по умолчанию для деталей с жёсткими позиционными допусками между элементами на разных гранях.
Что представляют собой 5 осей станка с ЧПУ?
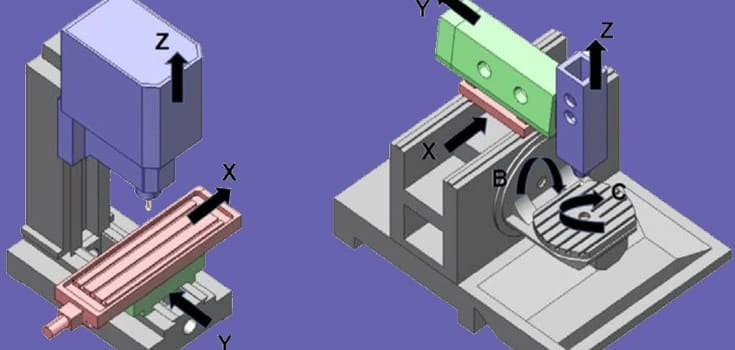
Пять осей делятся на две группы:
| Ось | Тип | Перемещение |
|---|---|---|
| X | Линейная | Горизонтальное, из стороны в сторону |
| Y | Линейная | Горизонтальное, спереди назад |
| Z | Линейная | Вертикальное, вверх-вниз (глубина инструмента) |
| A | Поворотная | Вращение вокруг оси X |
| B (или C) | Поворотная | Вращение вокруг оси Y или Z |
Конкретная пара поворотных осей зависит от компоновки станка: одни станки наклоняют шпиндельную головку, другие наклоняют/поворачивают стол, а некоторые делают и то, и другое. Для вашей детали важно другое: инструмент можно подвести к заготовке практически под любым сложным углом в непрерывном движении без ручного перепозиционирования детали.
Как работает 5-осевая обработка: позиционирование 3+2 против одновременного движения
Не вся «5-осевая» работа выполняется одинаково, и это различие важно при оценке расчёта или технологического плана:
Позиционирование 3+2 (5-сторонняя обработка): Две поворотные оси выводят деталь в фиксированный угол, фиксируются, после чего станок режет стандартным 3-осевым движением. Это более распространённый режим для корпусных деталей (кронштейнов, корпусов, коллекторов), где нужно обработать несколько граней, но сами резы прямые или представляют собой простые контуры. Его проще программировать, и он механически менее требователен к станку.
Одновременное 5-осевое движение: Все пять осей движутся одновременно и непрерывно, пока инструмент режет. Именно это требуется для истинных поверхностей сложной кривизны (лопаток рабочих колёс, компонентов турбин, скульптурных пресс-форм), где траектория инструмента сама следует по криволинейной наклонной траектории, а не перескакивает между фиксированными положениями. Это требует более сложного программирования CAM и жёсткости станка, но это единственный способ получить некоторые органические или аэродинамические поверхности с постоянным профилем.
Большинство реальных серийных работ использует сочетание обоих режимов в рамках одного установа: 3+2 для плоских и просверленных граней, одновременное движение — для фасонных.
Преимущества 5-осевой обработки на станках с ЧПУ
- Точность за один установ. Обработка нескольких граней без перезакрепления детали устраняет позиционную погрешность от приспособления к приспособлению, которая накапливается при повторных установах; DEK обеспечивает контроль профиля ±0.01 mm на сложной 5-осевой геометрии.
- Возможность обработки сложной геометрии. Сложные углы, глубокие карманы и поднутрения, для которых на 3-осевом станке потребовалась бы специальная оснастка или вторая операция, доступны напрямую.
- Сокращение времени цикла на сложных деталях. Меньше установов — меньше внециклового времени на индексацию, выравнивание и повторное обнуление детали между операциями.
- Лучшая однородность поверхности при финишной обработке. Детали с непрерывно сопряжёнными контурами обрабатываются более равномерно, что важно, когда деталь направляется на финишную операцию, например гальваническое покрытие или вакуумное металлизирование. Ровная поверхность основы снижает видимые дефекты после нанесения покрытия.
- Никаких компромиссов по геометрии стенок. Тонкостенные или ребристые конструкционные детали, прочность которых зависит от жёсткости сечения, можно обрабатывать без повторяющихся напряжений от зажима, грозящих деформацией, — это актуально, если жёсткость при кручении является конструктивным требованием к детали.
Однако компромисс реален: машинное время и программирование для 5-осевой обработки дороже, чем для 3-осевой, поэтому это неверное решение для простого кронштейна, которому нужны отверстия лишь на двух гранях.
5-осевая, 3-осевая и 4-осевая обработка: сравнение
| Критерий | 3-осевая | 4-осевая | 5-осевая |
|---|---|---|---|
| Оси | X, Y, Z | X, Y, Z + 1 поворотная | X, Y, Z + 2 поворотные |
| Установы для многогранных деталей | Несколько (ручная переустановка) | Меньше, чем при 3-осевой | Часто всего один |
| Оптимально для | Плоских/призматических граней, карманов, простых отверстий | Цилиндрических деталей, радиальных элементов, индексируемых граней | Составных углов, фасонных поверхностей, жёстких допусков между элементами |
| Сложность программирования | Наименьшая | Средняя | Наибольшая |
| Типичный фактор стоимости | Наименьшее машинное время | Средняя | Наибольшее машинное время, компенсируемое меньшим числом установов |
Если ваша деталь по сути плоская с элементами на одной или двух параллельных гранях, 3-осевая обработка справится с задачей дешевле. Если это осесимметричная деталь с радиальными отверстиями или лысками, 4-осевая обработка часто является оптимальным выбором. 5-осевая обработка оправдывает свою повышенную стоимость, когда элементы распределены по нескольким граням с составными углами и позиционный допуск между ними должен выдерживаться без переустановки.
Типичные применения и отрасли
5-осевая обработка применяется там, где геометрия сложна, а позиционная погрешность от установа к установу недопустима:
- Аэрокосмическая отрасль: конструкционные опорные детали и компоненты интерьера салона с фасонными кромками и крепёжными элементами под составными углами.
- Медицинские изделия: имплантаты и компоненты инструментов, где допуск между элементами на нескольких гранях должен выдерживаться за один установ.
- Энергетика: цилиндры, штоки и другие прецизионные компоненты с точными характеристиками на нескольких гранях.
- Робототехника и промышленное оборудование: корпуса и конструкционные кронштейны с установочными гранями под непрямыми углами.
- Сельское хозяйство: конструкционные детали и компоненты трансмиссии выигрывают от той же точности за один установ, что применяется в обработке на станках с ЧПУ в сельском хозяйстве, где детали часто сочетают прочные материалы с жёсткими допусками на сопряжение.
Некоторые 5-осевые детали также требуют цементации поверхностей после обработки (например, изнашиваемые поверхности шестерён или пальцев) — это отдельная термообработка после механообработки, а не операция самого 5-осевого процесса.
Подходит ли 5-осевая обработка для вашей детали?
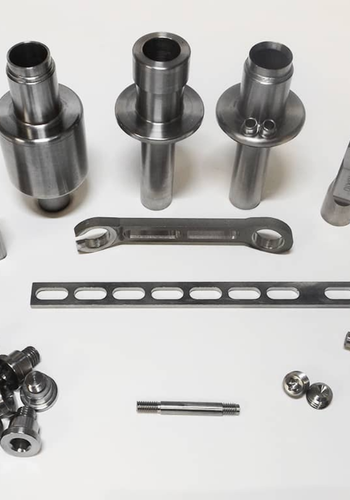
Выбирайте 5-осевую обработку, когда элементы вашей детали расположены на нескольких непараллельных гранях, требуется жёсткий позиционный допуск между этими элементами или имеется фасонная поверхность с составными углами, которую невозможно получить прямолинейными проходами 3-осевой обработки. Выбирайте 3-осевую или 4-осевую обработку, когда геометрия проще; оплата машинного времени 5-осевой обработки для детали, которой она не нужна, лишь добавляет затраты.
Если на вашем чертеже есть составные углы, поднутрения или требования к допускам между гранями, наши услуги 5-осевой обработки на станках с ЧПУ охватывают материалы от алюминия и нержавеющей стали до титана и Inconel, без минимальной партии. Отправьте ваш CAD-файл через страницу контактов DEK для проверки того, какая конфигурация осей действительно подходит детали, прежде чем вы возьмёте на себя затраты на оснастку и приспособления.
Часто задаваемые вопросы
Что представляют собой 5 осей на станке с ЧПУ?
Три линейные оси (X, Y и Z) управляют перемещением инструмента влево-вправо, вперёд-назад и вверх-вниз. Две поворотные оси, обычно обозначаемые A и B (или B и C в зависимости от станка), наклоняют шпиндельную головку и/или стол, чтобы инструмент мог достичь составных углов без перепозиционирования детали.
Сколько стоит 5-осевой станок с ЧПУ?
Инвестиции в 5-осевой станок и время на программирование выше, чем в случае 3-осевой обработки, но себестоимость одной детали полностью зависит от вашей геометрии, материала, допуска и объёма; универсальной цифры, применимой ко всем деталям, не существует. Запросите расчёт через услуги 5-осевой обработки DEK для получения цены по вашему конкретному чертежу.
Быстрее ли 5-осевая обработка на станках с ЧПУ?
Для сложных деталей с элементами на нескольких гранях — да: одна 5-осевая установка заменяет несколько 3-осевых, полностью исключая из процесса время на переустановку и повторное выравнивание. Для простой геометрии на одной грани 3-осевая обработка обычно быстрее и дешевле, поскольку не требует лишнего программирования поворотных осей.
Существует ли 6-осевой станок с ЧПУ?
Да. 6-осевая компоновка добавляет ещё одну поворотную или линейную ось к стандартным пяти, часто в сочетании с роботизированными манипуляторами или специализированными токарно-фрезерными станками для ещё более сложной или непрерывной ориентации инструмента. Это шаг вперёд по возможностям, актуальный главным образом для узкоспециализированных деталей, а не типичное требование для большинства работ на станках с ЧПУ.

АВТОР
Бин руководит ежедневным производством: планированием, координацией рабочих процессов и управлением на уровне цеха. У него большой опыт в технологиях механообработки, оснастке и практическом решении задач. В свободное время он любит исследовать природу и ходить в походы.
Похожие статьи
-
 Unilateral Tolerance and Bilateral Tolerance: Useful Руководство
-
 5 типов адаптеров и их применение
-
 21 Types Of Drill Bits Used in Part Manufacturing
-
 Что такое титан: полное руководство
-
 Ржавеет ли латунь: информативное руководство
-
 Твёрдое анодирование: всё, что нужно знать
-
 Какого цвета титан: всё, что нужно знать
-
 Что такое отжиг: всё, что нужно знать
-
 Что такое вал: 7 видов и применение

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








