









Todo lo que necesita saber sobre el fresado CNC

ESCRITO POR
Bing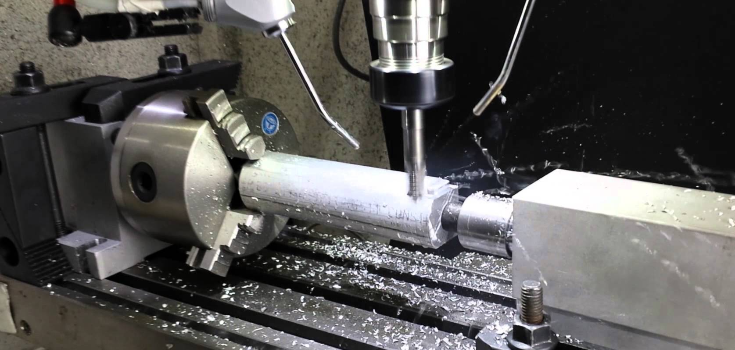
El fresado CNC es un proceso de fabricación sustractiva en el que una herramienta de corte rotativa controlada por computadora elimina material de un bloque sólido (denominado pieza de trabajo o bruto) para producir una pieza con dimensiones precisas y geometría compleja. Es el proceso de mecanizado más utilizado para convertir diseños digitales en piezas funcionales de metal y plástico, desde soportes sencillos hasta carcasas aeroespaciales multieje. Elegirlo frente al torneado, la fundición o la impresión 3D depende de la geometría, la tolerancia y el volumen; las secciones siguientes explican cómo se ejecuta el proceso, en qué máquinas y operaciones se apoya, qué materiales corta bien y dónde están sus límites reales.
¿Qué es el fresado CNC?
El fresado CNC es un proceso de mecanizado en el que una herramienta de corte giratoria, montada en un husillo motorizado, se desplaza sobre una pieza de trabajo estacionaria (o que se mueve lentamente) o penetra en ella para eliminar material y revelar la forma acabada. «CNC» significa Control Numérico por Computadora: un programa informático dirige cada movimiento de la herramienta y de la mesa de trabajo, lo que distingue el fresado moderno de las fresadoras de operación manual y le confiere su repetibilidad en grandes series de producción. Una configuración correctamente programada y equipada puede mantener tolerancias dimensionales y de posición ajustadas pieza tras pieza, y esa es la razón principal por la que se especifica para cualquier componente que deba encajar o sellar de forma fiable contra una pieza acoplada.
Es fácil confundir el fresado con el torneado, ya que ambos se engloban bajo el término general mecanizado CNC El término general. La distinción es sencilla: en el fresado, la herramienta de corte gira y la pieza de trabajo normalmente se mantiene fija o se desplaza lentamente bajo ella; en el torneado, la propia pieza gira en un torno mientras una herramienta estacionaria la corta. Esa diferencia en la cinemática es la razón por la que el fresado destaca en caras planas, cavidades, ranuras y contornos 3D irregulares, mientras que el torneado es la opción natural para piezas redondas y simétricas como ejes y casquillos. Si la geometría de su pieza se sitúa en algún punto intermedio entre ambos, en Fresado CNC frente a torneado CNC se explica cómo decidir en función de sus características específicas.
¿Cómo funciona el fresado CNC? El proceso de fresado CNC
Todo trabajo de fresado (independientemente del tamaño de la máquina o de la complejidad de la pieza) sigue la misma secuencia desde el diseño digital hasta la pieza acabada.
- Modelado CAD. La pieza parte de un modelo 3D creado en software CAD, con dimensiones, tolerancias y material indicados en el plano o en las anotaciones del modelo.
- Programación CAM. El software CAM convierte el modelo 3D en código G: un conjunto de instrucciones numéricas que indican a la máquina exactamente dónde deben moverse el husillo y la mesa de trabajo, a qué velocidad y a qué profundidad. Es el paso en el que la geometría en pantalla se traduce en una trayectoria de herramienta legible por la máquina, incluidas las pasadas de desbaste, las pasadas de acabado y las secuencias de cambio de herramienta.
- Preparación de la máquina y sujeción de la pieza. Un operario monta la herramienta de corte correcta en el husillo, fija o sujeta la pieza de trabajo de forma segura a la mesa de trabajo (mediante un tornillo de banco, una placa de fijación, mordazas blandas o un plato de vacío según la forma de la pieza) y establece el origen de coordenadas de la pieza para que la máquina sepa exactamente dónde está situada en el espacio.
- Ejecución del corte. La máquina ejecuta el programa, moviendo el husillo y la mesa a lo largo de los ejes programados mientras la herramienta giratoria elimina material en una serie de pasadas. Las pasadas de desbaste eliminan la mayor parte del material rápidamente a costa del acabado superficial; las pasadas de acabado se ejecutan más despacio y con menor profundidad para alcanzar la dimensión final y la textura superficial indicadas en el plano.
- Posprocesamiento. Las piezas se desbarban, se inspeccionan contra el plano (a menudo en una máquina de medición por coordenadas (CMM) para las dimensiones críticas) y se envían a cualquier acabado secundario, como anodizado, galvanoplastia o recubrimiento en polvo, antes del envío.
La velocidad de avance, la velocidad del husillo y la profundidad de corte se ajustan a lo largo del programa en función del material que se corta y de la herramienta utilizada; los materiales más duros y las herramientas de mayor diámetro suelen funcionar más despacio para evitar un desgaste excesivo de la herramienta o vibraciones. Configurar mal estos parámetros es una de las causas más habituales de piezas desechadas, por lo que la programación CAM y la selección de herramientas se tratan como pasos de ingeniería, no como simple introducción de datos.
Tipos de fresadoras CNC
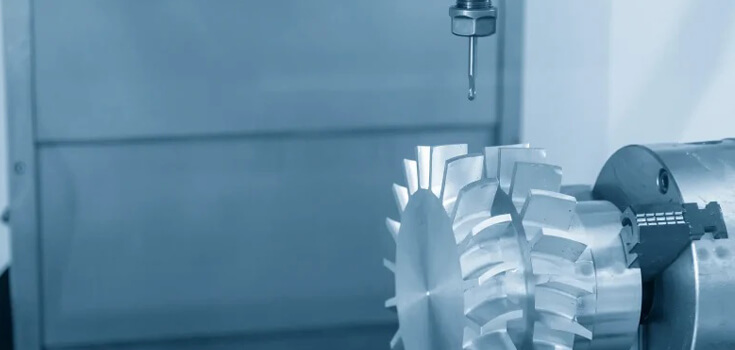
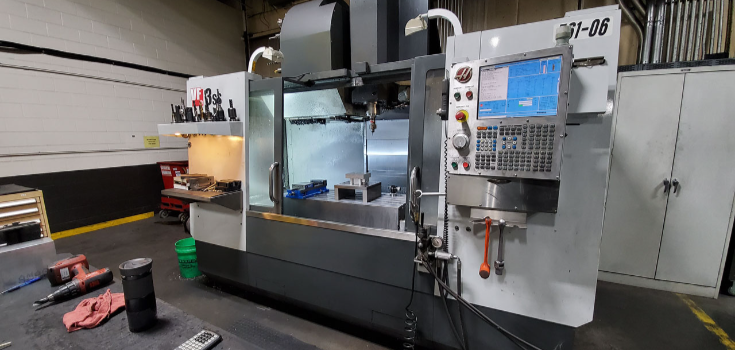
Una fresadora CNC (también llamada centro de mecanizado) sostiene la herramienta de corte en un husillo situado por encima o junto a una mesa de trabajo que soporta la pieza. Las máquinas se dividen a grandes rasgos en centros de mecanizado vertical, donde el eje del husillo es vertical y la herramienta penetra hacia abajo en la pieza (la configuración más habitual para trabajos de propósito general) y centros de mecanizado horizontal, donde el eje del husillo es horizontal, lo que suele adaptarse mejor a piezas más pesadas y al mecanizado de varias caras sin reposicionar entre operaciones.
En cualquiera de las dos configuraciones, el número de ejes que la máquina puede mover determina qué geometría puede alcanzar en un solo amarre:
- mecanizado de 3 ejes desplaza la herramienta por X, Y y Z: sencillo, rentable y muy adecuado para geometrías planas y escalonadas.
- mecanizado de 4 ejes añade un eje de rotación para que la pieza (o la herramienta) pueda girar durante el corte, alcanzando elementos en varias caras sin volver a fijar la pieza.
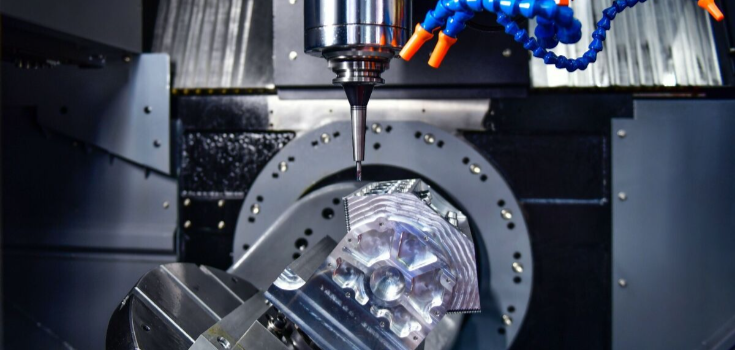
- mecanizado de 5 ejes añade un segundo eje de rotación, permitiendo el movimiento simultáneo de herramienta y pieza en cinco ejes.
Los ejes adicionales compensan cuando una pieza tiene elementos en varias caras o superficies curvas que un montaje de 3 ejes necesitaría varios cambios de amarre para alcanzar; cada paso de reamarre añade tiempo de manipulación y reintroduce el riesgo de error de alineación, por lo que consolidar esas operaciones en un solo montaje de 4 o 5 ejes suele costar menos en conjunto aunque el tiempo de máquina sea mayor. Para conocer la mecánica de los ángulos de inclinación y la estrategia de montaje de cada configuración, consulte Mecanizado CNC de 3 ejes, Mecanizado CNC de 4 ejesy Mecanizado CNC de 5 ejes, o bien Fresadoras verticales frente a horizontales para comparar ambos diseños de máquina en cuanto a rigidez y tamaño de pieza.
El tamaño de la máquina también importa para piezas grandes: los componentes estructurales y las carcasas grandes que alcanzan aproximadamente 1000 mm en una sola dimensión necesitan mesas de trabajo, recorrido del husillo y sistemas de fijación dimensionados para ese volumen, lo cual es una consideración independiente del número de ejes.
Operaciones habituales de fresado CNC
Los distintos elementos de una pieza requieren distintas operaciones de fresado, cada una con una geometría de cortador específica.
- El fresado frontal corta superficies planas atacando los bordes frontal y lateral de la herramienta, mediante fresas frontales que eliminan material rápidamente en una zona amplia; suele ser la primera operación sobre un bloque nuevo para establecer una superficie de referencia plana.
- El fresado cilíndrico (tangencial) emplea un cortador cilíndrico con dientes en su periferia para cortar superficies planas paralelas al eje del cortador: una de las operaciones más básicas, aún utilizada para el desbaste simple de material.
- El fresado angular produce superficies inclinadas y conicidades avanzando el cortador sobre la pieza en un ángulo distinto del perpendicular, útil para chaflanes, colas de milano y elementos en forma de cuña.
- El fresado de forma utiliza un cortador con perfil especial para producir formas contorneadas, curvas o irregulares, como chaveteros o perfiles decorativos, en una sola pasada en lugar de varios cortes rectos.
- El fresado de ranuras corta estrías estrechas de paredes rectas en la pieza; los límites de relación profundidad-anchura, la selección del cortador y cuándo un cortador de ranuras dedicado supera a una fresa de mango estándar se tratan en Qué es el fresado de ranuras: proceso.
- El fresado de mango es la operación más versátil, ya que emplea una fresa de mango para cortar cavidades, ranuras, contornos y perfiles en casi cualquier dirección; consulte Fresado de mango 101: proceso para saber en qué se diferencia del fresado frontal y cuándo es mejor cada uno.
La mayoría de estas operaciones se basan en solo dos familias de herramientas de corte: las fresas de mango (de corte lateral y frontal, usadas para ranuras y cavidades) y las fresas frontales (cortadores de gran diámetro usados para el planeado de superficies). El material de la herramienta (metal duro, acero rápido o variantes recubiertas) se elige según el material de la pieza y la cantidad de material a eliminar; el metal duro resiste mejor en aleaciones duras pero cuesta más por herramienta, un compromiso que los programadores sopesan frente a la vida útil esperada en cada trabajo.
Materiales utilizados en el fresado CNC
El fresado CNC corta tanto metales como plásticos técnicos, lo que en parte explica por qué se especifica en tantos sectores. La maquinabilidad, el acabado superficial alcanzable y la velocidad de corte varían significativamente según la familia de material, lo que afecta tanto al tiempo de ciclo como al coste.
| Familia de material | Grados habituales mecanizados | Caso de uso típico |
|---|---|---|
| Aluminio | 6061, 6063, 5083, 5052 | Carcasas ligeras, soportes, disipadores de calor |
| Acero inoxidable y acero aleado | 316LVM, 17-4PH, 4140, 4340, 8620 | Piezas estructurales, sujetadores, conjuntos de ajuste crítico |
| Titanio | Ti-6Al-4V | Estructuras aeroespaciales, implantes médicos |
| Latón y cobre | 260, C360, C101, C110 | Contactos eléctricos, racores, piezas decorativas |
| Superaleaciones | Inconel (incl. 718), Invar | Aplicaciones de alta temperatura y baja dilatación |
| Plásticos técnicos | PEEK, PTFE, Delrin, Nylon, PC | Componentes de baja fricción, resistentes a productos químicos o aislantes |
DEK mecaniza más de 50 metales y plásticos técnicos para piezas de producción, por lo que la disponibilidad de material rara vez es el factor limitante en un trabajo determinado; las cuestiones más importantes suelen ser la tolerancia, el espesor de pared y los requisitos de acabado para la aleación o el polímero concretos. Los materiales difíciles de mecanizar como el Ti-6Al-4V, el Inconel 718, el 17-4PH y el PEEK requieren velocidades de corte más lentas y cambios de herramienta más frecuentes, lo que se traduce en tiempos de ciclo más largos y no en que el material en sí sea imposible de mecanizar.
Aplicaciones del fresado CNC
Las piezas fresadas por CNC están presentes siempre que importan las tolerancias ajustadas y la repetibilidad geométrica:
- Aeroespacial: piezas estructurales de soporte y componentes de interior de cabina que requieren trazabilidad documentada y consistencia dimensional a lo largo de toda la serie de producción.
- Dispositivos médicos: carcasas de dispositivos y componentes de instrumentación mecanizados según especificaciones de materiales biocompatibles y tolerancias de ajuste ajustadas.
- Robótica: articulaciones, soportes y componentes de efector final en los que el peso, la rigidez y la repetibilidad importan simultáneamente.
- Equipos para semiconductores: componentes que exigen tolerancias de planitud y posicionales muy ajustadas, a menudo en materiales especiales como Invar o acero inoxidable.
- Equipos industriales y automatización: carcasas, montajes y componentes estructurales para maquinaria que funciona de forma continua bajo carga.
- Automoción: soportes, carcasas y componentes prototipo producidos antes del utillaje para piezas de producción estampadas o fundidas.
Lo que une a estos sectores es la necesidad de piezas que mantengan la cota a lo largo de toda la serie de producción, no solo en la primera pieza que sale de la máquina; por eso la documentación de calidad (inspección de primera pieza, controles en proceso, inspección final) acompaña a las piezas y no se trata como algo secundario.
Ventajas del fresado CNC
- Precisión y repetibilidad. Una vez validado un programa, cada pieza de la serie sigue la misma trayectoria de herramienta; la variación dimensional se reduce al desgaste de la herramienta y a la calibración de la máquina, no al criterio del operario en cada pasada.
- Versatilidad de materiales. La misma máquina, con un cambio de herramienta y parámetros de corte actualizados, puede pasar del aluminio al acero inoxidable o al PEEK sin rehacer todo el proceso.
- Versatilidad geométrica. Caras planas, cavidades, ranuras, superficies curvas y agujeros roscados pueden obtenerse en un solo amarre, especialmente en equipos de 4 y 5 ejes que alcanzan varias caras sin volver a fijar la pieza.
- Menos errores humanos. La automatización elimina las decisiones manuales de avance y velocidad que introducen variación en el fresado operado a mano, algo especialmente importante en piezas de tolerancia ajustada o de seguridad crítica, donde no cabe pasar por alto una cota.
- Iteración rápida en cambios de diseño. Como el proceso está gobernado por programa, un modelo CAD revisado normalmente puede reprogramarse y volver a mecanizarse sin utillaje nuevo; por eso el fresado es una opción habitual tanto para prototipos como para las piezas de producción que los siguen.
Desventajas y limitaciones del fresado CNC
El fresado CNC no es la opción más económica ni la más rápida para todos los trabajos. La programación, el amarre y la preparación de herramientas llevan tiempo independientemente de la cantidad de piezas, por lo que un prototipo único soporta la misma carga de preparación que la primera pieza de una serie de producción; el coste de preparación solo se diluye a medida que aumenta la cantidad. Las herramientas de corte se desgastan más rápido en materiales duros como el titanio y el acero para herramientas templado, lo que eleva el tiempo de ciclo y el gasto en utillaje precisamente en esos trabajos.
Algunas geometrías son difíciles o imposibles de alcanzar con una herramienta rotativa, incluso con capacidad de 5 ejes. Las cavidades profundas y estrechas con una elevada relación profundidad-diámetro limitan la rigidez de la herramienta y la evacuación de viruta, las esquinas internas agudas no pueden mecanizarse con una herramienta redonda sin dejar un radio, y ciertos rebajes simplemente quedan fuera del alcance de cualquier fresa rotativa, independientemente del número de ejes. En esos casos, a veces conviene recurrir a un proceso de arranque de material completamente distinto o a una revisión del diseño que añada un radio de esquina o divida la geometría en una operación aparte.
Diseñar piezas para fresado CNC: correcciones DFM habituales
La mayoría de los problemas de coste y rechazo en una pieza fresada se remontan a un puñado de decisiones de diseño que es fácil detectar antes de escribir el programa:
- Esquinas internas agudas. Una fresa de mango rotativa no puede mecanizar una esquina interna realmente aguda; deja un radio igual al radio de la herramienta. Especificar un radio de esquina que coincida con el diámetro de una herramienta disponible evita recurrir a una herramienta más pequeña y lenta o a un paso de acabado manual.
- Paredes delgadas. Las paredes demasiado delgadas en relación con su altura pueden flexionarse bajo la fuerza de corte, lo que genera marcas de chatter o superficies fuera de tolerancia. Añadir espesor de pared o nervios de refuerzo cuando sea posible reduce tanto el riesgo de rechazo como el tiempo de ciclo.
- Cavidades profundas y estrechas. Una cavidad mucho más profunda que ancha obliga a usar una herramienta larga y delgada que se flexiona más y corta más despacio. Ampliar la anchura de la cavidad o dividir la geometría en etapas mantiene la deflexión de la herramienta bajo control.
- Tolerancias demasiado estrictas en geometrías no críticas. Cada tolerancia más estricta de lo que la pieza realmente necesita añade tiempo de inspección y ralentiza el paso de acabado. Reservar las tolerancias ajustadas para las dimensiones críticas de ajuste y relajar el resto mantiene el coste proporcional a lo que la pieza requiere de verdad.
- Acumulación de tolerancias entre geometrías acopladas. Cuando varias dimensiones con tolerancia se encadenan a lo largo de un conjunto, tolerancias individuales pequeñas pueden sumarse hasta provocar un problema de ajuste. Revisar la cadena de cotas antes del mecanizado permite detectarlo antes y con menor coste que durante el montaje.
Detectar estos problemas en la fase de diseño (en lugar de después de haber mecanizado ya un lote) suele ser la palanca más importante para controlar tanto la tasa de rechazo como el coste por pieza en un trabajo de fresado.
¿Cuánto cuesta el fresado CNC?
El coste del fresado CNC depende del material que se mecaniza, la complejidad de la pieza y el número de geometrías, los requisitos de tolerancia, el volumen del pedido y cualquier acabado secundario. La preparación (programación, selección de herramientas y amarre) es un coste en gran medida fijo por trabajo, por lo que pesa sobre todo en pedidos pequeños; un prototipo único absorbe por sí solo todo el coste de preparación, mientras que un lote de 100 reparte esa misma preparación entre muchas más piezas, y una serie de 1000 o más la amortiza aún más, lo que explica por qué el precio por pieza suele bajar más rápido entre una pieza única y un lote moderado y se estabiliza en volúmenes mayores. Los materiales más duros y las tolerancias más estrictas añaden tiempo de corte e inspección independientemente de la cantidad, por lo que dos piezas con la misma geometría pero materiales distintos rara vez cuestan lo mismo.
Para ver un desglose completo de cómo cada uno de estos factores mueve el precio en un trabajo concreto, consulte el desglose de costes del fresado CNC.
Encargue el mecanizado de sus piezas fresadas CNC
DEK mecaniza piezas fresadas CNC desde el prototipo hasta la producción con equipos de 3, 4 y 5 ejes, manteniendo tolerancias de hasta ±0.005 mm en trabajos generales y de hasta ±0.003 mm en componentes de micro precisión, sin pedido mínimo. El taller opera bajo certificación ISO 9001, ISO 13485 y AS9100D, algo que importa si sus piezas están destinadas a dispositivos médicos o a componentes aeroespaciales donde la documentación y la trazabilidad no son opcionales.
Si su pieza necesita taladros en lugar de cavidades o contornos, conviene entender el fresado CNC: tipos y aplicaciones por sí mismo, y Diferencias entre el fresado CNC y el taladrado CNC explica cuándo es adecuado cada uno para una geometría concreta. Cuando esté listo para solicitar presupuesto de un diseño, póngase en contacto con el equipo de DEK con su plano y especificación de material, o vaya directamente a Servicios de fresado CNC para ver qué implica poner en marcha una pieza.
Preguntas frecuentes
¿Qué es el fresado en CNC?
El fresado CNC es un proceso sustractivo en el que una herramienta de corte giratoria controlada por computadora elimina material de una pieza de trabajo para darle su forma final. La parte "CNC" significa que un programa (no un operador humano) controla la velocidad, la profundidad y la trayectoria exactas de cada corte, lo que hace que los resultados sean repetibles a lo largo de toda una tanda de producción y no solo en una pieza.
¿Cuánto cuesta mandar a fresar algo por CNC?
El costo depende del material, la complejidad de la pieza, la tolerancia, el volumen del pedido y el acabado; no existe una tarifa fija que se aplique a todos los trabajos. Un soporte de aluminio sencillo en un lote de 100 cuesta mucho menos por pieza que un componente de titanio de tolerancia ajustada fabricado como prototipo único. Contacte a DEK con su plano para obtener un presupuesto específico para su proyecto.
¿Cuáles son las desventajas del fresado CNC?
La preparación y la programación requieren un tiempo fijo independientemente del tamaño del pedido, lo que hace que las tandas muy pequeñas sean menos rentables que los lotes de mayor volumen. Los materiales duros desgastan las herramientas de corte más rápido, y ciertas geometrías profundas, estrechas o con socavado son difíciles de alcanzar con cualquier fresa giratoria, sin importar cuántos ejes tenga la máquina.
¿Para qué se utiliza el fresado?
El fresado produce piezas de precisión para aplicaciones aeroespaciales, dispositivos médicos, robótica, equipos de semiconductores, automatización industrial y automoción, en cualquier caso en que una pieza requiera tolerancias ajustadas, geometría repetible y la posibilidad de elegir entre metal o plástico dentro del mismo proceso de fabricación.
¿Cuál es la diferencia entre el fresado CNC y el torneado CNC?
En el fresado, una herramienta giratoria corta una pieza de trabajo estacionaria o que se mueve lentamente, lo que resulta adecuado para caras planas, cavidades y contornos irregulares. En el torneado, la propia pieza de trabajo gira contra una herramienta estacionaria, lo que resulta adecuado para piezas redondas y simétricas como ejes y casquillos. Consulte Fresado CNC frente a torneado CNC para ver una comparación completa.
¿El fresado CNC puede cortar madera?
Sí: el fresado como proceso general puede cortar madera, plástico y metal, ya que el mecanismo subyacente de una fresa giratoria que elimina material funciona en los tres casos. Los talleres de mecanizado CNC de precisión centrados en piezas industriales y médicas suelen trabajar con metales y plásticos técnicos en lugar de madera, ya que es ahí donde se necesitan piezas de producción con tolerancias ajustadas.

ESCRITO POR
Bing gestiona la producción diaria, incluyendo la programación, la coordinación del flujo de trabajo y el control del taller. Tiene amplia experiencia en procesos de mecanizado, utillaje y resolución práctica de problemas. En su tiempo libre, le gustan la exploración al aire libre y los viajes de aventura.
Artículos relacionados
-
 Guía de tolerancias generales: norma ISO 2768 1 y 2
-
 Densidad del hierro: guía completa
-
 Densidad del oro: una guía detallada
-
 Punto de fusión de los plásticos: una guía detallada
-
 Densidad del zinc: todo lo que necesita saber
-
 ¿Qué es el recubrimiento PVD?
-
 Qué es la metalización al vacío: beneficios, procesos y aplicaciones
-
 Qué es el mecanizado NC: proceso, tipos y aplicaciones
-
 Guía del etiquetado en molde (IML): todo lo que necesita saber

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








